-
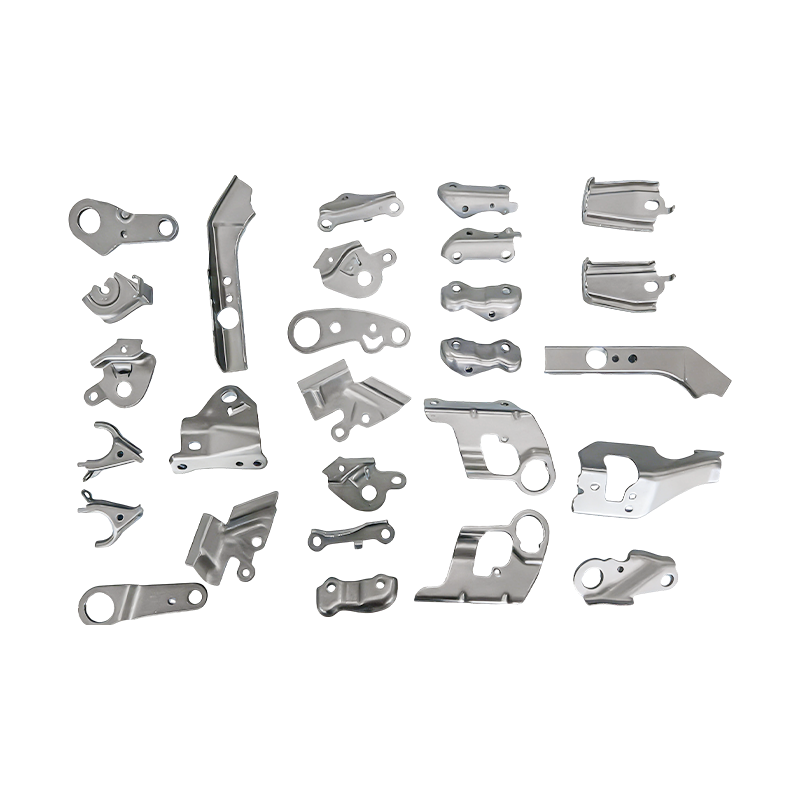
Malé automobilové diely progresívne lisovacie diely
Naše diely na progresívne lisovanie malých auto...
-
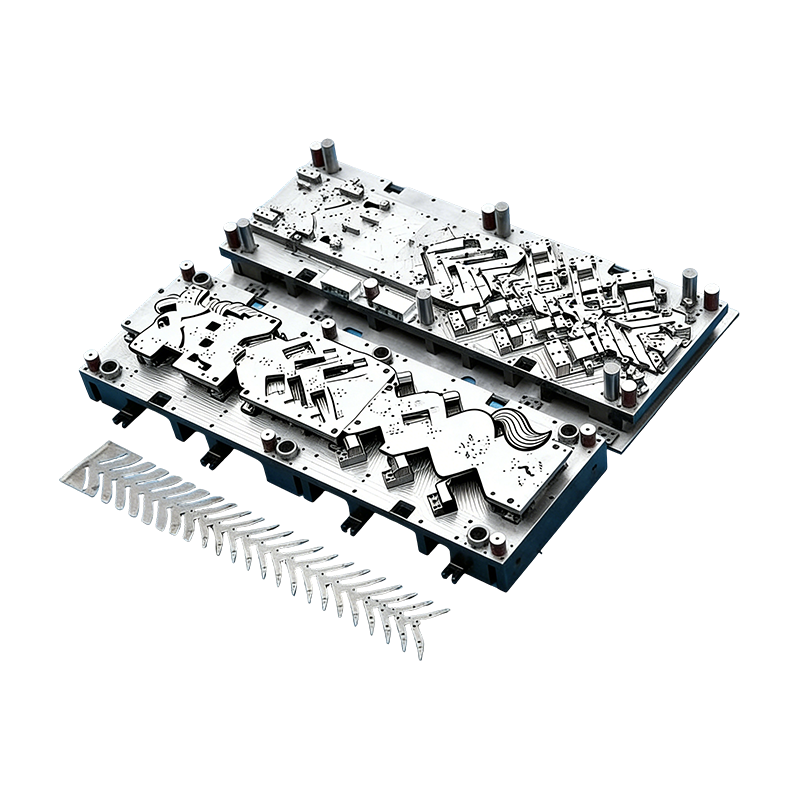
Progresívne formy pre automobilové diely
Táto kontinuálna forma na kryty automobilových ...
-
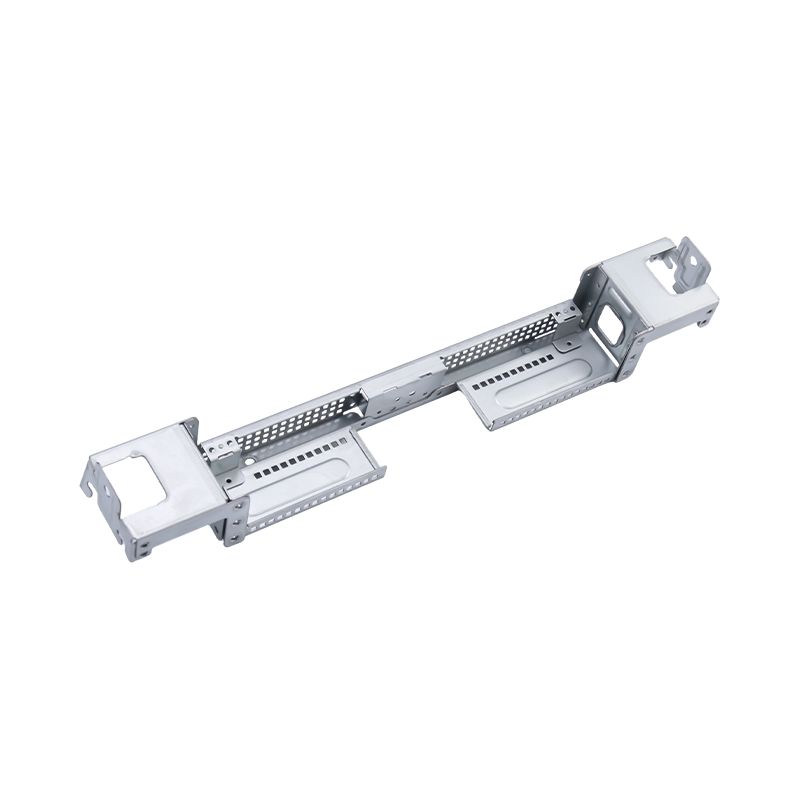
Špičkové veľké počítačové lisovacie diely
Naše špičkové diely na lisovanie veľkých počíta...
-
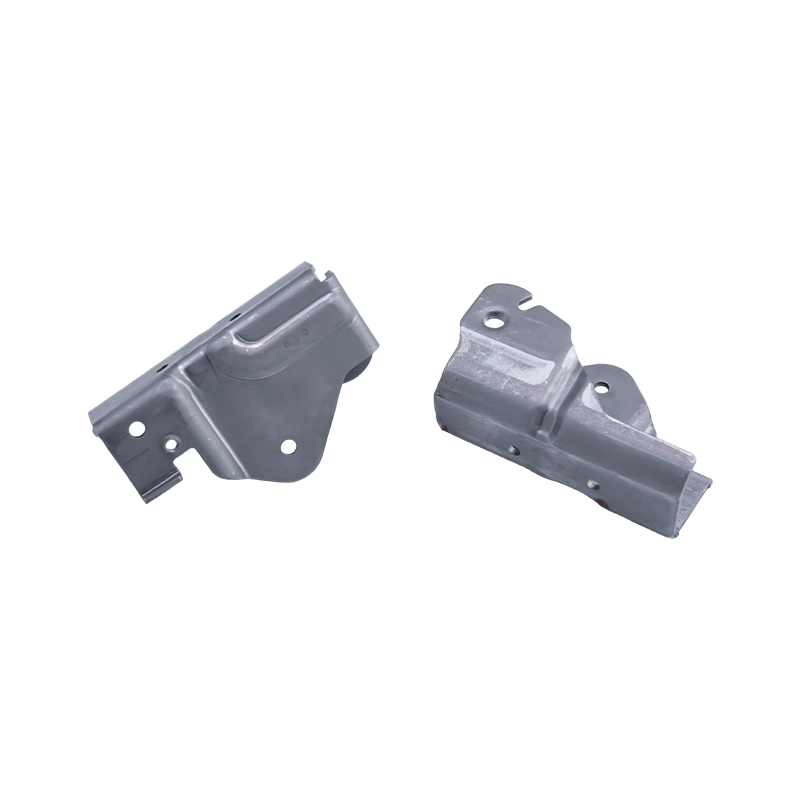
Lisovacie diely autosedačiek
Diely na lisovanie autosedačiek sú základné kov...
-
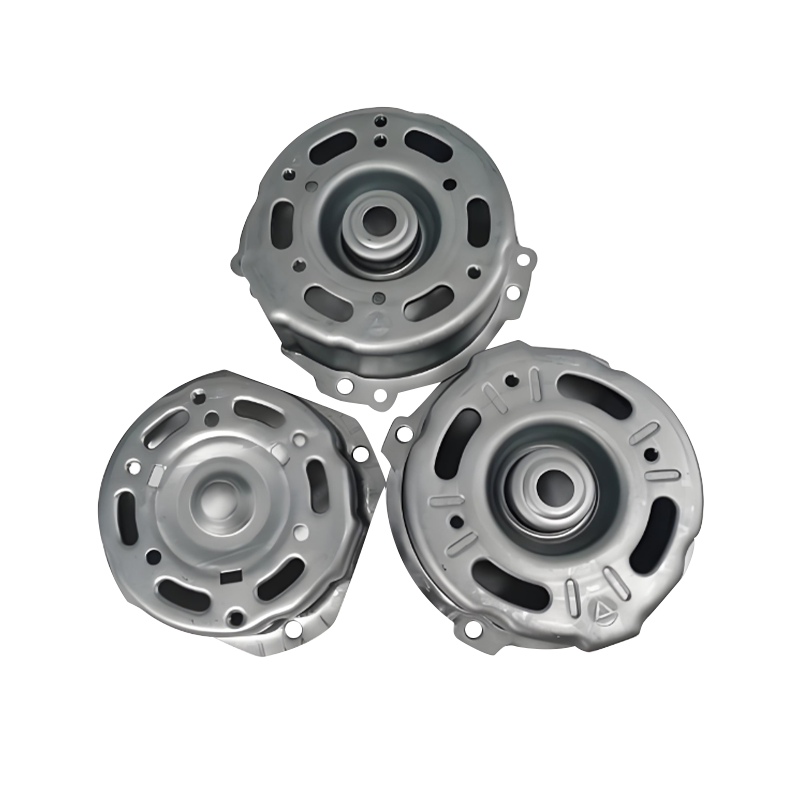
Lisovacie diely krytu automobilového motora
Lisovacie diely krytu automobilového motora sú ...
-
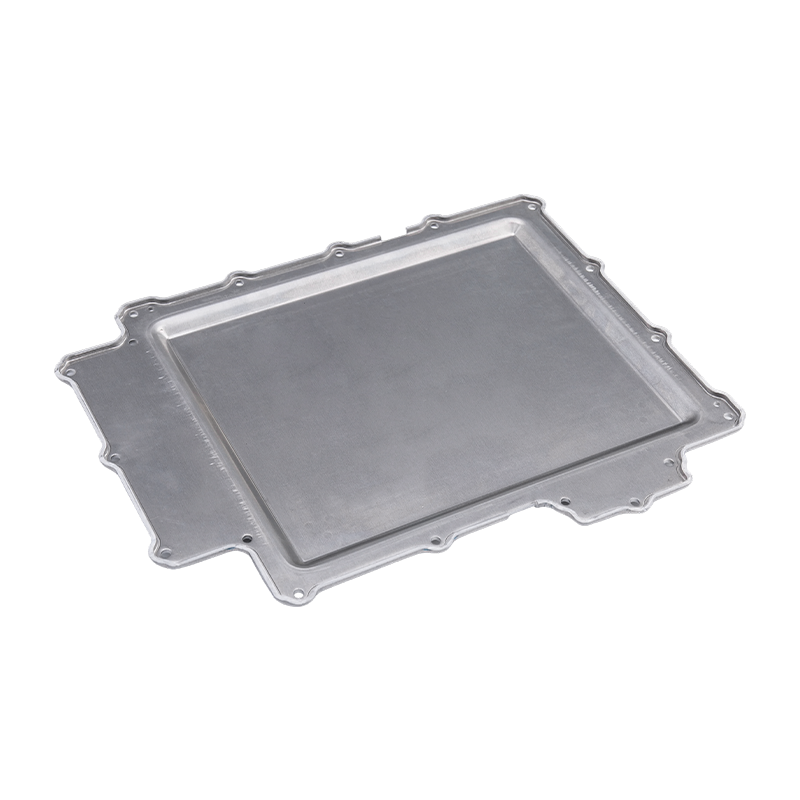
Lisovacie diely krytu batérie
Naše diely na lisovanie krytu batérie sú presne...

Správy z priemyslu
Domov / Správy / Správy z priemyslu / Zložené matrice verzus progresívne matrice: rozdiely, aplikácie a ako si vybrať
Zložené matrice verzus progresívne matrice: rozdiely, aplikácie a ako si vybrať
2026-09-24
Compound Die vs Progressive Die: Základný rozdiel
Zložená matrica dokáže premeniť pás na hotovú podložku jediným zdvihom lisu. Progresívna matrica môže preniesť ten istý pásik cez tucet staníc predtým, ako sa konečne odreže koncovka konektora. Obidva sú presné lisovacie nástroje vyrobené pre sériovú výrobu, no riešia veľmi odlišné problémy.
Rozdiel spočíva v logike procesu. Zložená matrica vykonáva niekoľko operácií súčasne na jednej stanici . Dopĺňa ich postupová kocka postupne cez viacero nezávislých staníc . Tento jediný rozdiel riadi všetko ostatné: presnosť, schopnosť tvarovania, výstupnú rýchlosť a náklady. Kupujúci ich často považujú za vzájomne zameniteľné a tento predpoklad je dôvodom, prečo sa mnohé rozpočty na nástroje pokazia.
Ako funguje každá kocka
Zložená matrica má jednu pracovnú stanicu. Jediným ťahom sa operácie ako prepichnutie a zaslepenie dejú v rovnakej polohe. Obrobok zostáva na jednom nulovom bode a nikdy sa neposúva, takže po jednom lisovacom cykle opustí matricu ako hotový diel. Logika je jednoduchá: jedna stanica, niekoľko operácií naraz.
Progresívna matrica usporiada desiatky staníc v zložitých prípadoch pozdĺž smeru podávania. Pás sa každým ťahom posúva o jeden krok a každá stanica zvláda svoju vlastnú úlohu: prepichovanie, ohýbanie, tvarovanie, nitovanie alebo rezanie. Diel zostáva celý pripevnený k nosnému pásu a oddeľuje sa až na konečnej stanici.
V praxi sa zložená matrica správa ako jediný presný rez, zatiaľ čo progresívna matrica sa správa ako kompaktná výrobná linka postavená v jednom nástroji. Každý prístup má prirodzený domov a sekcie nižšie ukazujú, kde leží hranica.
Kontrola presnosti a tolerancie
Pretože každá rezná hrana v kombinovanej matrici pracuje z rovnakého základu, poloha od otvoru k otvoru, sústrednosť a rovinnosť môžu byť udržiavané veľmi tesne. Nedochádza k akumulácii rozstupov, pretože diel sa medzi operáciami nikdy nepohybuje. Vďaka tomu je matrica prirodzenou voľbou pre ploché diely, kde je umiestnenie otvorov kritické, ako sú presné krycie dosky alebo tenké ploché koncovky.
Osobitnú zmienku si zaslúži rovinnosť. V kombinovanej matrici je obrobok stlačený a vysunutý ako celok, čo pomáha udržiavať tenké ploché časti bez deformácií. Časti, ktoré musia sedieť v jednej rovine s protiľahlým povrchom, z toho často profitujú.
Progresívne matrice posúvajú pás vpred krok za krokom, takže medzi stanicami môže vzniknúť malá tolerancia rozstupu. Presnosť jedného otvoru je preto o niečo nižšia, ako môže poskytnúť zložená matrica. Pre väčšinu presného hardvéru zostáva rozdiel v rámci tolerancie a je to cena zaplatená za oveľa väčšiu flexibilitu procesov. Keď musia byť otvory umiestnené voči sebe s extrémnou presnosťou, dobrý dizajn matrice ich môže tiež preraziť na rovnakej stanici, aby zostali na jednej referencii.
Schopnosť tvarovania
Zložená matrica sústreďuje každú reznú štruktúru do jednej stanice, čo obmedzuje jej možnosti. Štrukturálne presahy vylučujú zložité ohýbanie, hlboké ťahanie a nitovanie, takže jeho rozsah je v podstate plochý blanking a piercing.
Progresívne matrice rozdeľujú prácu na samostatné stanice, ktoré sa navzájom nerušia. To umožňuje ohýbanie, ťahanie, tvarovanie, nitovanie a dokonca aj in-line detekciu. Pre nepravidelné diely s viacerými ohybmi a vlastnosťami je progresívna matrica jediným praktickým spôsobom, ako dosiahnuť automatizovanú sériovú výrobu.
Užitočné pravidlo: ak je hotový diel plochý, stojí za zváženie zložená matrica. Ak má ohyb, tvar alebo zostavený prvok, konverzácia takmer vždy prechádza k progresívnemu nástroju.
Rýchlosť a objem výroby
Zložená matrica dodáva jeden hotový diel na zdvih, ale závisí od podávania a vybíjania jedného kusu, takže jeho rytmus je mierny. Vyhovuje malým až stredným objemom vysoko presných plochých dielov. Je tiež ľahké ho ladiť a jeho presnosť zostáva stabilná pri dlhých behoch.
Progresívna matrica beží na nepretržitom podávaní pásu pri vysokej frekvencii razenia. Akonáhle je pás vložený, lis môže bežať dlhé úseky s malým dohľadom. To je dôvod, prečo progresívne nástroje dominujú vo veľkoobjemovej a vysokorýchlostnej práci v automobilovej elektronike, novej energii a výrobe konektorových terminálov.
Objem ovplyvňuje aj využitie materiálu. Progresívna matrica potrebuje nosič na uchytenie dielu v páse, ktorý môže spotrebovať viac materiálu na jednoduché tvary. Vo veľmi veľkom rozsahu to zvyčajne preváži rýchlosť a úspora práce, ale pri malom množstve plochých častí to môže nakloniť rovnováhu späť smerom k zloženej matrici.
Náklady na nástroje a údržba
Zložené matrice majú jednoduchú štruktúru, sú lacné na výrobu, rýchlo sa dodávajú a ľahko sa udržiavajú. Pre malosériové objednávky ponúkajú vynikajúcu hodnotu, hoci ich rozsah procesov je úzky.
Progresívne matrice zahŕňajú komplexný dizajn viacerých staníc, vyššiu inžiniersku náročnosť, vyššie počiatočné náklady a dlhší čas prípravy. Na oplátku ponúkajú dlhú životnosť a stabilný chod. Keď sa investícia do nástrojov rozloží na veľkú časť, jednotkové náklady klesnú veľmi nízko , ktorý vyhovuje dlhodobým stabilným dávkovým projektom.
Údržba prebieha podľa rovnakého vzoru. Zložená matrica môže byť zvyčajne opravovaná bežným ostrením a kontrolou. Progresívna matrica potrebuje odbornú údržbu a starostlivé ladenie, pretože opotrebovaný razník na jednej stanici môže ovplyvniť každú stanicu po nej.
Typické aplikácie
Zložené matrice sa používajú na tesnenia, podložky, ploché plechy, presné krycie dosky, ploché koncovky a iné ultratenké ploché diely s prísnymi požiadavkami na sústrednosť otvorov a rovinnosť.
Progresívne matrice sa používajú na svorky konektorov, kontakty relé, nové energetické šrapnely, konektory batérií, ohnuté spony, nepravidelné tieniace plechovky a nitované zostavy. Ak váš projekt zahŕňa tieto formované komponenty, náš sortiment zákazkové diely na lisovanie kovov je dobré miesto, kde začať.
| Porovnanie | Compound Die | Progressive Die |
|---|---|---|
| Procesná logika | Simultánne operácie na jednej stanici | Postupné operácie na viacerých staniciach |
| Presnosť | Veľmi vysoká, žiadna kumulatívna tolerancia | Vysoká, s menšou chybou výšky tónu |
| Kapacita formovania | Iba ploché blanky a piercing | Ohýbanie, kreslenie, nitovanie a iné |
| Výrobný režim | Výstup z jedného kusa, stredná rýchlosť | Nepretržité podávanie pásu, vysoká rýchlosť |
| Objem | Malé až stredné | Vysoká až veľmi vysoká |
| Náklady na nástroje | Nižšie počiatočné náklady | Vyššie počiatočné náklady, nižšie jednotkové náklady pri hromadnej výrobe |
| Údržba | Jednoduché | Vyžaduje profesionálnu údržbu a ladenie |
Úvahy o dizajne materiálu a dielov
Hrúbka materiálu a typ ovplyvňujú rozhodnutie rovnako ako tvar dielu. Veľmi tenký materiál sa ľahko deformuje, keď sa pretláča cez mnoho staníc, čo je jeden z dôvodov, prečo sa ultratenké ploché diely často uchovávajú v zloženej matrici. Na druhej strane tvrdšie alebo pružnejšie materiály môžu vyžadovať kontrolované kroky tvarovania, ktoré môže poskytnúť iba progresívne usporiadanie.
Dôležitý je aj dizajn dielov. Umiestnenie otvorov príliš blízko k okraju alebo k línii ohybu môže spôsobiť deformáciu v oboch typoch matrice. Kontrola spracovateľnosti výkresu pred začatím obrábania je oveľa lacnejšia ako následná oprava nástroja a malé konštrukčné úpravy môžu často posunúť súčiastku zo zložitejšej cesty obrábania na jednoduchšiu.
Nakoniec zvážte, čo sa stane po vyrazení. Kroky pokovovania, tepelného spracovania alebo montáže môžu stanoviť ďalšie limity pre výšku otrepu, rovinnosť a rozmerovú stabilitu a tieto limity by mali byť dohodnuté pred navrhnutím formy.
Časté chyby pri výbere kociek
Väčšina problémov s nástrojmi má pôvod v nesúlade medzi typom matrice a skutočnými požiadavkami projektu. Opakovane sa objavujú štyri vzory:
- Krátkodobý výber progresívnej matrice a zistenie, že cena nástrojov dominuje cene každej časti.
- Výber zloženej matrice pre časť, ktorá neskôr získa malý ohyb alebo reliéfny prvok, čo si vynúti nákladné prepracovanie.
- Špecifikovanie tolerancií prísnejších, než vyžaduje funkcia, čo posúva projekt smerom k drahším nástrojom bez skutočného prínosu.
- Ignorovanie ročnej predpovede. Časť, ktorá začína na niekoľkých tisíckach kusov, môže prerásť do dlhodobého programu a plán nástrojov by to mal umožňovať.
Zdieľanie očakávaného objemu a celej sady funkcií s vaším nástrojovým partnerom na začiatku zabráni väčšine týchto problémov.
Keď oba typy zomierajú spolu
Voľba nie je vždy buď-alebo. Niektoré projekty používajú zloženú matricu na výrobu plochého polotovaru s tesne umiestnenými otvormi a samostatnú tvarovaciu matricu na pridanie ohybov. Iné používajú progresívnu matricu pre tvarované teleso a sekundárnu operáciu pre kritický znak.
Tieto hybridné trasy majú zmysel, keď jeden prvok vyžaduje presnosť polohy na úrovni zloženého, zatiaľ čo zvyšok dielu potrebuje tvarovanie. Skúsený nástrojový inžinier zváži dodatočnú manipuláciu so získanou presnosťou a odporučí najjednoduchšiu trasu, ktorá zodpovedá výkresu.
Ako si vybrať správnu matricu pre vašu časť
Začnite tromi otázkami. Je diel plochý alebo potrebuje ohýbanie a tvarovanie? Aké tesné sú tolerancie polohy otvoru a rovinnosti? A aká je očakávaná ročná produkcia?
Vyberte si kombinovanú matricu pre vysoko presné ploché diely a malé série. Vyberte si progresívnu matricu pre zložité tvarované diely a vysokorýchlostnú automatickú hromadnú výrobu. Ani jedno nie je v každom prípade lepšie; každý vyhovuje inému scenáru a najlepším riešením je riešenie prispôsobené štruktúre dielu, požiadavkám na toleranciu a ročnému objemu.
Práca s Suzhou Shuangqisi Mold Equipment Co., Ltd. o lisovacích nástrojoch a ich častiach
O Suzhou Shuangqisi Mold Equipment Co., Ltd. , pristupujeme k výberu matrice skôr ako k technickému rozhodnutiu než k rozhodnutiu o predaji. Naši inžinieri skontrolujú váš výkres, požiadavky na toleranciu a ročný objem a potom odporučia cestu nástrojov, ktorá vyvažuje presnosť, efektivitu a výrobné náklady.
Môžete preskúmať naše presné kovové razidlá ak potrebujete nástroje pre vlastnú výrobnú linku, alebo s nami pracujte na hotových komponentoch prostredníctvom našej kovové lisovacie diely služby. Pošlite nám svoj výkres dielu a očakávaný objem a Suzhou Shuangqisi Mold Equipment Co., Ltd. vráti sa s návrhom nástrojov a cenovej ponuky.
Predchádzajúci príspevok
Nitovanie v zápustke pre progresívne raziace matrice: princípy a aplikácie
Ďalší príspevok
Dodávatelia lisovania hliníka: Ako vyhodnotiť spôsobilosť, riziko a prispôsobenie
náš Produkty.
Začnite podnikať s výrobcom OEM práve tu!

Poskytnite globálnym zákazníkom kompletné riešenia na kľúč
cez
inovácie!
RÝCHLE ODKAZY
KONTAKTNÉ INFO.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, zóna ekonomického rozvoja Wujiang, Suzhou, Čína
Autorské práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všetky práva vyhradené. Vlastná raznica Výrobcovia kovových razníc
