-
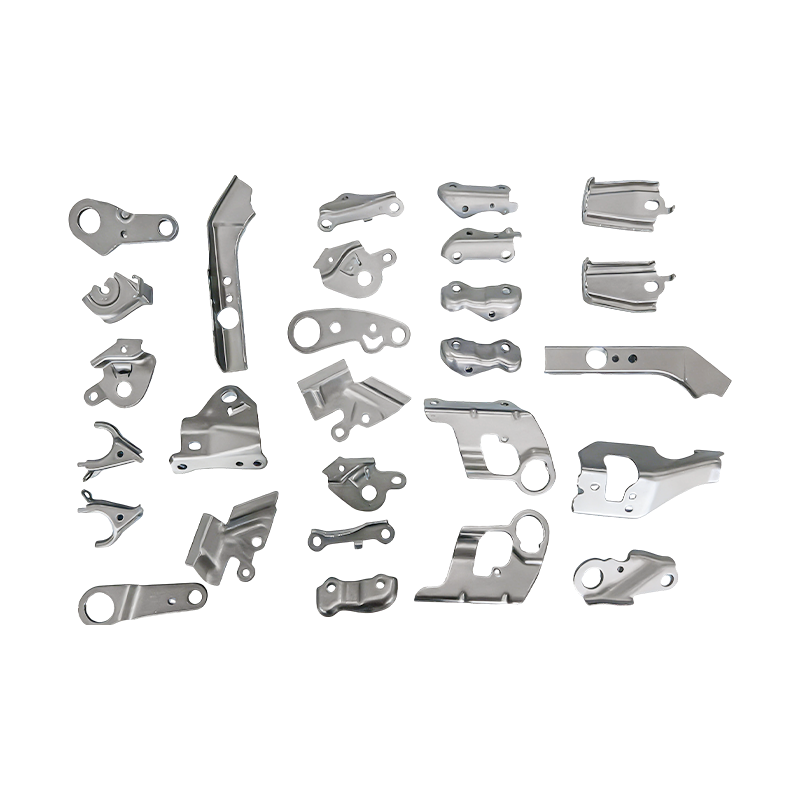
Malé automobilové diely progresívne lisovacie diely
Naše diely na progresívne lisovanie malých auto...
-
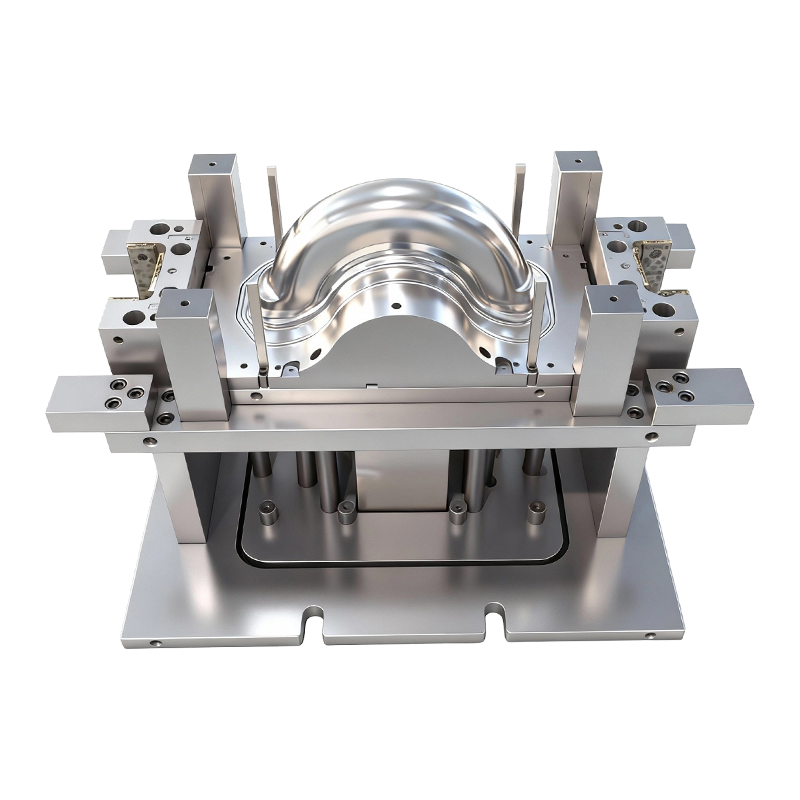
Forma na hlboké ťahanie pre predné a zadné kolesá dvojkolesových elektrických vozidiel
Táto forma na hlboké ťahanie predných a zadných...
-
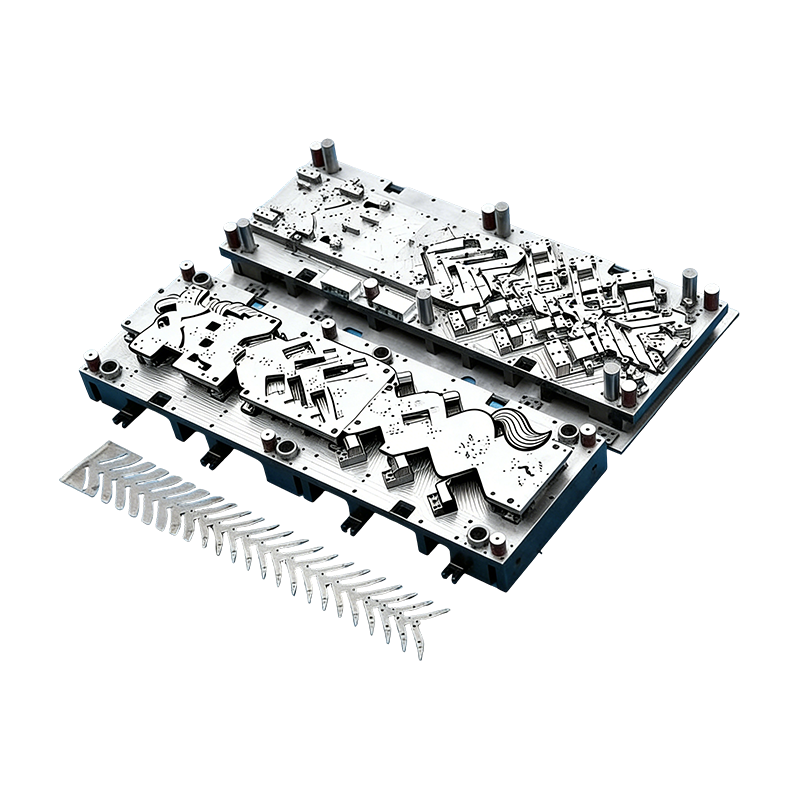
Progresívne formy pre automobilové diely
Táto kontinuálna forma na kryty automobilových ...
-
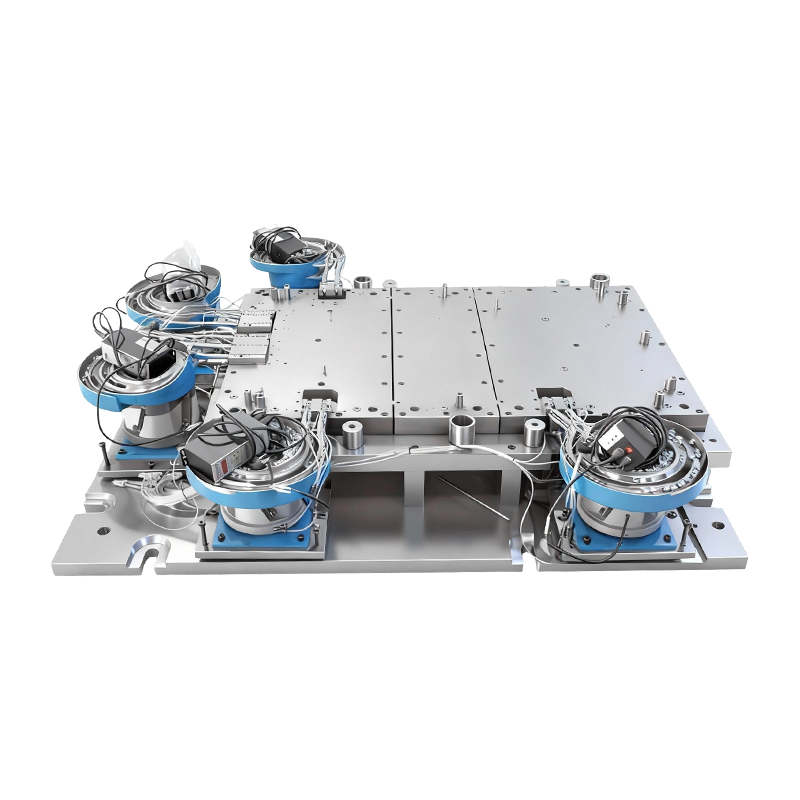
Automatická nitovacia forma pre veľkú základňu počítačového stroja
Táto automatická nitovacia forma pre základňu v...
-
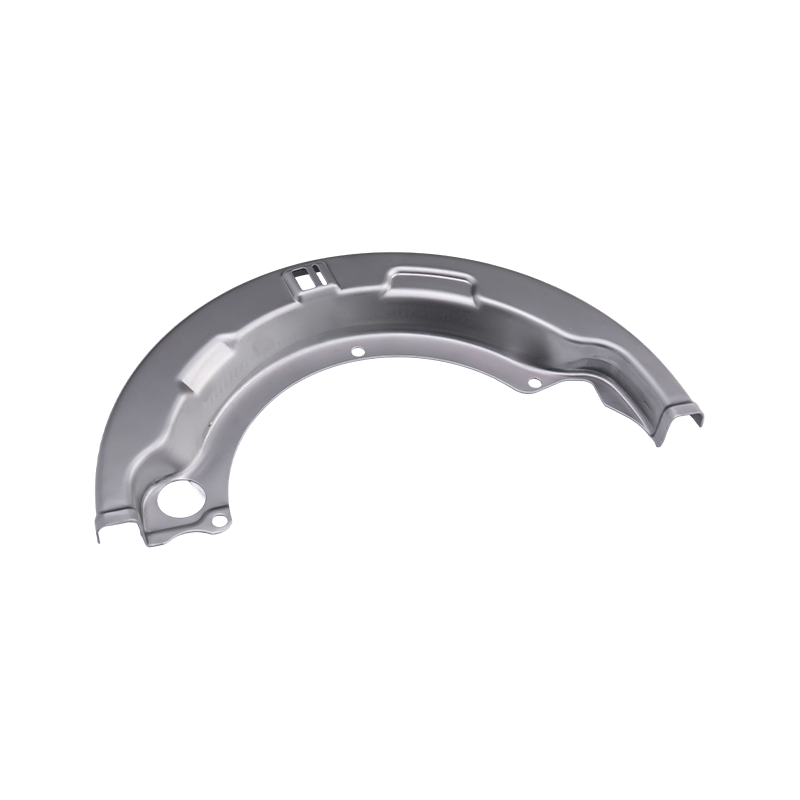
Lisovacie diely pre ťažké nákladné autá
Naše lisovacie diely pre ťažké nákladné vozidlá...
-
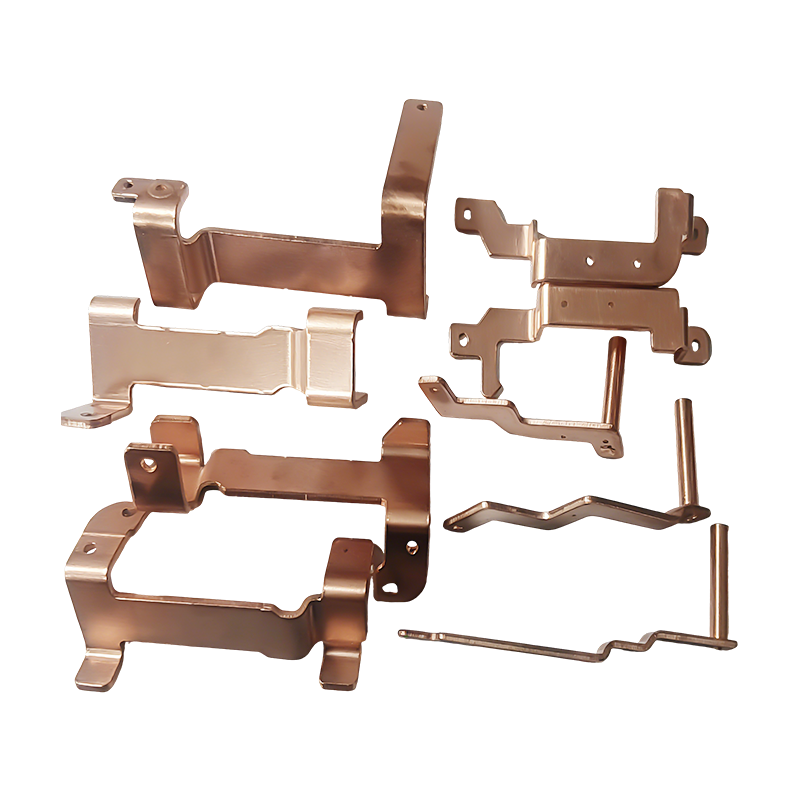
Nové diely na lisovanie medených prípojníc pre energetické vozidlá
Nové medené prípojnicové diely pre energetické ...

Správy z priemyslu
Domov / Správy / Správy z priemyslu / Nitovanie v zápustke pre progresívne raziace matrice: princípy a aplikácie
Nitovanie v zápustke pre progresívne raziace matrice: princípy a aplikácie
2026-09-24
Čo robí nitovanie vo vnútri progresívnej matrice
Väčšina lisovaných zostáv prechádza dvoma oddelenými operáciami: diely sa vytvarujú v jednej matrici, potom sa prenesú do lisu alebo prípravku, kde sa spoja. Pri nitovaní sa toto druhé zakopnutie odstráni. Nitovacia stanica je umiestnená vo viacpolohovej progresívnej matrici, takže dierovanie, ohýbanie, stohovanie, podávanie nitov, nitovanie, tvarovanie a vysekávanie prebieha v jednom nepretržitom nástroji.
Výsledkom je hotový, trvalo spojený viacvrstvový komponent jediným zdvihom lisu. Pretože spoj je vyrobený s prefabrikovaným, nezávislým nitom, proces sa líši od zvárania, od klinčovania a od offline lisovacieho nitovania. Neexistuje žiadny tepelný vstup a žiadna samostatná montážna bunka a žiadny operátor nemusí presúvať čiastočne hotové diely z jedného stroja na druhý.
Logika je rovnaká ako v každom progresívny proces razenia v porovnaní s transferovým razením : pás sa posúva o pevnú vzdialenosť a každá stanica vykonáva jednu úlohu. To, čo robí nitovanie v zápustke charakteristickým, je to, že jednou z týchto úloh je mechanické spájanie, načasované na zdvih lisu a riadené tuhosťou samotnej zápustky.
Štvorstupňový pracovný cyklus
Každá nitovacia stanica má rovnakú postupnosť, bez ohľadu na časť. Jeho porozumenie vám umožní ľahšie zistiť, kde sa presnosť vyhráva alebo stráca.
Predtvarovanie a polohovanie
Nosný pás je vedený do polohy pomocou presných vodiacich prvkov. Prepichovacie a ohýbacie stanice potom pracujú v poradí, stohujú vrstvy plechu a vyrovnávajú otvory pre nity tak, aby boli koaxiálne predtým, ako sa vôbec zavedie nit. Ak nie sú otvory v tomto bode zarovnané, žiadny nitovací razník nemôže zachrániť spoj neskôr.
Automatické podávanie nitov
Externý vibračný miskový podávač triedi nity a dodáva ich jeden po druhom vzduchom do polohovacej stanice v spodnej matrici. Senzory sledujú chýbajúce alebo zaseknuté nity. Keď zistia chybu, okamžite spustia ochranu lisu, takže zlý posuv zastaví lis a nepoškodí nástroj alebo vytvorí chybný diel.
Nitovanie a tvárnenie za studena
Keď lis klesá, nitovací razník pôsobí vertikálnou silou. Driek nitu prechádza cez vopred prederavené otvory a koniec sa rozprestiera a naráža proti obmedzeniu matrice, aby vytvoril pevnú hlavu nitu. Vrstvy sú spolu uzamknuté bez medzery medzi nimi a celá udalosť je plastická deformácia za studena.
Tvarovanie a vybíjanie
Po otvorení matrice sa zostava presunie do tvarovacích, rozmerových kalibračných a kontrolných staníc, potom ku konečnému vyseknutiu. Hotový komponent opúšťa matricu už nitovaný a už skontrolovaný.
Základné moduly in-Die nitovacieho systému
Spoľahlivá nitovacia matrica sú v skutočnosti štyri systémy fungujúce ako jeden. Slabosť ktoréhokoľvek z nich sa rýchlo prejaví v odpadkovom koši.
| modul | Hlavné komponenty | Čo ovláda |
|---|---|---|
| Hlavná raznica | Prepichovacie, ohýbacie, tvarovacie a zaslepovacie stanice | Umiestnenie pásikov a zarovnanie vrstiev |
| Automatické podávanie nitov | Vibračná miska, separácia a pneumatické podávanie | Jeden nit, na správnom mieste, každý ťah |
| Presná nitovacia jednotka | Nitovací razník, polohovacia vložka, vysokotlakový držiak polotovaru, vodiace časti | Tvar hlavy, tesnosť a konzistencia kĺbov |
| Detekcia a ochrana | Senzory na chýbajúce, uvoľnené alebo zaseknuté nity | Zabraňuje defektom a kolízii s matricou |
Osobitnú pozornosť si zasluhuje nitovacia jednotka. Jeho razník, vložka, držiak polotovaru a vodidlá rozhodujú o tom, ako stabilný je spoj od prvého až po miliónty úder. Pevná štruktúra lisovnice a vysoko presný vodiaci systém sú to, čo udržuje presnosť nitovania a pevnosť uzamykania v rámci tolerancie, pretože nič v procese nezávisí od zručnosti operátora.
Prečo jedna referenčná poloha zvyšuje presnosť
Pri offline montáži predstavuje každý manipulačný krok novú chybu upnutia. Diel sa vyberie, umiestni do upínadla, znova sa umiestni a spojí. V každom z týchto krokov sa hromadia malé odchýlky.
Nitovanie v zápustke tomu zabráni, pretože nosný pás pôsobí ako jediná polohovacia referencia od prvej stanice po poslednú. Nit je vždy umiestnený vzhľadom na prvky, ktoré boli prepichnuté v tej istej matrici, na rovnakom páse, o chvíľu skôr. To je dôvod, prečo tento proces poskytuje konzistentnú polohu nitu, výšku hlavy a pevnosť v ťahu pri veľmi dlhých výrobných sériách.
Rovnaká integrácia podporuje vysoký výkon. S automatickým podávaním, spájaním a kontrolou vo vnútri matrice klesá pracovná náročnosť, mizne obrátka polotovarov a stáva sa praktickou nepretržitá výroba v miliónových objemoch.
Ochrana vodivých náterov
Pri elektrických častiach záleží na spôsobe spájania rovnako ako na spoji. Teplo pri zváraní môže spáliť alebo zoxidovať pokovovaný povrch a poškodený povlak znamená vyšší kontaktný odpor presne tam, kde dielec potrebuje viesť.
Nitovanie za studena tomuto problému predchádza. Proces nepoužíva žiadne teplo, takže pokovovanie niklom, striebrom a zlatom zostane nedotknuté bez oxidácie alebo strát horením a plech nie je ablovaný. Toto je jeden z hlavných dôvodov, prečo tento proces vyhovuje presným elektrickým komponentom a novým energeticky vodivým častiam, kde je stabilná vodivosť skôr konštrukčnou požiadavkou než preferenciou.
Výber medzi polorúrkovými a plnými nitmi
Obidva typy nitov môžu byť automaticky podávané v matrici a rozrušené tvárnením za studena, takže výber závisí od zaťaženia, ktoré musí spoj znášať.
- Polotrubkové nity sú hlavnou voľbou. Ich dutá stopka potrebuje menšiu tvarovaciu silu, čo vyhovuje väčšine presných hardvérových spojov s tenkými plechmi.
- Pevné nity sa používajú tam, kde je spoj vystavený veľkému zaťaženiu alebo vysokému zaťaženiu v ťahu a plnšia, pevnejšia stopka stojí za dodatočnú tvárniacu silu.
Materiálová kompatibilita je široká. Týmto spôsobom je možné spájať bežné lisovacie materiály, ako je oceľ valcovaná za studena, nehrdzavejúca oceľ, meď, mosadz a zliatina hliníka. Pretože sa tieto kovy líšia pružením a tvrdosťou, nitovací razník a vložka matrice sú normálne vyladené na konkrétny materiál.
Typické aplikácie
Nitovanie v zápustke je najbežnejšie tam, kde záleží súčasne na rozmerovej presnosti, vodivosti a opakovateľnosti. Hlavnými odvetviami sú automobilová elektronika, nové energetické elektrické systémy, presné domáce spotrebiče a priemyselné ovládacie spínače.
Medzi typické časti patrí:
- Zostavy strieborných kontaktov relé
- Črepiny na pripojenie batérie
- Prípojnice
- Konektorové svorkové zostavy
- Prepnite vodivý hardvér
- Presné tieniace komponenty
Tieto diely zdieľajú malú, tenkú geometriu vyrábanú vo veľmi veľkých objemoch, s kĺbom, ktorý musí byť elektricky a mechanicky spoľahlivý. To je profil, v ktorom sa jednotaktná, plne automatizovaná nitovacia matrica vráti najrýchlejšie.
Dizajnové body, ktoré rozhodujú o tom, či kocka funguje
Nitovanie vyzerá jednoducho, keď je spustené, ale detaily sú stanovené dlho pred prvým testom. Najväčšiu váhu má niekoľko rozhodnutí.
- Rozloženie pásu. Nitovacia stanica potrebuje dostatok miesta pre dierovač, vložku a podávaciu dráhu a pás musí zostať stabilný cez ohýbacie a stohovacie stanice, ktoré sú pred ním.
- Zarovnanie otvorov. Dierované otvory v každej vrstve musia byť zarovnané v rámci vôle nitu, takže dizajn pilota a vodidla sa musí posudzovať spolu s rozstupom pásu.
- Spoľahlivosť kŕmenia. Orientácia nitu, oddelenie a dodávka musia byť opakovateľné pri plnej rýchlosti lisovania. Chyby kŕmenia sú najčastejšou príčinou odstávok.
- Pokrytie snímača. Detekcia by mala potvrdiť prítomnosť nitu pred úderom a zachytiť uvoľnené alebo zaseknuté nity po ňom, takže chyby nikdy neprechádzajú po prúde.
- Prístup údržby. Opotrebovanie nitovacích priebojníkov a vložiek. Forma určená na rýchlu výmenu udržuje vysokú dobu prevádzkyschopnosti počas dlhej životnosti.
Tímy, ktoré berú nitovaciu stanicu ako dodatočný nápad, majú tendenciu objaviť tieto limity počas skúšania. Tímy, ktoré plánujú celý postup spoločne, sa im skôr vyhýbajú.
Kde sa nitovanie hodí do programu razenia
Zápustkové nitovanie je jedným z členov širšej rodiny integrovaných operácií. Zdieľa svoju filozofiu so závitovaním v matrici a ďalšími krokmi spájania, ktoré presúvajú montážne práce do lisu, čo je téma, ktorej sa podrobnejšie venuje toto vysvetlenie. ako sa razenie a spájanie spájajú v jednom lise .
Či je to správna voľba, závisí od časti. Odmeňuje veľké objemy a stabilné návrhy, pretože investície do nástrojov sú rozložené na mnoho dielov. Je menej atraktívny pre veľmi malé objemy alebo pre zostavy, ktorých geometria sa často mení. Pri programoch v správnom rozsahu však eliminácia sekundárneho montážneho kroku môže skrátiť čas prípravy a súčasne znížiť poškodenie pri manipulácii.
Výroba nitovacích nástrojov a dielov pomocou Suzhou Shuangqisi
Nitovacia matrica funguje rovnako dobre ako nástroj za ňou. Suzhou Shuangqisi navrhuje a vyrába presné progresívne nástroje a nástroje spoločnosti elektronické raznice pre malé, vysoko presné súčiastky sú prirodzeným východiskovým bodom pre programy terminálov, kontaktov a prípojníc, ktoré vyžadujú integrované nitovanie.
Ak je súčasťou konektor alebo svorka, vysokorýchlostná progresívna raznica pre konektorové a koncové časti ukazuje typ nástrojov s viacerými stanicami, na ktorých táto práca stavia. Pre zložitejšie rozloženia s mnohými stanicami, viacpolohová progresívna raznica s karbidovými doštičkami rieši dlhú životnosť nástrojov v náročnej, veľkoobjemovej výrobe.
Podávanie nitov, snímanie a ochrana lisu sú problémy automatizácie rovnako ako problémy s nástrojmi a možno ich podporiť lisovacie automatizačné zariadenia na podávanie a manipuláciu . Kupujúci, ktorí uprednostňujú nákup hotových komponentov pred nástrojmi, môžu prehliadať elektronické lisovacie diely vyrobené podľa zákazníckych výkresov alebo skontrolujte kompletný sortiment lisovacích dielov .
Rovnaké princípy spájania sa vzťahujú aj na nový energetický hardvér. Môžete sa pozrieť napríklad na programy, ktoré párujú vodivé spojenia s tvarovanými krytmi Lisovacie diely krytu batérie pre elektrické vozidlá ako referencia pre veľkoformátovú rovinnosť a kontrolu tvarovania.
Spustenie nitovacieho projektu
Najrýchlejším spôsobom, ako posúdiť uskutočniteľnosť, je zaslanie výkresov, špecifikácie nitu, materiálu a hrúbky plechu a ročného objemu. Na základe týchto štyroch vstupov môže technický tím poradiť o rozložení pásu, spôsobe podávania a o tom, či je pre zaťaženie vhodný polorúrkový alebo plný nit.
Ak máte nitovanú zostavu, ktorá je momentálne spojená offline, alebo nový vodivý komponent, ktorý je stále vo fáze konceptu, kontaktujte inžiniersky tím Suzhou Shuangqisi, aby ste prediskutovali svoje požiadavky na nitovacie nástroje . Včasná konverzácia o kĺbe zvyčajne ušetrí viac času ako akákoľvek neskoršia zmena kocky.
Predchádzajúci príspevok
Progresívne razenie automobilových dielov: matrice, tolerancie, náklady a sprievodca objemom
Ďalší príspevok
Zložené matrice verzus progresívne matrice: rozdiely, aplikácie a ako si vybrať
náš Produkty.
Začnite podnikať s výrobcom OEM práve tu!

Poskytnite globálnym zákazníkom kompletné riešenia na kľúč
cez
inovácie!
RÝCHLE ODKAZY
KONTAKTNÉ INFO.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, zóna ekonomického rozvoja Wujiang, Suzhou, Čína
Autorské práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všetky práva vyhradené. Vlastná raznica Výrobcovia kovových razníc
