-
Forma na hlboké ťahanie pre predné a zadné kolesá dvojkolesových elektrických vozidiel
Táto forma na hlboké ťahanie predných a zadných...
-
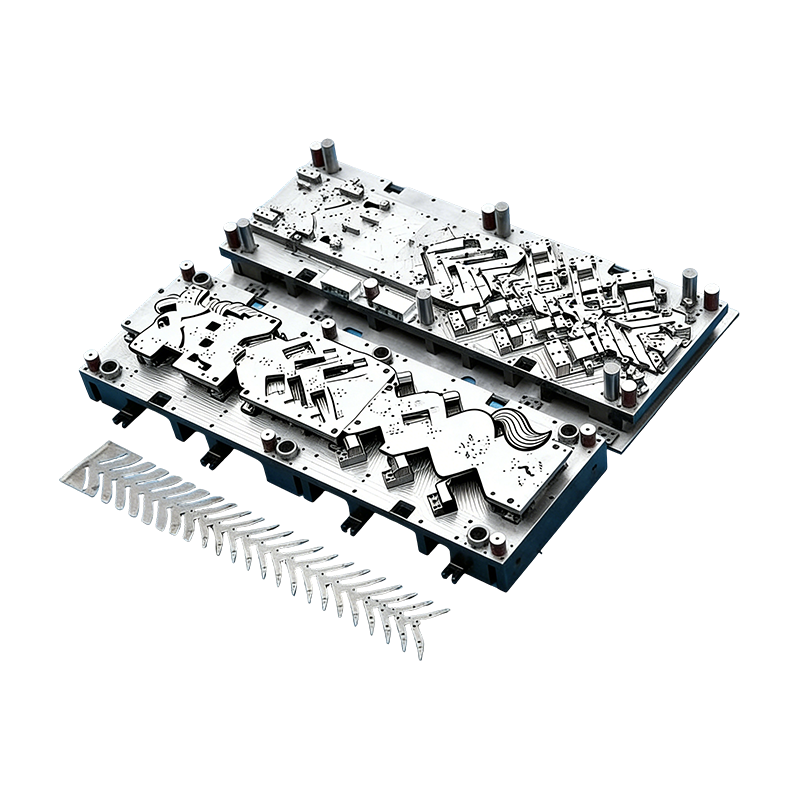
Progresívne formy pre automobilové diely
Táto kontinuálna forma na kryty automobilových ...
-
Automatická nitovacia forma pre veľkú základňu počítačového stroja
Táto automatická nitovacia forma pre základňu v...
-
Malé lisované diely pre notebooky a mobilné telefóny
Ako základné interné komponenty pre modernú pre...
-
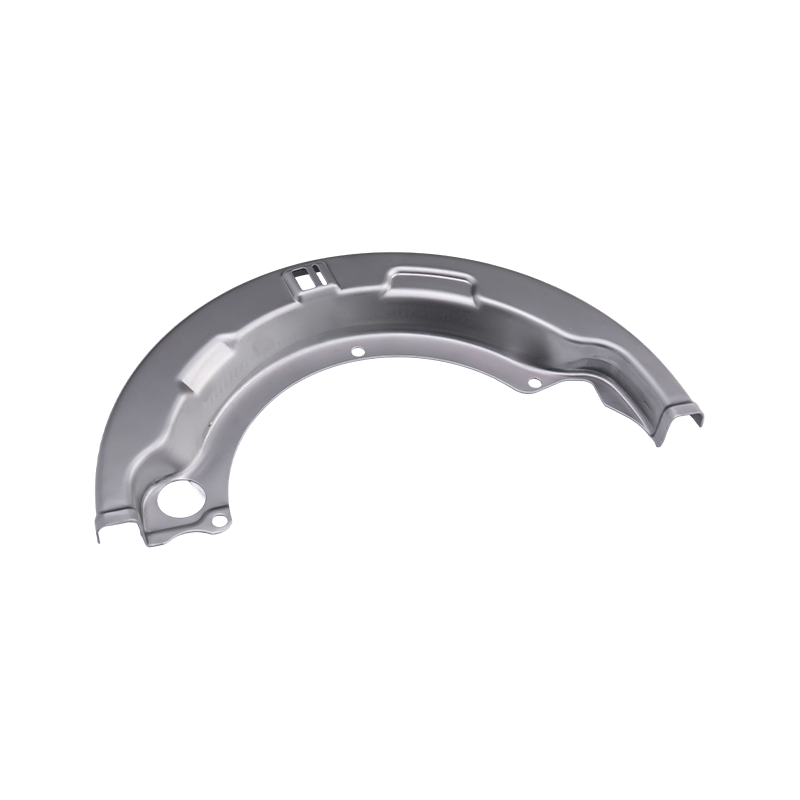
Lisovacie diely pre ťažké nákladné autá
Naše lisovacie diely pre ťažké nákladné vozidlá...
-
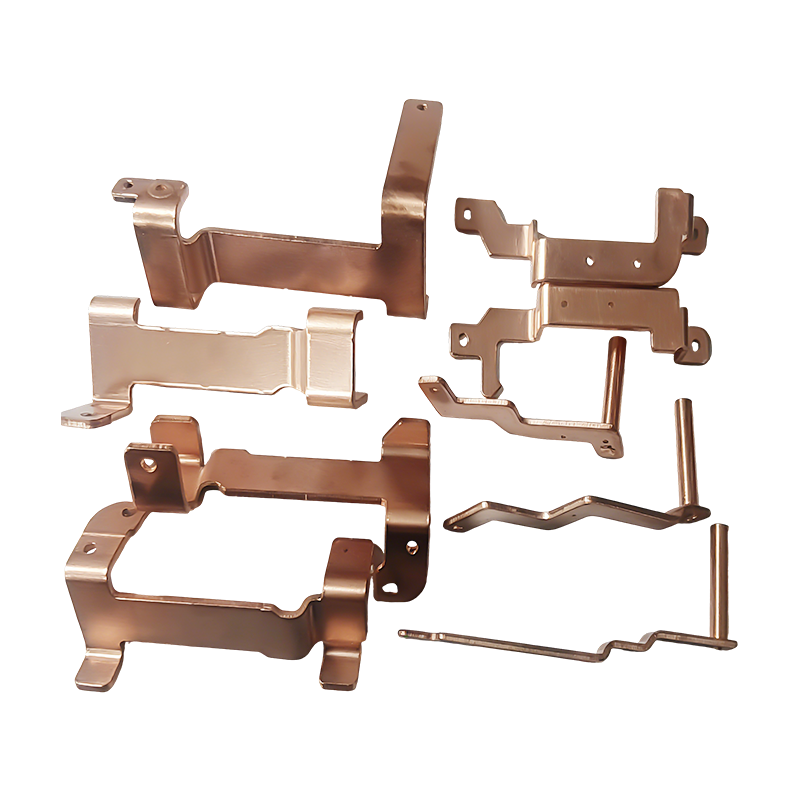
Nové diely na lisovanie medených prípojníc pre energetické vozidlá
Nové medené prípojnicové diely pre energetické ...

Správy z priemyslu
Domov / Správy / Správy z priemyslu / Dizajn pre spoľahlivosť a vyrobiteľnosť: Marže, ktoré prežijú výrobu
Dizajn pre spoľahlivosť a vyrobiteľnosť: Marže, ktoré prežijú výrobu
2026-11-02
1,5 mm konzola sedadla HC340LA prešla každou rozmerovou kontrolou na CMM a stále praskla v prevádzke. Trhlina začala pri vnútornom polomere ohybu 0,6 mm, ktorý existoval skôr preto, že výkres opätovne použil obalový obal, než preto, že to dovoľovalo únavové zaťaženie. Na papieri nebolo v technickom spise nič zlé. O rozdiele jednoducho nikto nerozhodol.
To je praktická medzera medzi dvoma disciplínami, ktoré sú zvyčajne posudzované dvoma rôznymi skupinami. Dizajn pre vyrobiteľnosť sa pýta, či sa časť môže vyrábať opakovane v stabilnom okne procesu. Dizajn pre spoľahlivosť sa pýta, či funguje počas životnosti, ktorú zákazník predpokladá. Na vyrazených častiach sú obe odpovede napísané na rovnakom výkrese, v rovnakých troch číslach.
Pracovný záver: považujte rozpätia spoľahlivosti a výrobné rozpätia za jednu položku hodnotenia, nie dve. Geometria ohybu, tolerančný zväzok a stav materiálu riadia obe vlastnosti a zmena jednej posúva druhú. Vyrovnajte ich skôr, než sa kocka vysekne a program dostane oboje zadarmo. Potom ich vyrovnajte a nástroj sa zaplatí dvakrát.
Kde DFM a DFR zdieľajú rovnaké páky
Štyri premenné rozhodujú o väčšine výsledkov s pečiatkou. Žiadne z nich nie sú nové nápady; čo v praxi zlyháva, je postupnosť, pretože komentáre nástrojov a komentáre spoľahlivosti pristávajú na výkrese v rôznych časoch.
Tvarovacia geometria
Vnútorný polomer menší ako 1x hrúbka plechu koncentruje napätie na vonkajšie vlákno; pod 0,5x je to trhlina čakajúca na svoj prvý únavový cyklus. V prípade mikrozliatinových tried držte 1,5-násobok hrúbky alebo tvaru a uvoľnite napätie. Udržujte vzdialenosť medzi otvorom a ohybom na 2t R, aby sa otvor neroztiahol do oválu, ktorý neskôr zlyhá zalisovaním.
Tolerančný zásobník
Plus alebo mínus 0,05 mm na prvku vzdialenom 300 mm od nuly vo vnútri štvorpolohovej progresívnej matrice je prísľub, ktorý tento proces nemôže dodržať. Zarovnajte toleranciu s opotrebovaním nástroja, vrátane rozptylu hrúbky cievky a vychýlenia lisu a potom otestujte, či zostava v najhoršom prípade stále funguje. Ak nie, oprava patrí do rozhrania, nie do prísnejšej tlače.
Materiálny stav
Rozpätie prieťažnosti 40 MPa medzi cievkami mení spätné pruženie, čo mení konečný uhol, čo mení kontaktné napätie v spoji. Špecifikujte triedu a podmienky dodávky, vyžiadajte certifikáty EN 10204 3.1 a udržujte konzistentný smer zrna medzi prototypom a sériou, aby test spoľahlivosti overil časť, ktorú skutočne odošlete.
Schopnosť procesu
Charakteristika bežiaca na Ppk 1.0 stavia zhruba jeden diel z 300 mimo limity. Na konzole vyrobenej na 200 000 kusov ročne je to údaj o spoľahlivosti, nie údaj o kvalite. Nastavte Ppk 1,67 na PPAP a navrhnite prvok tak, aby ho matrica stále držala po 200 000 zdvihoch s toleranciou opotrebenia.
Samotný koncept matrice je rozhodnutím o spoľahlivosti. Progresívny nástroj prenesie pás cez každú stanicu jedným ťahom, čím sa odstráni variácia opätovného upnutia, ale odstráni sa možnosť opraviť stanicu neskôr bez toho, aby ste sa dotkli celej línie. Prenosové nástroje rozmiestňujú stanice medzi lismi, čím uľahčujú individuálne nastavenie za cenu väčšej manipulácie. Recenzia progresívne verzus transferové razenie skôr sa zvyčajne určí, ktoré tolerancie sú realistické, skôr než sa vyberie jeden rozmer.
 Progresívne lisovacie nástroje pre kryty automobilových motorov Zákazkové kontinuálne matrice pre veľkoobjemové kryty automobilových motorov a malé diely, vyrobené pre presnosť, odolnosť proti opotrebovaniu a sériovú výrobu s možnosťou údržby. Zobraziť produkt →
Porovnanie DFM a DFR: rôzne ciele, zdieľané dôkazy
Oddelenie dvoch stĺpcov je užitočné aj v rámci spoločnej kontroly, pretože optimalizujú rôzne veci a spotrebúvajú rôzne údaje.
Tabuľka 1: Tieto dve disciplíny sa čítajú ako samostatné stĺpce v prehľadovom formulári, ale zhodujú sa s rovnakými kritickými charakteristikami.
Krivka nákladov, s ktorou nikto nepochybuje, kým nebudú existovať nástroje
Relatívne náklady na opravu jednej chyby vyrazeného dielu prudko stúpajú a najostrejší krok nie je ten, ktorý väčšina tímov plánuje.
Koncept 1x
Zamrznutie dizajnu 8x
Zostava raznice 45x
PPAP 120x
Pole 400x
Dôležitý je päťnásobný skok medzi zmrazením dizajnu a zostavením matrice, pretože je to posledný bod, kde sa geometria môže pohybovať bez dotyku ocele. Kompenzácia pruženia, dodatok a zmeny orezania sú lacné na obrazovke a drahé v lise: prerezaný blok matrice znamená týždne lisovacieho času, nový skúšobný program a opätovné overenie každej charakteristiky, ktorá sa pohla. Spoľahlivosť, ktorá sa dosiahne pri PPAP, je preto výrobná cena rovnako ako náklady na inžinierstvo.
Kde sa sústreďuje práca so spoľahlivosťou lisovaných dielov
Nižšie uvedená alokácia predstavuje plánovací pohľad na to, ako sa obsah opečiatkovaných častí zvyčajne rozdeľuje medzi koncové trhy, a používa sa skôr na určenie veľkosti kontrolnej kapacity než na opis nameraného podielu na trhu.
Automobilový a elektromobilový štrukturálny obsah, obsah batérie a prípojníc na úrovni približne 46 percent nesie najväčšiu dvojitú záťaž, pretože požiadavky na nárazy, tesnenie a elektrické požiadavky spočívajú na rovnakej časti.
- 46 % Automobilová a EV karoséria, batéria, prípojnica
- 24 % Skrinky na spotrebnú elektroniku a spotrebiče
- 18 % Priemyselné zariadenia, ako sú servopohony a kompresory
- 12 % Diely na dvojkolesové a ťažké nákladné autá
Krycie dosky batérie a medené prípojnice sú najjasnejším prípadom. Požiadavkou spoľahlivosti je utesnenie, stabilný kontaktný odpor a tepelné cyklovanie bez praskania; požiadavka na vyrobiteľnosť je hĺbka ťahu, sila držiaka polotovaru a ovládanie pruženia. Dvaja sa ťahajú opačným smerom a časť sa stáva lacnou len vtedy, keď sa obe riešia v rovnakej iterácii namiesto postupnosti.
 Presné lisovacie diely krytu batérie Vlastné lisované kryty krytu batérie z ocele, hliníka alebo nehrdzavejúcej ocele s úzkymi toleranciami a možnosťami pre otvory, príruby a ohýbanie. Zobraziť produkt →
Revízna sekvencia, ktorá prežije kontakt s výrobou
Na postupnosti záleží viac ako na dôkladnosti. Týchto päť krokov funguje v danom poradí a je ťažké ich neskôr dodatočne namontovať.
Krok 1 - Definujte poruchu
Napíšte definíciu poruchy pred akoukoľvek toleranciou: zaťaženie, počet cyklov, prostredie, prijateľná miera úniku alebo posun odporu. Spoľahlivosť nemožno posudzovať podľa nedefinovaného kritéria.
Krok 2 - Zmapujte okno
Priraďte diel k typu matrice, aktuálne dostupnú tonáž lisu a šírku zvitku a potom označte každý prvok, ktorý sa nachádza mimo okna, ktoré sa už osvedčilo v výroba razníc a lisovacích dielov .
Krok 3 – Ukladajte realisticky
Zostavte zostavu s prídavkom na opotrebenie a rozptylom materiálu, nie s nominálnymi hodnotami. Potom potvrďte, že zostava stále funguje v najhoršom prípade a nie v nominálnom prípade.
Krok 4 – Skontrolujte oba zoznamy
Otestujte každú položku spoľahlivosti podľa limitu vyrobiteľnosti: polomer ohybu proti únavovej životnosti, povlak proti kontaktnému odporu, kvalita strihanej hrany proti iniciácii trhlín.
Krok 5 – Zatvorte plán kontroly
Spojte intervaly údržby matrice s počtom zdvihov, monitorujte schopnosť kritických charakteristík a znova overte obe vlastnosti po akejkoľvek technickej zmene.
Automatizácia mení tento obraz špecifickým spôsobom. Robotický prenos a integrované ovládacie prvky linky znižujú poškodenie pri manipulácii medzi stanicami, čo pomáha spoľahlivosti, ale pridávajú opakovateľnosť svoriek a spoľahlivosť snímača ako nové premenné, ktoré žiadny výkres nezachytí.
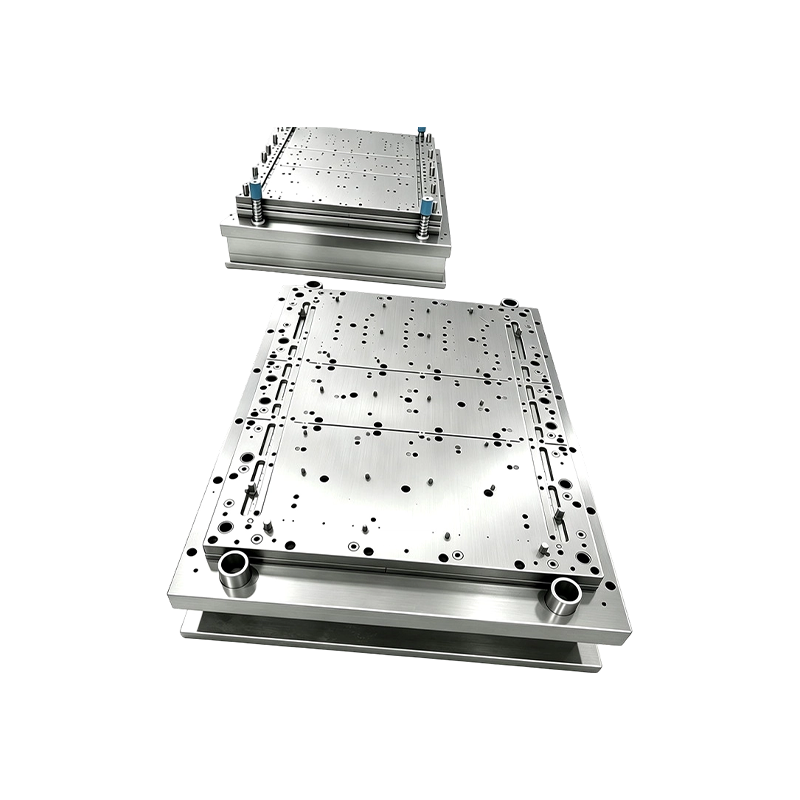 Zariadenia na automatizáciu lisovania na mieru a projekty na kľúč Zariadenia na automatizáciu lisovania na mieru ponúkané ako projekty na kľúč so súvisiacim výrobným zariadením nakonfigurovaným podľa potrieb zákazníka pre nákladovo efektívne lisovacie operácie. Zobraziť produkt →
Údržba, dokumentácia a súlad
Marže prežijú iba vtedy, ak ich papierovanie ochráni po spustení sériovej výroby.
- Udržujte revíziu kontrolného plánu a FMEA procesu uzamknutú k revízii výkresu; akákoľvek oprava matrice, ktorá zmení formu, spustí opätovné PPAP a oznámenie o zmene zákazníka.
- Explicitne si stanovte ciele v oblasti schopností: Ppk 1,67 pri PPAP na kritických charakteristikách, 1,33 v sériovej výrobe, s opakovateľnosťou meradla pod 10 percent pri rovnakých vlastnostiach.
- Pred uvedením ceny odsúhlaste korózne hodiny podľa ASTM B117, pretože konečná úprava si môže vynútiť zmeny geometrie, ktoré neboli nikdy ocenené.
- Zaznamenajte čísla tepla materiálu oproti zvitkom a uschovajte vzorky šarží, čo je podporované certifikátmi EN 10204 3.1.
- Naplánujte údržbu lisovnice v zdvihoch a nie v kalendárnych dňoch a navrhnite prípustné opotrebenie razníkov a blokov lisovníc, aby prvá oprava neposunula nominálnu hodnotu.
- Zaobchádzajte so súladom s trhom oddelene od inžinierstva: deklarácie RoHS a REACH pre elektronické výlisky, správy o rozmeroch pre automobilový priemysel a proces zdokumentovaných odchýlok, aby sa z dočasného ústupku nikdy nestal trvalý výkres.
Spoľahlivosť a vyrobiteľnosť nie sú dva paralelne prebiehajúce projekty. Ide o jeden súbor rozhodnutí o rezervách vyjadrených v polomeroch ohybu, tolerančných zväzkoch a materiálových podmienkach a sú najlacnejšie v momente, keď je výkres stále mäkký. Súčiastka, ktorú nemožno spoľahlivo tvarovať, nebude spoľahlivá ani v teréne; jednoducho zlyhá neskôr, za vyššiu cenu.
Predchádzajúci príspevok
Žiadny predchádzajúci článok
Ďalší príspevok
Príklady dizajnu pre spracovateľnosť, ktoré menia cenové ponuky lisovania kovov
náš Produkty.
Začnite podnikať s výrobcom OEM práve tu!

Poskytnite globálnym zákazníkom kompletné riešenia na kľúč
cez
inovácie!
RÝCHLE ODKAZY
KONTAKTNÉ INFO.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, zóna ekonomického rozvoja Wujiang, Suzhou, Čína
Autorské práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všetky práva vyhradené. Vlastná raznica Výrobcovia kovových razníc
