-
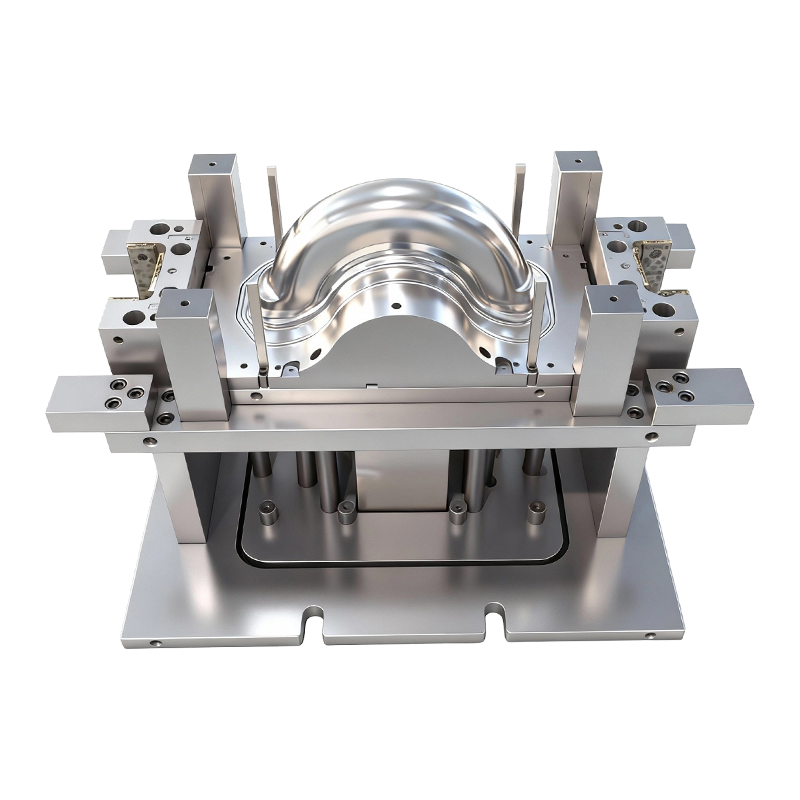
Forma na hlboké ťahanie pre predné a zadné kolesá dvojkolesových elektrických vozidiel
Táto forma na hlboké ťahanie predných a zadných...
-
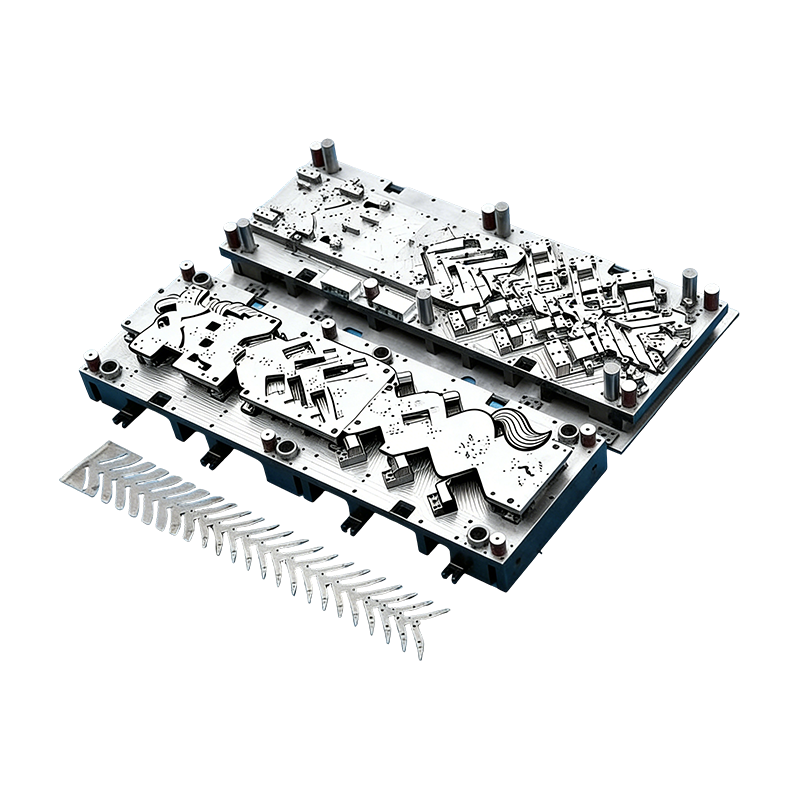
Progresívne formy pre automobilové diely
Táto kontinuálna forma na kryty automobilových ...
-
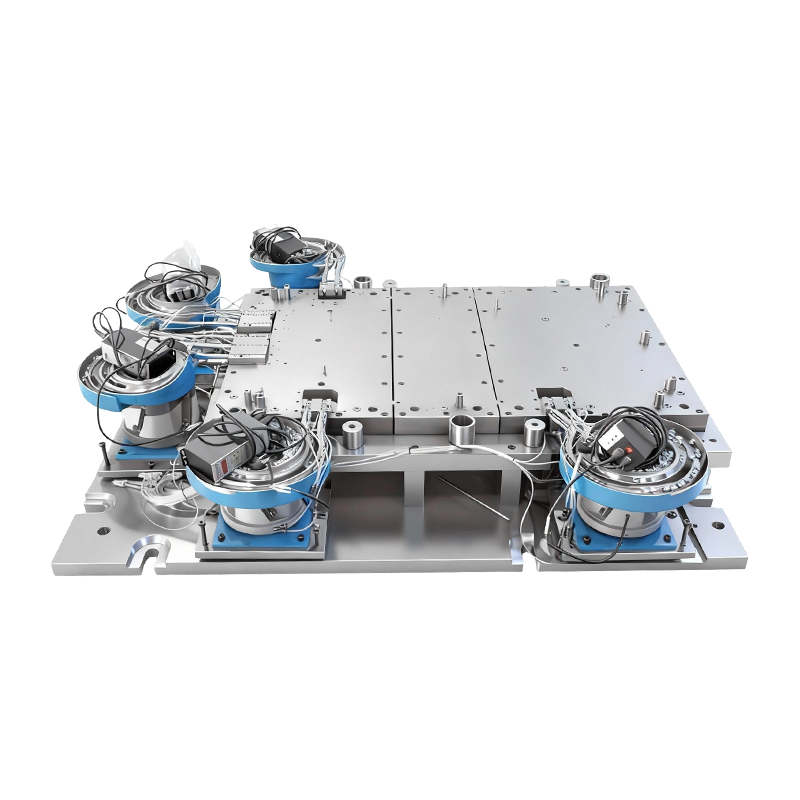
Automatická nitovacia forma pre veľkú základňu počítačového stroja
Táto automatická nitovacia forma pre základňu v...
-
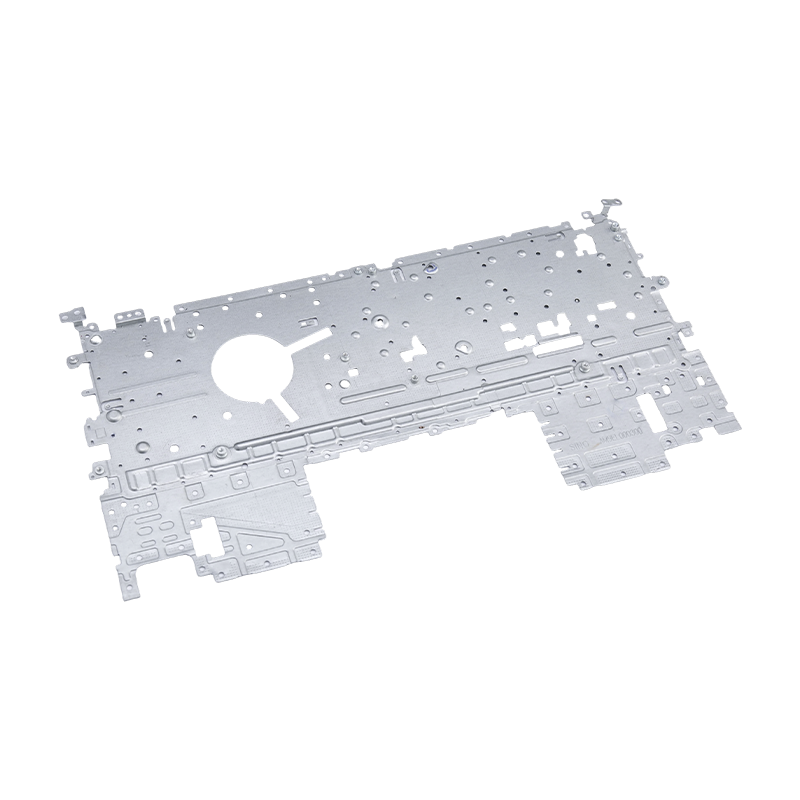
Diely na lisovanie notebookov
Naše lisovacie diely pre notebooky sú precízne ...
-
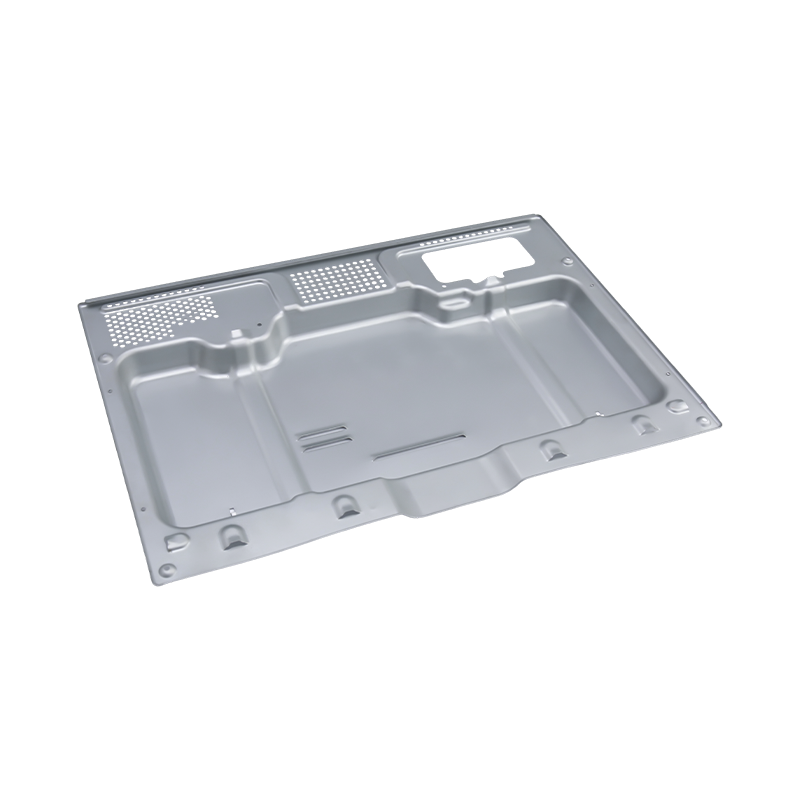
Špičkové diely na lisovanie pecí
Naše špičkové diely na lisovanie pecí sú precíz...
-
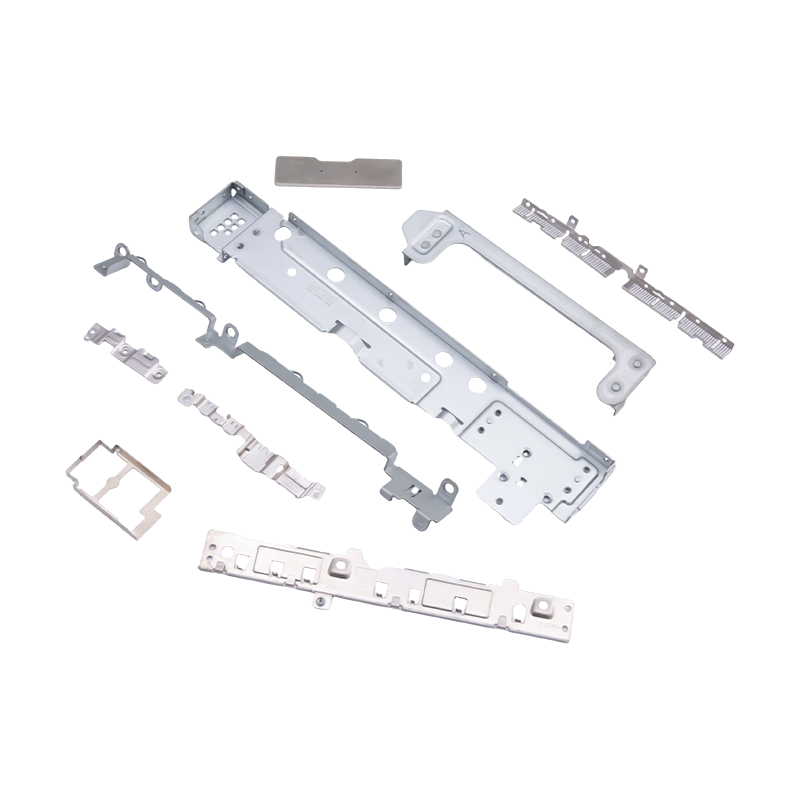
Malé lisované diely pre notebooky a mobilné telefóny
Ako základné interné komponenty pre modernú pre...

Správy z priemyslu
Domov / Správy / Správy z priemyslu / Vysvetlenie razenia kovov: Kompletný sprievodca procesom, materiálmi a nákladmi
Vysvetlenie razenia kovov: Kompletný sprievodca procesom, materiálmi a nákladmi
2026-09-07
Nákupný technik bol práve požiadaný o získanie 60 000 konzol z nehrdzavejúcej ocele. Prichádzajú tri cenové ponuky a najnižšia cena za kus je takmer o 40 % nižšia ako ostatné – účtuje sa však poplatok za nástroje vo výške 15 000 USD. Medzera nie je chyba: nízka cena pochádza z lisovania kovov. Či je táto cena skutočná, závisí od matrice, kapacity lisu, materiálu a objemu výroby, ktorý sa za tým skrýva.
Lisovanie kovov je nákladovo najefektívnejší spôsob hromadnej výroby presných plechových dielov. Lis vtlačí pás plechu medzi razidlo a matricu a vyrobí hotový diel za zlomok sekundy na zdvih. Razenie nie je jediná operácia, ale skupina procesov – vysekávanie, ohýbanie, hlboké ťahanie a ďalšie – pokrývajúce časti od krytov batérií až po rámy notebookov.
Čo je lisovanie kovov?
Lisovanie kovov je proces tvárnenia za studena, ktorý tvaruje plochý plech na diely pomocou lisu a súpravy lisovníc. Hárok, dodávaný ako zvitok alebo pás, sa privádza medzi razidlo a matricu. Razník sa pod tlakom pohybuje nadol a kov sa reže, ohýba alebo ťahá, aby vyplnil dutinu matrice. Každý zdvih lisu vytvorí jednu časť; v progresívnej matrici vychádza z každého ťahu jeden hotový diel.
Záver je jednoduchý: razenie vyhráva na objeme. Po vybudovaní nástroja náklady na kus dramaticky klesnú, pretože proces beží vysokou rýchlosťou, neprodukuje žiadne triesky a spotrebuje iba surový plech a mazivo. Pri množstvách nad niekoľko desiatok tisíc stojí lisovaný komponent bežne o 50 – 80 % menej ako ten istý diel vyrobený z polotovaru.
Bežné raziace operácie
- Blanking — vyrezanie plochého obrysu z listu.
- Piercing — dierovanie otvorov alebo štrbín do dielu.
- Ohýbanie — skladanie listu pozdĺž priamej osi.
- Hlboká kresba — vytiahnutie listu do tvaru pohára alebo krytu.
- Razenie a razenie — lisovanie jemných povrchových detailov s vysokou lokalizovanou silou.
Vysoká rýchlosť
Stovky úderov za minútu.
Stovky úderov za minútu.
Náklady na nástroje
Vysoká vpredu, nízka za kus.
Vysoká vpredu, nízka za kus.
Rozsah materiálu
Oceľ, nerez, hliník, meď.
Oceľ, nerez, hliník, meď.
Opakovateľná tolerancia
Stabilné v rozmedzí ±0,05 mm po nastavení.
Stabilné v rozmedzí ±0,05 mm po nastavení.
Ako funguje proces razenia
O výsledku projektu opečiatkovanej časti rozhoduje päť krokov:
- Kontrola návrhu dielu a jeho vyrobiteľnosti – tolerancie, hrúbka materiálu, veľkosti otvorov, polomery ohybu a požiadavky na hrany sa kontrolujú podľa pravidiel lisovania pred začatím obrábania.
- Návrh a výroba lisovnice – lisovnica je najväčšia nákladová položka, je opracovaná z kalenej nástrojovej ocele, zostavená s vodidlami a pružinami a testovaná, kým diel nezodpovedá výkresu.
- Výber materiálu a príprava – zvitky alebo pásy sú špecifikované triedou, hrúbkou, šírkou a povrchovou úpravou; materiálové certifikáty potvrdzujú chémiu.
- Nastavenie lisu – matrica je namontovaná v lise zvolenom podľa tonáže, zdvihu a výšky uzáveru; 80–400 tonové lisy pokrývajú väčšinu stredne veľkých dielov.
- Lisovanie a sekundárne operácie — výroba beží vysokou rýchlosťou, nasleduje odihlovanie, závitovanie, umývanie, povrchová úprava alebo montáž.
Na koncepcii kociek záleží rovnako ako na tlači. Progresívne matrice prenášajú pás cez viacero staníc; prenosové matrice posúvajú jednotlivé prírezy medzi stanicami. Voľba mení náklady na nástroje a čas cyklu; praktické rozdiely sú zahrnuté v tomto porovnaní progresívneho a transferového lisovania kovov.
Pre automobilové komponenty s dlhými chodmi sú progresívne formy štandardnou voľbou, pretože premenia zvitok na hotový diel v jednom prechode bez zásahu operátora medzi stanicami.
 Kontinuálna progresívna forma pre kryty automobilových motorov Táto forma je skonštruovaná pre veľkoobjemovú výrobu s komponentmi z legovanej ocele pre odolnosť proti opotrebeniu a modulárnym dizajnom pre ľahkú údržbu, čo z nej robí silného kandidáta na dlhodobé lisovanie automobilov, kde je nevyhnutná jednorazová účinnosť. Zobraziť produkt →
Lisovanie kovov vs. alternatívne výrobné procesy
Keď dizajnérsky tím vyberá proces pre plechový diel, do užšieho výberu zvyčajne patrí lisovanie, CNC obrábanie, rezanie laserom a niekedy tlakové liatie. O odpovedi rozhoduje množstvo a tolerancia.
Proces
Náklady na nástroje
Jednotkové náklady
Typická tolerancia
Dodacia lehota nástrojov
Najlepší objem
Kovové razenie
Vysoká
Nízka hlasitosť
±0,05 až ±0,10 mm
4–8 týždňov
10 000
CNC obrábanie
Žiadna alebo nízka
Vysoká
±0,02 až ±0,05 mm
dní
1 – 1 000
Laserové rezanie
žiadne
Stredná
±0,10 až ±0,20 mm
dní
1 – 5 000
Odlievanie pod tlakom
Veľmi vysoká
Nízka
±0,05 až ±0,10 mm
6-12 týždňov
10 000
Orientačné rozsahy pre jednoduché plechové diely; skutočné hodnoty závisia od geometrie, materiálu a vybavenia dodávateľa.
Kompromis je jasný. CNC obrábanie ponúka úzke tolerancie bez investícií do nástrojov, ale jednotkové náklady zostávajú vysoké. Laserové rezanie je flexibilné pre zložité 2D profily pri malom objeme, ale samo o sebe nevytvára ohyby ani hlboké tvary. Razenie si vyžaduje najväčšiu počiatočnú investíciu, ale akonáhle sa raznica osvedčí, jednotkové náklady sú najnižšie. Pod niekoľko tisíc dielov je amortizácia trestná; od desaťtisíc dielov vyššie je razenie ťažké prekonať.
Správanie nákladov pri rôznych objemoch výroby
Najhlbším skrytým nákladom pri razení nie je čas lisovania – je to amortizácia a šrot. Po zaplatení nástroja krivka nákladov na kus rýchlo klesá.
100 1 000 ks
32 10 000 ks
18 50 000 ks
12 100 000 ks
Pri 10 000 dieloch cena za kus klesne približne na tretinu úrovne 1 000 dielov; pri 100 000 dieloch dosahuje približne 12. Pokles je spôsobený rozložením nástrojov a nastavením na viac jednotiek; podlaha je surovina plus lisovací čas.
Pri porovnávaní cenových ponúk vypočítajte celkové náklady na vlastníctvo: nástroje plus jednotková cena krát objem plus riziko kvality. Cenová ponuka, ktorá sa vyhýba poplatku za nástroje, ale má vysokú jednotkovú cenu, je drahšia cesta v rozsahu. Cena nástroja, ktorá vyzerá vysoká, ale zahŕňa kalenú lisovaciu oceľ a balík náhradných dielov, často prekonáva lacný lis, ktorý sa predčasne opotrebuje.
Materiály a dizajn lisovníc
Typické lisované materiály
- Nízkouhlíková oceľ (DC01 alebo SPCC) – tvarovateľná a lacná, používaná na konzoly, podvozky a výstužné diely.
- Nehrdzavejúca oceľ (SUS301 alebo SUS304) — odolná voči korózii, vyššia pružnosť, náročnejšia na matricu.
- Zliatiny hliníka (5052 alebo 6061) – ľahké, bežné v krytoch batérií EV a chladičoch; sú potrebné väčšie polomery ohybu, aby sa predišlo praskaniu.
- Zliatiny medi — vynikajúca vodivosť, používaná v prípojniciach, konektoroch a svorkách.
Dizajn matrice riadi, ako sa materiál správa. Vôľa od razníka po zápustku rozhoduje o špičkovej kvalite: príliš málo vytvára sekundárny strih a otrepy; príliš veľa zvyšuje otrepy a znižuje rovnosť hrán. Pre oceľový plech s hrúbkou 1,5 mm je bežným východiskovým bodom vôľa 5–8 % hrúbky.
Na tvrdosti záleží. Pokročilé vysokopevnostné ocele znižujú hmotnosť vozidla, ale urýchľujú opotrebovanie matrice, takže je potrebná tvrdšia nástrojová oceľ a častejšie ostrenie. Ak výkres vyžaduje toleranciu pod ±0,05 mm, matrica potrebuje tesné vodidlá a lis musí mať opakovateľnosť. Napríklad elektronické lisovacie matrice sú držané v prísnejších toleranciách ako matrice pre domáce spotrebiče, pretože konektorové a tieniace časti musia pasovať na zostavené dosky bez prepracovania.
Priemyselné aplikácie a distribúcia na trhu
Lisované diely sa objavujú takmer v každom výrobnom sektore, ale rovnováha je nerovnomerná. Nasleduje približné rozdelenie dopytu.
Automobilový priemysel a elektromobily – 45 %
elektronika – 25 %
Domáce spotrebiče – 15 %
Priemyselné zariadenia – 15 %
Automobilový priemysel, vrátane elektrických vozidiel, je najväčším trhom. Panely karosérie, držiaky podvozku, rámy sedadiel, kryty motora a kryty batérií sú vyrazené. Elektrické vozidlá podporujú najmä dopyt po presných výliskoch súvisiacich s batériou, ako sú medené prípojnice.
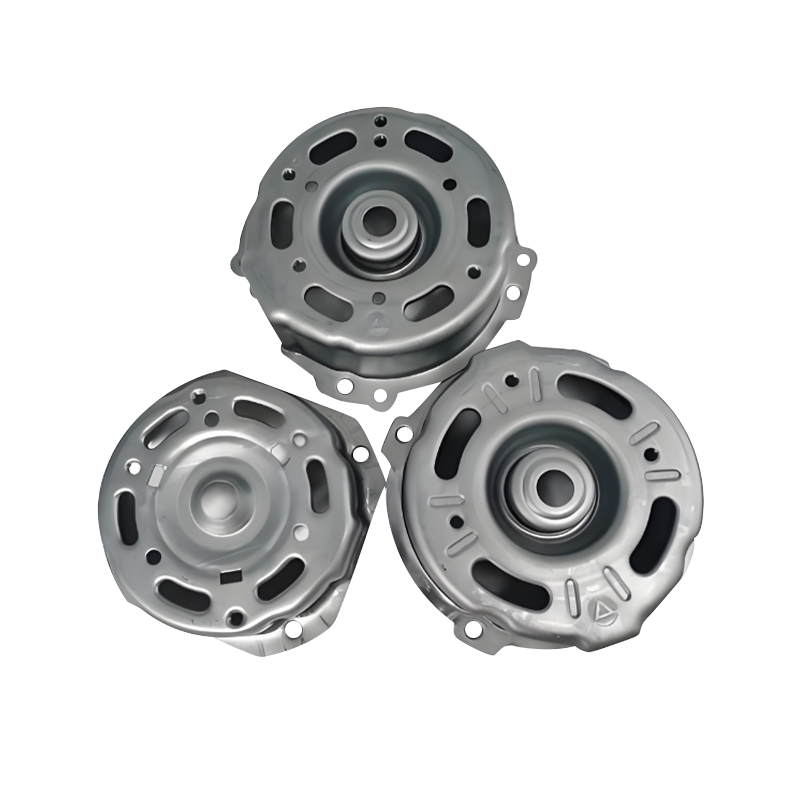 Presné lisované kryty motora pre automobilové aplikácie Tieto výlisky využívajú vysokopevnostnú oceľ alebo hliník s úzkymi toleranciami a vlastnosťami odvodu tepla, čo priamo podporuje rastúci dopyt po odolných krytoch motorov v elektrických a konvenčných vozidlách. Zobraziť produkt →
Elektronika je druhá najväčšia oblasť. Rámy notebookov, veľké počítačové základne a mnohé malé časti mobilných telefónov sú lisované, pretože kombinujú tenký materiál, jemné otvory a nízke náklady pri veľkom objeme. Domáce spotrebiče nasledujú s plášťami rúry a veľkými lakovanými panelmi; priemyselné vybavenie pridáva kryty servopohonov a komponenty kompresorov.
 Šasi a vnútorné lisovacie diely notebooku Tieto komponenty sú vyrobené z ocele valcovanej za studena, hliníka alebo horčíkovej zliatiny a ponúkajú hladké hrany, presné otvory a odolnosť proti korózii, vďaka čomu sú vhodné pre rámy a konštrukčné zostavy notebookov kozmetickej kvality. Zobraziť produkt →
Ku každému sektoru sa priraďuje časť rodiny. Pre elektrifikované pohonné jednotky kombinujú výlisky krytu motora hlboké ťahanie s tesnou sústrednosťou. Výlisky krytu batérie vyžadujú rovinnosť a presné vzory otvorov. Laptopové výlisky vyžadujú povrchy kozmetickej kvality bez škrabancov alebo pomarančovej kôry.
Výber dodávateľa a kontrola celkových nákladov
Výber partnera na razenie je dôležitejší ako akýkoľvek jednotlivý rozmer výkresu. Namiesto samotného porovnávania cien použite krátku postupnosť hodnotenia.
1. Definujte časť obálky
Druh materiálu, hrúbka, tolerancia, povrchová úprava a ročný objem.
Druh materiálu, hrúbka, tolerancia, povrchová úprava a ročný objem.
2. Spustite kontrolu DFM
Skontrolujte polomery ohybu, vzdialenosti od otvoru k okraju a hĺbku kreslenia.
Skontrolujte polomery ohybu, vzdialenosti od otvoru k okraju a hĺbku kreslenia.
3. Porovnajte celkové náklady
Nástroje plus jednotková cena krát objem, plus riziko dodávky a kvality.
Nástroje plus jednotková cena krát objem, plus riziko dodávky a kvality.
4. Overte kapacitu
Rozsah tonáže lisu, kontrolné vybavenie a podobné skúsenosti s dielmi.
Rozsah tonáže lisu, kontrolné vybavenie a podobné skúsenosti s dielmi.
5. Dohodnite sa na vlastníctve nástrojov
Kto si ponecháva kocku, ako sa stanovujú ceny opakovaných procesov a politika náhradných dielov.
Kto si ponecháva kocku, ako sa stanovujú ceny opakovaných procesov a politika náhradných dielov.
Dve otázky sú často prehliadané. Najprv sa opýtajte na kvalitu zápustkovej ocele a tepelné spracovanie: zápustka vyrobená z kvalitnej nástrojovej ocele, kalená a potiahnutá, vytvára konzistentné diely pre viac zdvihov. Po druhé, opýtajte sa, ako sa riešia skúšobné jazdy. Súčiastka môže vyzerať dobre pri kontrole mäkkého nástroja a napriek tomu môže zmeniť rozmer vo výrobnej matrici. Skúšobný postup určuje, či prvá várka dorazí včas. Spoločnosť, ktorá vyrába lisovnicu, prevádzkuje lisovanie a integruje automatizáciu vo vlastnej réžii – ako to robí Suzhou Shuangqisi Mold Equipment so svojimi formami, lisovacou časťou a automatizačnými linkami – presúva časť od návrhu k výrobe s menším počtom odovzdaní.
Rady pre údržbu a dodržiavanie predpisov
Kvalita razenia je zachovaná, nedosiahnutá raz. Opotrebenie matrice, posuny zarovnania a povrchová úprava sa zhoršujú, keď sa hromadia ťahy. Praktický plán zahŕňa čistenie a mazanie vodiacich líšt lisovnice, kontrolu vôle lisovníka a lisovnice, sledovanie výšky otrepu v definovaných intervaloch a preostrovanie rezných hrán predtým, než sa kvalita dostane mimo toleranciu. V prípade vysokovýkonných dielov, náhradných vložiek alebo duplicitnej matrice sa vyhnete prestojom, keď dôjde k opotrebovaniu.
Regulovaní zákazníci tiež očakávajú zdokumentované dôkazy:
- Riadenie kvality ISO 9001 ako základ.
- IATF 16949 pre automobilové komponenty, vrátane plánov predkladania a kontroly PPAP.
- Materiálové certifikáty sledujúce každý zvitok až po jeho mlyn.
- Vyhlásenia RoHS a REACH pre elektroniku dodávanú do Európy.
Toto nie je papierovanie samo o sebe. Lisovaný diel môže vyzerať správne, zatiaľ čo chémia náteru alebo základný materiál nespĺňajú špecifikácie. Dodávatelia s vysledovateľnými záznamami zrýchľujú analýzu základných príčin, keď sa objaví odchýlka, čím chránia kvalitu aj dodávku.
Kovové razenie odmeňuje tímy, ktoré plánujú dopredu. Definujte tolerančné pásmo realisticky, vyberte si koncepciu lisovnice, ktorá vyhovuje objemu a materiálu, a vyhodnoťte dodávateľov na základe celkových nákladov a dôkazov o kvalite, a nie samotnej ceny za kus. Keď je matrica správna, lis je schopný a materiál je vysledovateľný, lisovanie prináša najnižšie náklady na diel v hromadnej výrobe – od nábojov kolies a krytov motorov až po rámy notebookov.
Predchádzajúci príspevok
Progresívne lisovanie hliníka: Proces, zliatiny, tipy na dizajn a sprievodca cenou
Ďalší príspevok
Proces lisovania kovov: Ako nástroje, dizajn lisovníc a automatizácia ovplyvňujú cenu dielov
náš Produkty.
Začnite podnikať s výrobcom OEM práve tu!

Poskytnite globálnym zákazníkom kompletné riešenia na kľúč
cez
inovácie!
RÝCHLE ODKAZY
KONTAKTNÉ INFO.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, zóna ekonomického rozvoja Wujiang, Suzhou, Čína
Autorské práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všetky práva vyhradené. Vlastná raznica Výrobcovia kovových razníc
