-
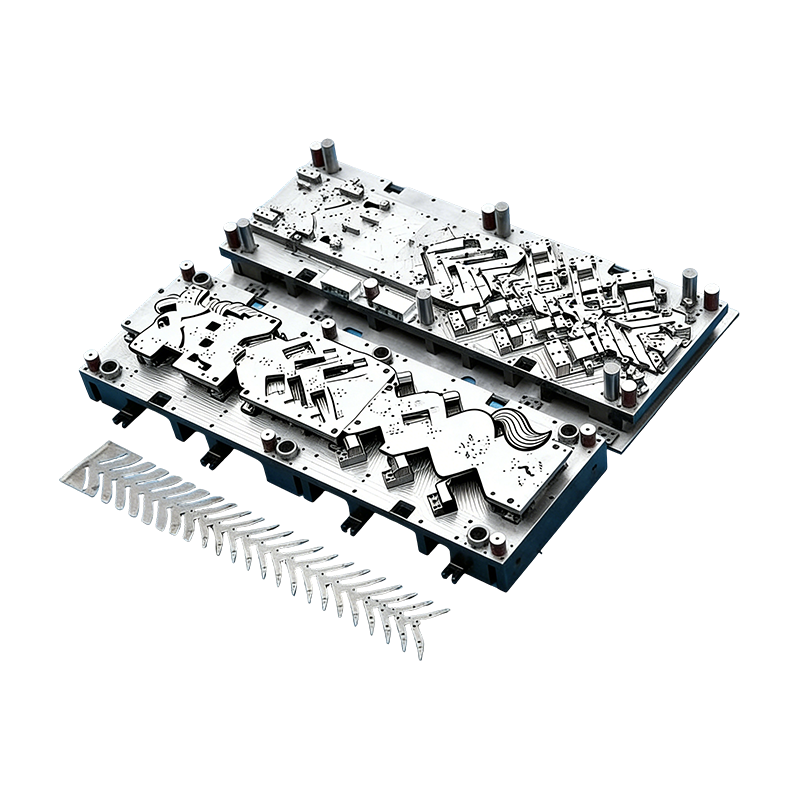
Progresívne formy pre automobilové diely
Táto kontinuálna forma na kryty automobilových ...
-
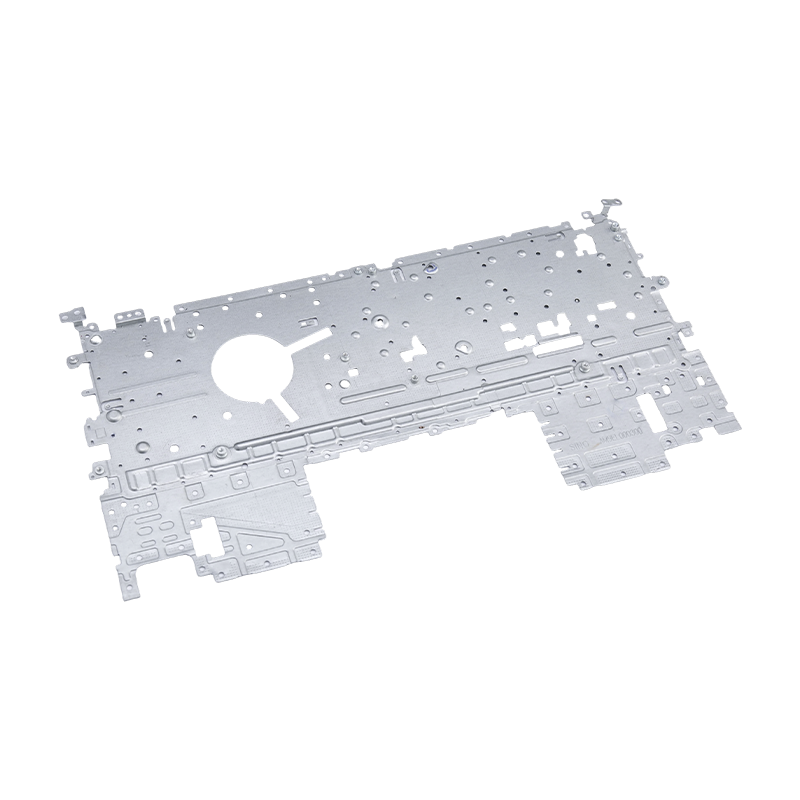
Diely na lisovanie notebookov
Naše lisovacie diely pre notebooky sú precízne ...
-
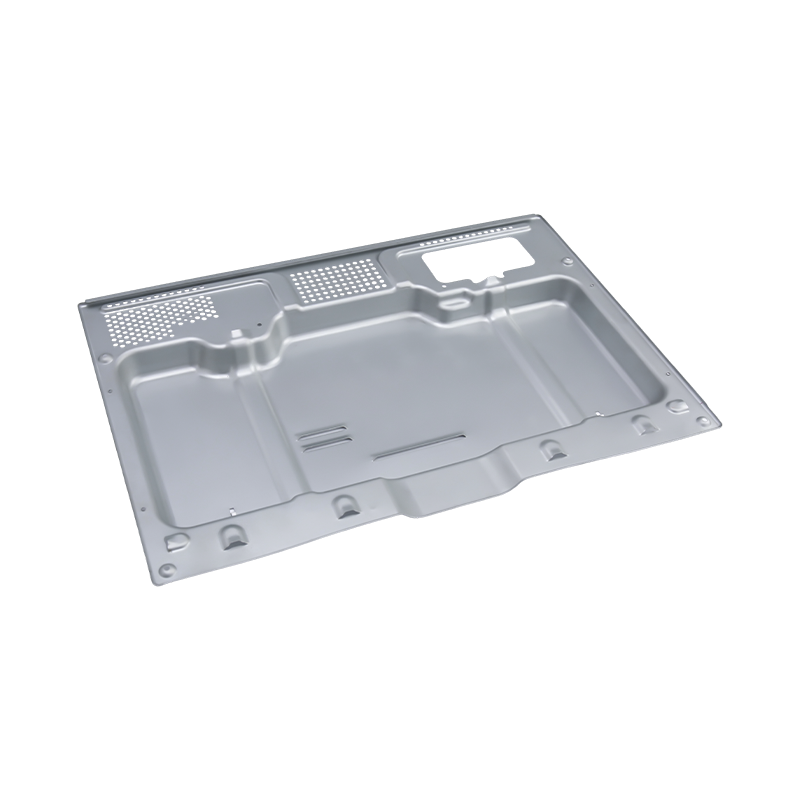
Špičkové diely na lisovanie pecí
Naše špičkové diely na lisovanie pecí sú precíz...
-
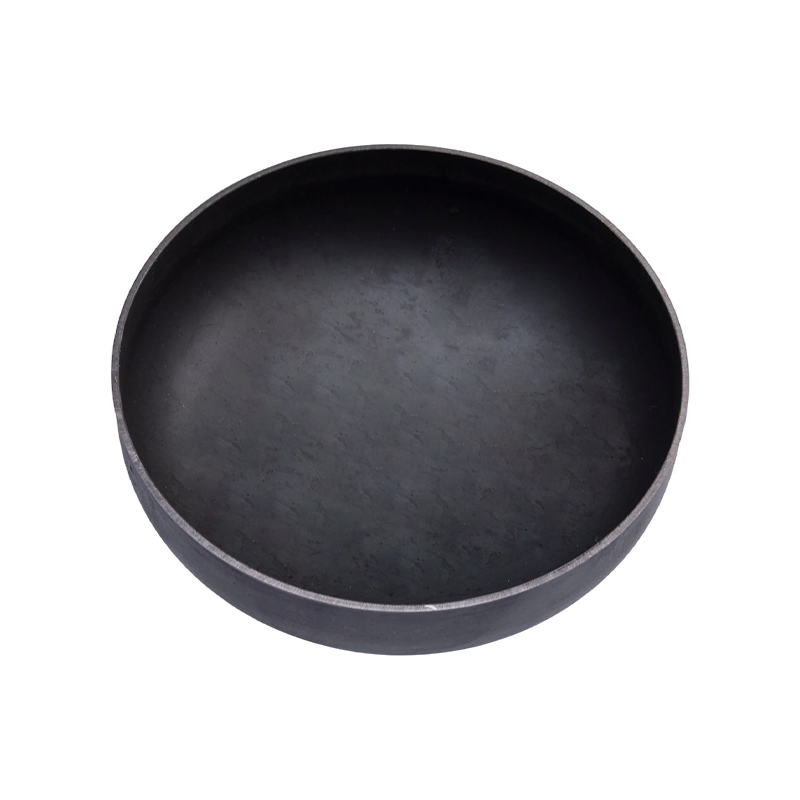
Diely na lisovanie konca plynovej nádrže
Časti na lisovanie koncov plynových nádrží sú h...
-
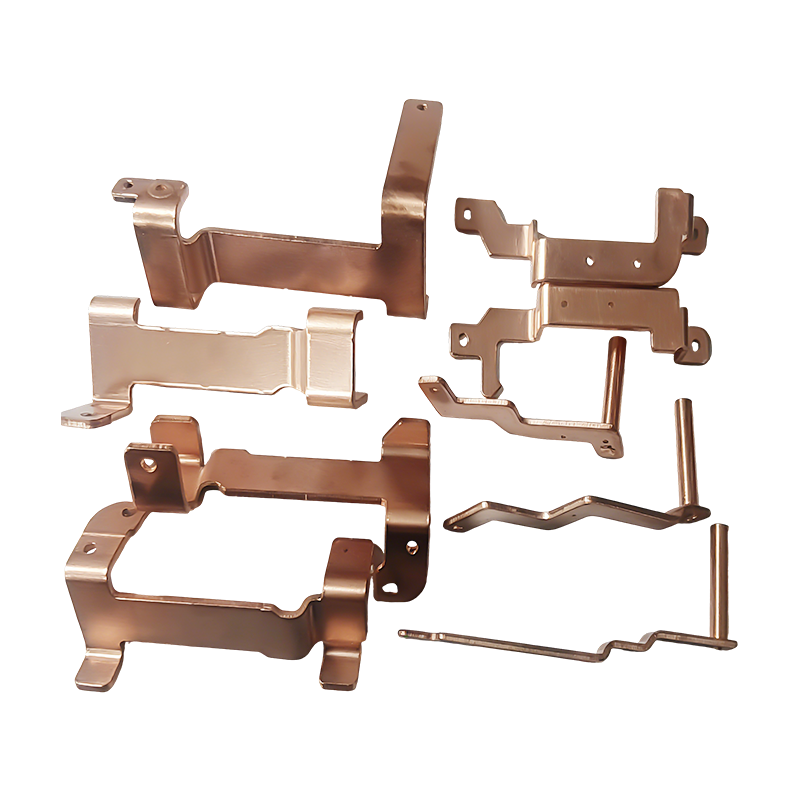
Nové diely na lisovanie medených prípojníc pre energetické vozidlá
Nové medené prípojnicové diely pre energetické ...
-
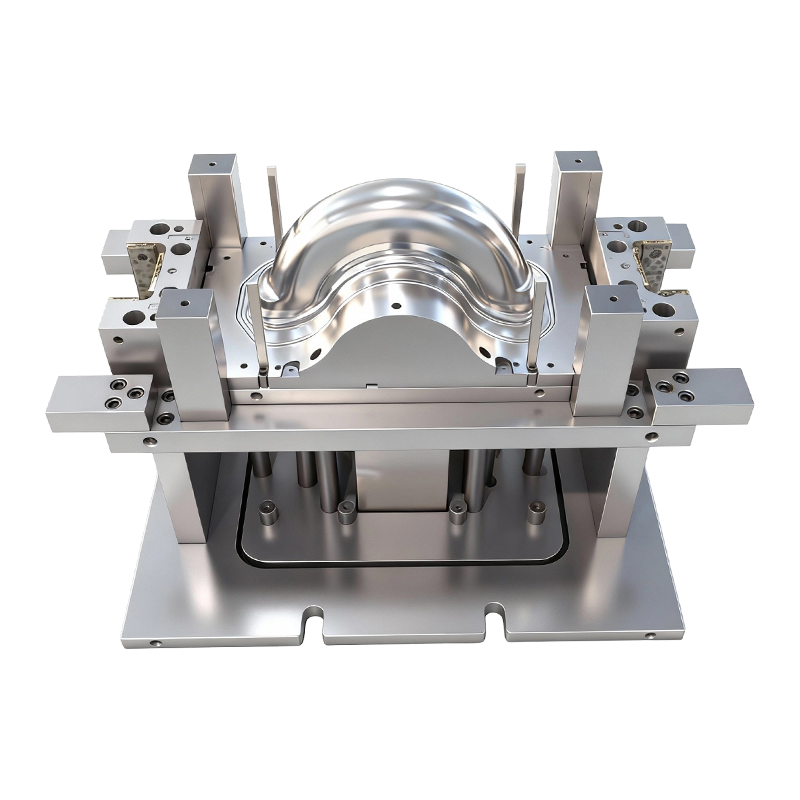
Forma na hlboké ťahanie pre predné a zadné kolesá dvojkolesových elektrických vozidiel
Táto forma na hlboké ťahanie predných a zadných...

Správy z priemyslu
Domov / Správy / Správy z priemyslu / Progresívne lisovanie hliníka: Proces, zliatiny, tipy na dizajn a sprievodca cenou
Progresívne lisovanie hliníka: Proces, zliatiny, tipy na dizajn a sprievodca cenou
2026-09-14
Progresívne lisovanie hliníka je najkonzistentnejší a nákladovo najefektívnejší spôsob výroby veľkých objemov ľahkých presných dielov – za predpokladu, že geometria, zliatina a ročné množstvo zodpovedajú procesu. Jedna progresívna matrica napájaná z cievky môže vysekávať, prepichovať, tvarovať a odrezávať hliníkový komponent pri každom zdvihu lisu, pričom zachováva tolerancie medzi otvormi v blízkosti ±0,05 mm bez sekundárneho obrábania. Táto kombinácia je dôvodom, prečo sa kryty batérií, kryty motora, elektronické časti podvozku a elektrické konektory bežne vyrábajú týmto spôsobom.
Kľúčové veci so sebou: vyberte si hliníkové progresívne lisovanie, keď je ročný dopyt vysoký, diel môže byť vložený do súvislého pásu a konzistentné tolerancie sú dôležitejšie ako flexibilita dizajnu. Za týchto podmienok sú jednoduchšie manuálne alebo prenosové nástroje často ekonomickejšie.
Čo je to hliníkové progresívne razenie?
Progresívne razenie posúva súvislý kovový pás cez jednu súpravu matrice s viacerými stanicami. Každá stanica vykonáva jednu alebo viac operácií – pilotovanie, vysekávanie, razenie, ohýbanie, kreslenie, razenie alebo lámanie – takže surový pás sa postupne mení na hotový diel, kým sa dostane na poslednú stanicu, kde je odrezaný od nosného pásu.
Ako proces prebieha vo výrobe
- Podávač cievok narovnáva hliníkový pás a posúva ho do matrice s presným stúpaním na zdvih lisu.
- Piloti zapájajú vopred vyvŕtané otvory, aby uzamkli polohu pásu na každej stanici, čo zaručuje presnosť polohy od prvku k prvku.
- Stanice pracujú progresívne: prvá preráža vodiace otvory, stredné tvoria ohyby alebo reliéfy a konečná stanica oddeľuje diel.
- Hotový diel sa vypúšťa cez sklz, zatiaľ čo šrot kostry sa prevíja alebo drví na recykláciu.
Pretože všetky stanice pôsobia na rôzne časti toho istého pásu súčasne, jeden lisovací zdvih vyrobí jeden kompletný hliníkový diel. Táto nepretržitá prevádzka je to, čo oddeľuje progresívne razenie transferové razenie , kde sa jednotlivé polotovary prevážajú medzi samostatnými lisovacími stanicami.
Zliatiny hliníka, ktoré dobre fungujú v progresívnej matrici
Nie každá trieda hliníka sa cez progresívnu matricu podáva čisto. Úspešní kandidáti kombinujú tvárnosť, predvídateľné pruženie a prijateľné správanie povrchu pri vysokorýchlostnom dierovaní. V praxi pokrývajú väčšinu projektov zliatiny série 3xxx, 5xxx a 6xxx.
Zliatina
Bežná povaha
Prečo je vybraný
5052
H32
Vysoká únavová pevnosť a odolnosť proti korózii; používa sa na kryty batérií, konzoly a konce palivovej nádrže.
3003
H14
Vynikajúca tvarovateľnosť a nízke náklady; ťažný kôň pre kryty, diely výmenníkov tepla a všeobecné výlisky.
6061
T6
Silnejšia a stabilnejšia v prevádzke, ale pruženie je vyššie; uprednostňuje sa pre konštrukčné konzoly a držiaky.
1100
H14
Veľmi mäkké a ľahko sa kreslí; používa sa na štítky, reflektory a elektrické časti s jednoduchou geometriou.
Tabuľka 1 – Výber hliníkovej zliatiny pre progresívne matrice: pevnosť a tvarovateľnosť vždy stojí proti pruženiu.
Prečo je pre hliníkové diely uprednostňované progresívne lisovanie
Obchodný prípad sa skladá zo štyroch merateľných výhod oproti ručným matriciam, obrábaniu alebo nástrojom iba s hlbokým ťahaním.
Neprerušovaná priepustnosť
Dobre postavená hliníková progresívna matrica beží pri stovkách zdvihov za minútu a každý zdvih vytvorí kompletný diel. Jednotkové náklady rýchlo klesajú, keď objem prekročí bod amortizácie nástrojov.
Opakovateľná presnosť
Pretože pás je pilotovaný na každej stanici, pozície medzi funkciami zostávajú konzistentné počas miliónov cyklov. Vzory kritických otvorov v komponentoch batérie a motora držia ±0,05 mm bez prepracovania.
Zníženie hmotnosti
Hliník s hmotnosťou 2,7 g/cm3 predstavuje približne jednu tretinu hmotnosti ocele. Progresívne lisovanie umožňuje dizajnérom používať tenké, tuhé, tvarované časti namiesto ťažkých odliatkov.
Integrované sekundárne operácie
Závitovanie, nitovanie, tvarovanie vačiek a značenie môžu byť pridané ako lisovacie stanice, takže diely sa priblížia k ich konečnému stavu montáže a znížia sa kroky v dodávateľskom reťazci.
Typickým príkladom, kde sa tieto výhody sčítajú, sú kryty batérií. Kryt musí byť rozmerovo stabilný, odolný voči korózii a musí byť vyrábaný vo veľkom objeme pri stálych nákladoch.
 Presné lisovacie diely krytu batérie pre kryty Tento vyrazený kryt batérie sa hodí do automobilových a energetických skríň, ponúka rozmerovú stabilitu a odolnosť proti korózii pri veľkoobjemovej výrobe, čo je v súlade s diskusiou o hmotnosti a výhodách tesnenia v článku. Zobraziť produkt →
V praxi výrobcovia, ktorí prechádzajú zo zváraných oceľových zostáv na lisované hliníkové kryty, znižujú hmotnosť dielu o viac ako polovicu a zároveň zlepšujú konzistenciu tesnenia.
Konštrukčné limity: Čo rozhoduje o úspechu pred rezaním ocele
Hliník sa v progresívnej matrici správa inak ako oceľ. Jeho vyšší pomer výťažnosti k modulu spôsobuje väčšie odpruženie a jeho tendencia k odieraniu nástrojovej ocele vyžaduje mazanie a nátery lisovníc. Pochopenie týchto limitov vopred je rozdielom medzi hladkým spustením a nákladným redizajnom.
Praktické konštrukčné pravidlá používané nástrojovými inžiniermi
- Minimálny polomer ohybu 1,0 až 1,5 násobok hrúbky materiálu pre zliatiny 3xxx a 5xxx; zvýšenie smerom k 2,0-násobku pre teploty 6xxx-T.
- Špecifikujte konzistentný smer otrepu na akomkoľvek povrchu, ktorý sa stane tesniacim alebo posuvným rozhraním.
- Udržujte hĺbku kreslenia miernu; hliník sa trhá pri ostrých polomeroch rohov, preto pri hlbokých tvaroch pridajte polomer rohu minimálne 0,5 mm.
- Umožnite kompenzáciu pruženia v dizajne matrice; spoľahliví dodávatelia pridávajú opravné funkcie skôr počas skúšania ako po zlyhaní dielov.
Dosiahnuteľné tolerancie vo výrobe
±0,05 mm Piercing
±0,08 mm Orezaný profil
±0,10 mm Vytvorené ohyby
±0,15 mm Lemované okraje
Graf 1 – Typické výrobné tolerancie dodržiavané na hliníkových progresívnych výliskoch s dobre udržiavanými nástrojmi.
Kde sa používajú hliníkové progresívne výlisky
Hliníkové progresívne lisovanie sa objavuje všade tam, kde sú potrebné ľahké, elektricky vodivé alebo korózii odolné kovové diely pri veľkom objeme. Nižšie uvedená distribúcia odráža typický dopyt v nami dodávaných odvetviach.
- Automobilový priemysel a elektromobily (42 %) — kryty batérií, kryty motorov, časti sedadiel, medené prípojnice, konštrukčné konzoly.
- elektronika (21 %) — kryty notebookov, časti šasi servera, malé konektory a štíty.
- Spotrebiče a biela technika (19 %) — panely pece, výlisky riadiacej skrinky, rebrá výmenníka tepla.
- Priemyselné zariadenia (18 %) — skrine servopohonov, komponenty kompresora, montážne dosky.
Automobilové a nové energetické vozidlá
Prechod na elektrické hnacie ústrojenstvo urobil z progresívneho lisovania hliníka predvolený proces pre batériový systém a komponenty motora. Lisovaná medená alebo hliníková prípojnica, napríklad, nahrádza ohýbané a opracované tyče dielom, ktorý drží rovinnosť a polohu otvoru v jednom kroku.
 Medené diely na lisovanie prípojníc pre distribúciu energie EV Táto medená prípojnica s vysokou čistotou podporuje efektívny tok prúdu medzi batériou, motorom a meničom s pokovovanými povrchmi a úzkymi toleranciami pre náročné aplikácie EV, čo zodpovedá dôrazu odseku na výhody progresívneho lisovania. Zobraziť produkt →
Podobne lisovacie časti krytu motora využívajú tepelné vlastnosti hliníka a nízku hmotnosť, zatiaľ čo progresívne matrice držia tesnú sústrednosť, ktorú vyžadujú zostavy rotora a statora.
Elektronika a spotrebiče
Spotrebná elektronika uprednostňuje hliník pre jeho povrchovú úpravu a tienenie EMI. Progresívne lisovanie vytvára tenkostenné, vysoko presné diely, ktoré sa dajú použiť do zostáv notebookov a telefónov.
 Lisovacie diely hliníkového šasi notebooku Tieto lisované komponenty pre šasi a držiaky notebookov kombinujú nízku hmotnosť s tuhosťou, vyznačujú sa presnými polohami otvorov a zaklapávacími štruktúrami, ktoré podporujú efektívnu montáž, čo je relevantné z hľadiska článku o tenkostenných elektronických častiach. Zobraziť produkt →
Na strane zariadenia, veľké plášte pecí a výlisky na ovládacom paneli ťažia z rovnakej ekonomiky procesu, keď objemy výroby odôvodňujú špeciálne nástroje.
Náklady na nástroje a výber dodávateľa: Štyri kroky, ktoré zabránia ľútosti
Progresívne matrice predstavujú najväčšie počiatočné náklady v programe lisovania hliníka, často prevažujú nad lisom a zariadením na manipuláciu s materiálom. Cieľom nie je zaplatiť najmenej za nástroje, ale zaplatiť za správny dizajn nástroja, pretože kvalita nástroja určuje kvalitu dielu počas životnosti programu.
Krok 1 – Overte obchodný prípad. Progresívne nástroje začínajú dávať zmysel približne pri 50 000 až 100 000 súčiastkach ročne. Nižšie zvážte ekonomickejšie možnosti nástrojov.
Krok 2 — Pošlite vyrobiteľný dátový balík. Poskytnite 3D model, zásobník tolerancií, požiadavku na povrchovú úpravu a ročný dopyt. Jasná kontrola rozloženia pásu v tejto fáze zabraňuje nákladným revíziám lisovnice.
Krok 3 — Audit skutočnej výrobnej kapacity. Hľadajte vlastný dizajn matrice, CNC obrábanie a skúšobné lisy pod jednou strechou. Dodávateľ s možnosťou lisovania aj lisovania rieši problémy s toleranciou skôr, ako sa dostanú do výroby.
Krok 4 – Vyžiadajte si správu prvého článku s údajmi SPC. Potvrďte, že kritické funkcie zostanú v rámci cieľov Cpk naprieč viacerými cievkami a chodmi lisu, nielen na prvej vzorke.
Dodávatelia, ktorí kombinujú progresívne matrice, raziace lisy a automatizáciu – ako napríklad náš tím v Shuangqisi s 80 až 400 tonovými lismi a vlastnou dcérskou spoločnosťou pre automatizáciu razenia – môžu skrátiť nábeh a udržať tolerancie stabilné počas zmien.
Úvahy o údržbe, kvalite a dodržiavaní predpisov
Najlepšie hliníkové progresívne matrice stále strácajú výkon, ak sa zanedbá údržba. Tendencia hliníka k zadrhávaniu robí z riadenia mazania a povrchových náterov dva ovládacie prvky, ktoré oddeľujú spoľahlivé programy od opakujúcich sa prestojov.
- Ochrana povrchu matrice: Povlaky DLC alebo TiCN na formovacích lisoch znižujú naberanie hliníka a predlžujú intervaly prebrúsenia.
- Výber maziva: používajte odparovacie alebo nízkoreziduálne mazivá kompatibilné s následným čistením, najmä pre batérie a elektronické časti.
- Preventívna údržba: kontrolovať piloty, pružiny a opotrebované platne v definovaných intervaloch zdvihu; progresívne matrice predvídateľne zlyhávajú, keď opotrebovanie dosiahne prah.
- Dokumentácia o zhode: pre exportné alebo regulované odvetvia uchovávajte materiálové certifikáty a PPAP alebo ekvivalentnú dokumentáciu k dispozícii pre audit.
Kontrola kvality hliníkových výliskov by mala zahŕňať CMM overenie kritických polôh otvorov, povrchové kontroly na odieranie škrabancov a periodické overovanie tvrdosti prichádzajúcich zvitkov, pretože variácia prichádzajúceho materiálu je najčastejšou skrytou príčinou prasklín a odpruženia.
Progresívne lisovanie hliníka nie je najlacnejším procesom pre prototypy alebo malé série a nemôže prekonať prenosovú matricu pre veľmi veľké panely. Ale pre diely, ktoré sa hodia na pás z kotúča a opakujú sa v stovkách tisíc, prináša najnižšie jednotkové náklady, najpevnejšiu konzistenciu a najkratší čas cyklu zo všetkých metód tvárnenia. Skutočná konkurenčná výhoda pochádza z výberu dodávateľa, ktorý navrhne matricu, spustí lisovanie a vybuduje automatizáciu ako jeden integrovaný projekt.
Pred schválením cenovej ponuky porovnajte záznamy dodávateľa o výrobe lisovníc, kapacitu tlače a disciplínu SPC – nielen cenu za diel. Preskúmajte Možnosti formy a lisovania Shuangqisi keď ste pripravení vyhodnotiť potenciálneho partnera pre váš program progresívneho razenia hliníka.
Predchádzajúci príspevok
Dodávatelia lisovania hliníka: Ako vyhodnotiť spôsobilosť, riziko a prispôsobenie
Ďalší príspevok
Vysvetlenie razenia kovov: Kompletný sprievodca procesom, materiálmi a nákladmi
náš Produkty.
Začnite podnikať s výrobcom OEM práve tu!

Poskytnite globálnym zákazníkom kompletné riešenia na kľúč
cez
inovácie!
RÝCHLE ODKAZY
KONTAKTNÉ INFO.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, zóna ekonomického rozvoja Wujiang, Suzhou, Čína
Autorské práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všetky práva vyhradené. Vlastná raznica Výrobcovia kovových razníc
