-
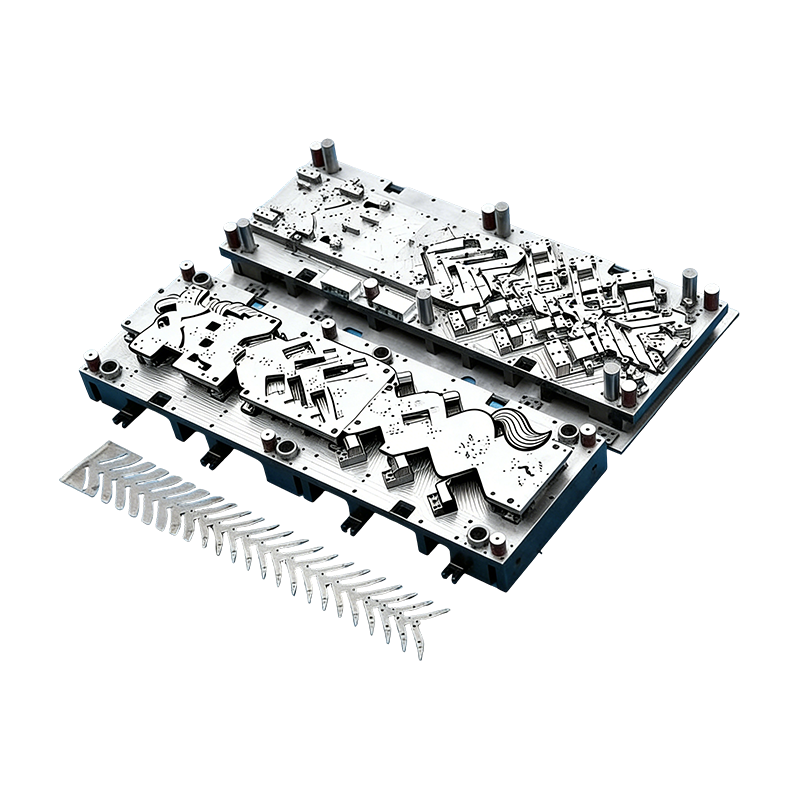
Progresívne formy pre automobilové diely
Táto kontinuálna forma na kryty automobilových ...
-
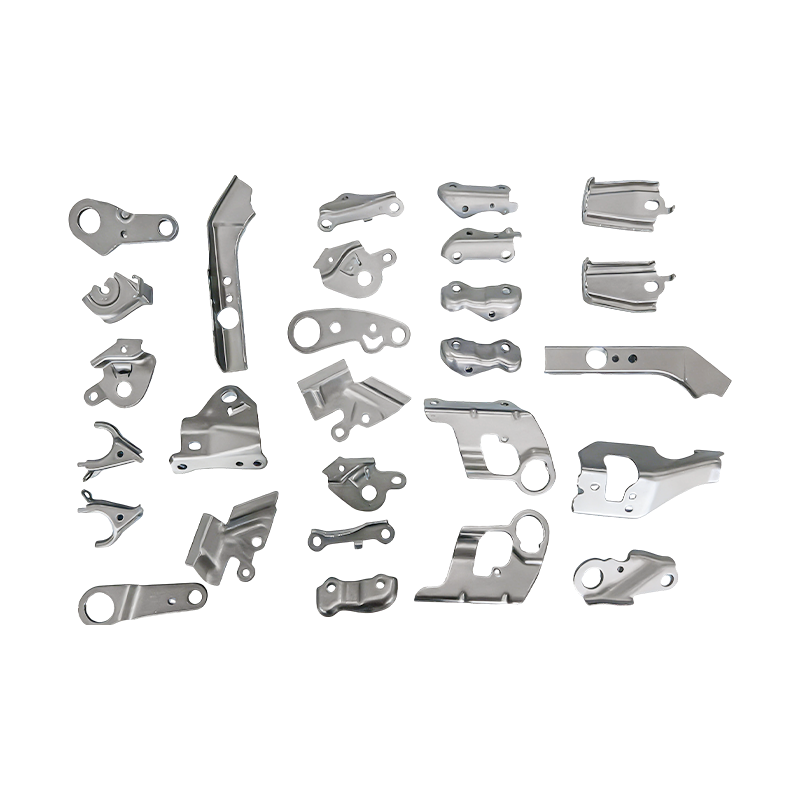
Malé automobilové diely progresívne lisovacie diely
Naše diely na progresívne lisovanie malých auto...
-
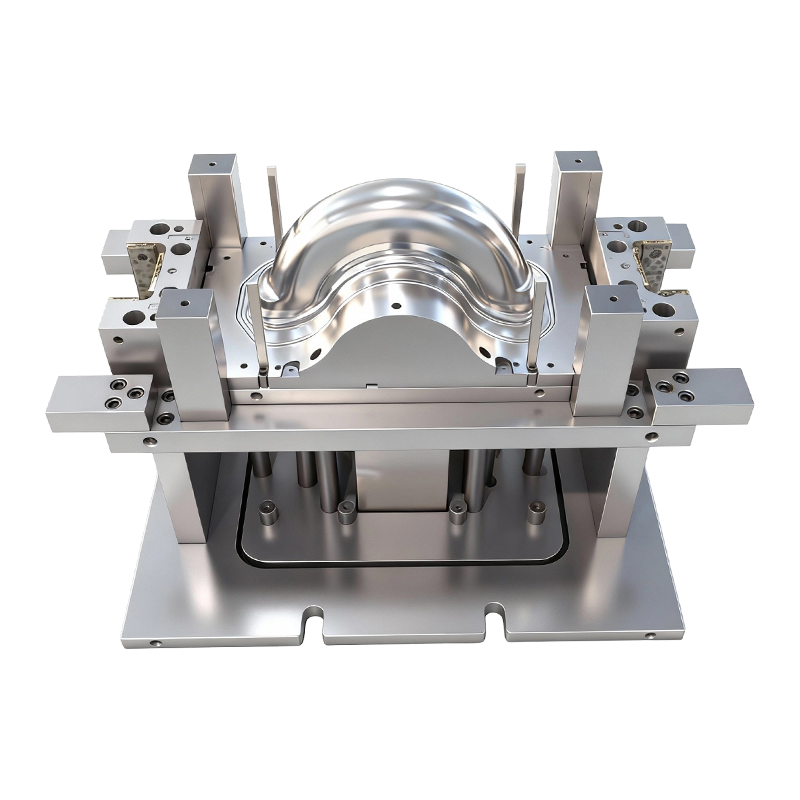
Forma na hlboké ťahanie pre predné a zadné kolesá dvojkolesových elektrických vozidiel
Táto forma na hlboké ťahanie predných a zadných...
-
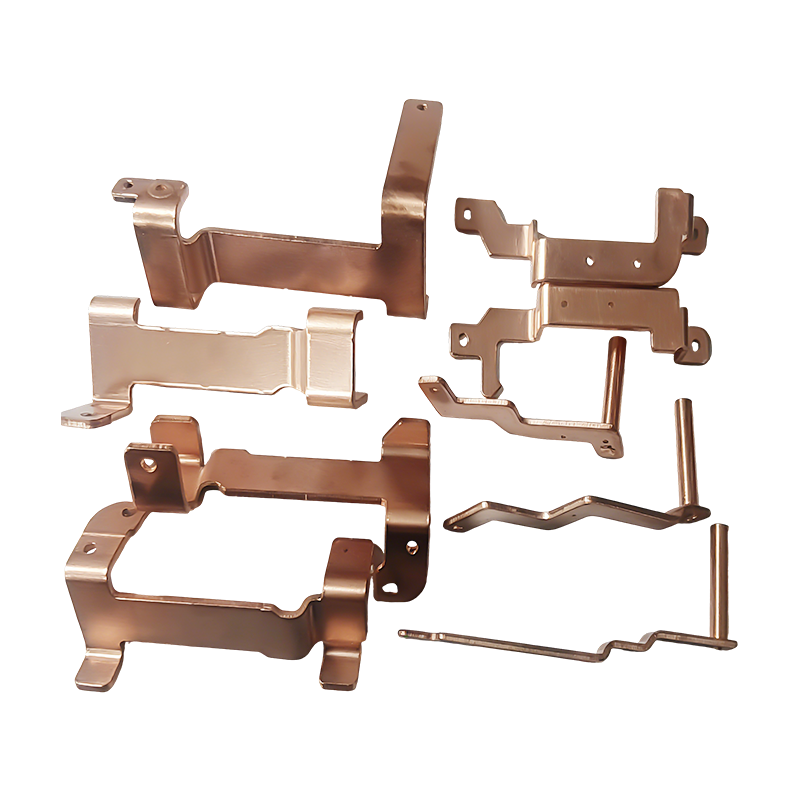
Nové diely na lisovanie medených prípojníc pre energetické vozidlá
Nové medené prípojnicové diely pre energetické ...
-
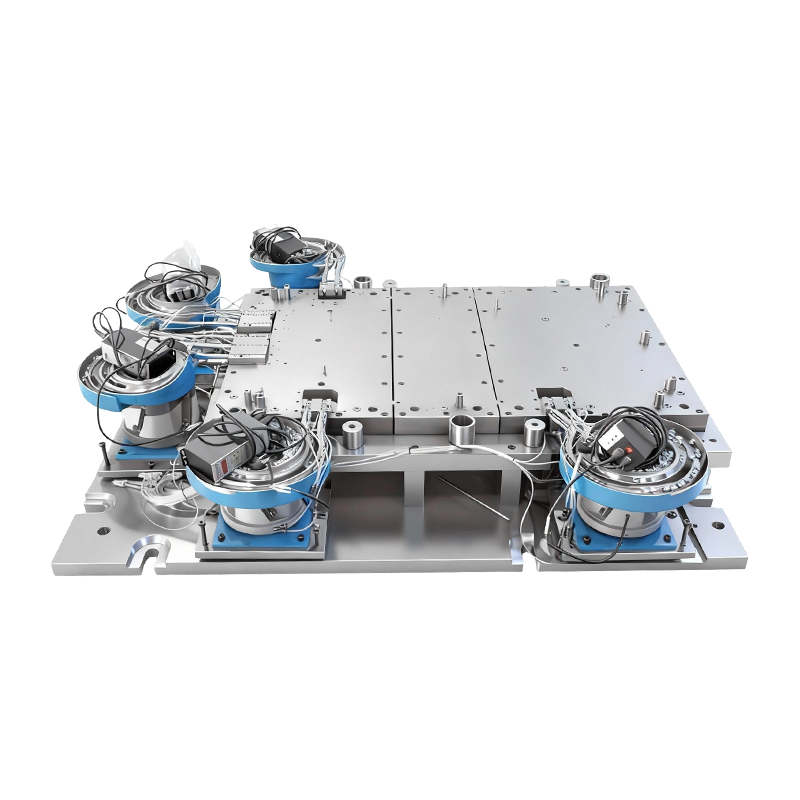
Automatická nitovacia forma pre veľkú základňu počítačového stroja
Táto automatická nitovacia forma pre základňu v...
-
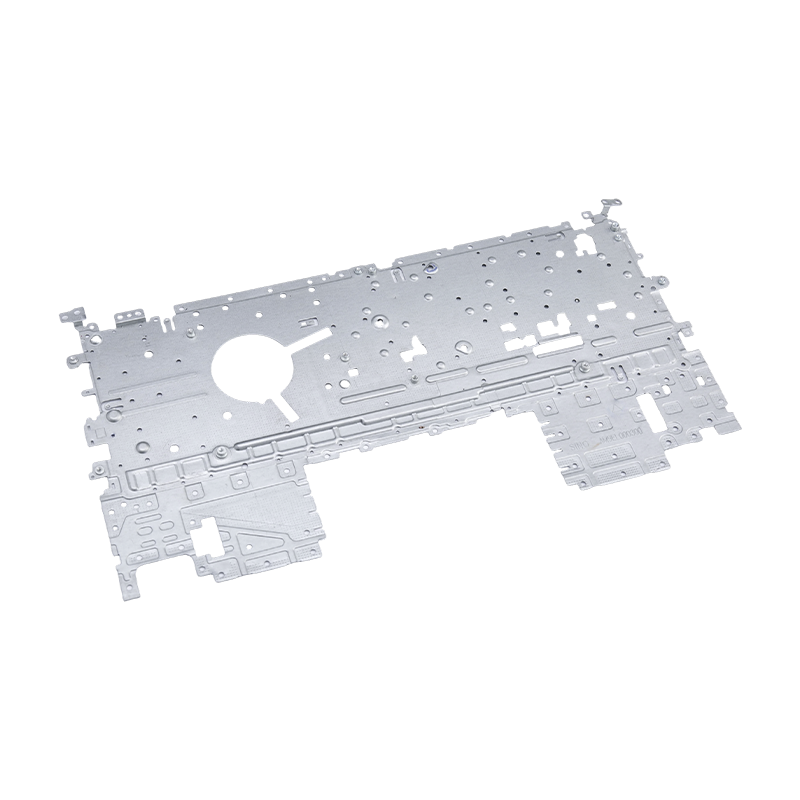
Diely na lisovanie notebookov
Naše lisovacie diely pre notebooky sú precízne ...

Správy z priemyslu
Domov / Správy / Správy z priemyslu / Progresívne razenie automobilových dielov: matrice, tolerancie, náklady a sprievodca objemom
Progresívne razenie automobilových dielov: matrice, tolerancie, náklady a sprievodca objemom
2026-10-08
Vezmite 1,8 mm konzolu sedadla HSLA 340. Spustite ho na progresívnej matrici so 14 stanicami napájanou z cievky a cena za kus sa zvyčajne pohybuje okolo 40 percent toho, čo by nabil manuálny článok šiestich jednočinných lisov. Progresívna línia drží polohu otvoru vo vnútri ± 0,08 mm počas celej zmeny s jedným operátorom nakladajúcim cievky. Manuálna bunka potrebuje štyroch ľudí na podávanie polotovarov a na tretej zmene stále vybočuje z tolerancie. Táto medzera je celým argumentom pre progresívne lisovanie automobilových dielov – a platí len vtedy, keď sú objem, rozloženie pásu a nástrojová oceľ od začiatku správne špecifikované.
Krátka odpoveď pre väčšinu automobilových programov:
- Progresívne razenie sa stáva najlacnejšou cestou, keď sa ročný objem uvoľní približne 150 000 až 200 000 kusov dielov triedy zátvoriek a oveľa nižšie, keď niekoľko čísel dielov zdieľa jeden pás.
- Využitie materiálu – nie rýchlosť lisu – je najväčšou pákou pre jednotlivé náklady. Trojpercentné zníženie šírky pásu zvyčajne prekoná desaťpercentné skrátenie doby cyklu na celkových nákladoch na diel.
- Tolerancie sa hromadia naprieč stanicami, takže poloha otvoru, uhol ohybu a rovinnosť musia byť priradené konkrétnym staniciam a nie samotnému hotovému výkresu.
- Matrice, lisované diely a automatizácia podávania by mali byť navrhnuté ako jeden systém. Rozdeľte ich medzi troch dodávateľov a hromada tolerancií je zvyčajne prvou obeťou.
Kde progresívne razenie poráža alternatívy
Progresívna matrica vykonáva každú operáciu – dierovanie, ťahanie, orezávanie, tvarovanie, obrubovanie a oddeľovanie – v rámci jedného lisovacieho zdvihu, pričom pás sa posúva o jedno stúpanie na zdvih. Súčiastku medzi operáciami nikdy nemanipuluje osoba, z čoho pramení presnosť a úspora práce. Ekonomika sa mení v závislosti od troch premenných: objem, hrúbka materiálu a počet staníc, ktoré geometria skutočne vyžaduje.
Tenkorozmerné diely pod 3 mm s vysokým ročným objemom sú klasickými progresívnymi kandidátmi. Ťažšie časti nad 6 mm alebo časti s hlbokým ťahaním, ktoré si vyžadujú niekoľko preťahovacích staníc, často uprednostňujú hlboké ťahacie alebo prenosové matrice – náklady na nástroje pre 20-polohovú progresívnu matricu na 5 mm podlahovom člene je ťažké ospravedlniť v porovnaní so štvorssuvnou prenosovou linkou.
Rozloženie pásu
Rozstup, šírka pásu a dizajn nosiča rozhodujú o využití materiálu pred rezaním jednej stanice. 2 mm redukcia pásu cez 300 mm zvitok má väčšiu hodnotu ako väčšina modernizácie lisu.
Počet staníc
Každá pridaná stanica zvyšuje náklady na matricu, zaťaženie údržby a tonáž lisu. Nečinné stanice sú niekedy zámerne vyhradené pre budúcu revíziu - lacná ochrana proti zmene dizajnu.
Tonážne okno
Rezná sila vrcholí v momente strihu. Matrica, ktorá sa zmestí do lisu 250 T na papieri, môže preniknúť okolo nej na tvrdom páse, takže tonážna rezerva 20 až 30 percent je bežná prax.
Nástrojová oceľ
Povlakovaný karbid alebo oceľ z práškovej metalurgie na dierovacích staniciach predlžujú intervaly prebrúsenia na pásoch s vysokou pevnosťou, ale iba vtedy, keď sú pätka lisovnice a vodiace stĺpiky dostatočne tuhé, aby sa zhodovali.
Čo sa vlastne deje vo vnútri progresívnej matrice
Postupnosť staníc nesie inžinierstvo. Typický automobilový progresívny nástroj sa otvára vodiacim otvorom a zárezovou stanicou, prechádza do prvého ťahania alebo tvaru, pridáva orezávanie a prepichovanie, keď materiál pracovne tvrdne, potom končí obrubovaním, opätovným napichovaním a deliacim rezom, ktorý ponechá diel na nosiči až do posledného úderu.
O tom, či si nástroj po šiestich mesiacoch výroby udrží toleranciu, rozhodujú tri detaily. Vodiace kolíky musia zapadnúť pred akoukoľvek rezacou stanicou, aby sa zaistila poloha pásu. Stieracia doska musí počas ťahania držať prúžok naplocho, inak panel nerovnomerne pruží späť. A šrot musí vychádzať dole cez žľaby bez toho, aby sa znova dostal na dráhu pásu – vracajúci sa slimák je jedinou najčastejšou príčinou katastrofálneho poškodenia matrice.
Na pokročilých vysokopevnostných oceliach je kompenzácia spätného pruženia zabudovaná do formovacích staníc a nie je neskôr korigovaná. Výrobcovia lisovníc zvyčajne prehnú prírubu o vypočítaný uhol a potom ju znovu nabijú, pretože pásik 590 MPa alebo 780 MPa sám o sebe neudrží menovitý uhol. Rozdiel medzi progresívnym a transferovým lisovaním kovov spočíva v tom, ako sa diel prepravuje medzi týmito stanicami – jedna sa spolieha na nosič pásu, druhá na prenosový mechanizmus – a táto voľba mení náklady na nástroje, čas cyklu a toleranciu, ktorú môžete reálne sľúbiť.
Progresívny vs prenos vs manuál: porovnanie vedľa seba
Nižšie uvedená tabuľka porovnáva tri cesty pre stredne veľké automobilové konštrukčné konzoly s približne 200 000 kusmi ročne. Čísla sú typické plánovacie hodnoty používané na porovnanie dodávateľov, nie cenové ponuky.
Kritérium
Progresívna kocka
Prenosová matrica
Manuálne / jednočinné
Investície do nástrojov
Vysoká
Stredná
Nízka
Cena za kus 200k/rok
Nízkaest
Stred
Vysokáest
Dosiahnuteľná poloha otvoru
±0,05 až ±0,10 mm
±0,10 až ±0,20 mm
±0,25 mm a driftovanie
Čas zmeny
2 až 6 hodín
1 až 3 hodiny
20 až 45 minút
Operátori za zmenu
1
2
4 až 6
Najvhodnejší objemový pásik
150k a viac
50 tis až 150 tis
Pod 50 tis
 Progresívne formy pre kryty automobilových motorov a malé diely Vysoká-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Zobraziť produkt →
Všimnite si, kde sa nachádza crossover. Pod zhruba 50 000 kusmi ročne dominuje amortizácia nástrojov a ručná cesta stále víťazí na celkových nákladoch. Medzi 50 000 a 150 000 odpoveď závisí od zložitosti dielu a od toho, či druhé číslo dielu môže zdieľať rovnaký prúžok – táto možnosť zdieľaného prúžku je často tým, čo progresívny nástroj spláca do osemnástich mesiacov.
Tri skryté metriky, ktoré rozhodujú o ziskovosti
Cenové ponuky zvyčajne uvádzajú cenu za kus a náklady na nástroje. Málokedy ukazujú využitie materiálu, celkovú efektivitu zariadenia alebo mieru šrotu po tom, čo bol nástroj dvakrát prebrúsený. Tieto tri čísla sa medzi dvoma dodávateľmi často líšia o viac, než sa líši uvedená cena.
Progresívne
OEE 76 %
Prestup
OEE 61 %
Manuálna bunka
OEE 44 %
OEE pre progresívny rad odráža tri veci, ktoré spolupracujú: dostupnosť lisu, disciplína podávania a výmeny cievky a výťažnosť pri prvom prechode. Linka, ktorá beží rýchlosťou 60 úderov za minútu, ale zastavuje sa každých štyridsať minút kvôli zaseknutiu, zvyčajne stráca na jednu, ktorá beží rýchlosťou 45 úderov za minútu s čistou dráhou šrotu. Pri porovnávaní dodávateľov sa pýtajte na skutočný čas výmeny cievky, rýchlosť zdvihu a zdvihu a počet dielov medzi prebrúsením – nie maximálnu rýchlosť lisu.
Kde sa používajú automobilové progresívne lisovacie diely
Progresívna práca dominuje skôr veľkoobjemovým sekciám vozidla než celej konštrukcii. Nižšie uvedená distribúcia odzrkadľuje typické rodiny dielov vyrábaných na progresívnych a viacpolohových nástrojoch.
- EV a hnacie ústrojenstvo – 42 %: kryty motora, krycie dosky batérií, vysokonapäťové medené prípojnice a držiaky pohonných jednotiek.
- Telo, sedadlo a konštrukcia — 24 %: rámy sedadiel, výstužné konzoly, západky a malé časti karosérie.
- Palivo, výfukové plyny a úžitkové vozidlá – 18 %: koncové dosky nádrží, tepelné štíty a konzoly ťažkých nákladných vozidiel.
- Elektronika a priemyselné zariadenia – 16 %: šasi servera, plášte pece, konštrukčné diely notebookov a telefónov, kryty servopohonov a komponenty kompresorov.
 Nové diely na lisovanie medených prípojníc energetických vozidiel Presne lisované medené prípojnice vysokej čistoty pre distribúciu vysokonapäťového prúdu EV, relevantné tam, kde si vodivé spojenia s nízkym odporom a priľahlé lisovanie automobilov vyžadujú úzku integráciu dodávateľov. Zobraziť produkt →
Rodina medených prípojníc sa oplatí zavolať. Tieto diely kombinujú mäkký, vysoko vodivý materiál s náročnou špecifikáciou otrepu a rovinnosti a často sa vyrábajú súčasne s okolitými oceľovými dielmi na susedných zariadeniach. Dodávateľ, ktorý už prevádzkuje oboje automobilové lisovacie diely a elektronické razenie má zvyčajne nástrojáreň a metrologickú hĺbku na zvládnutie oboch materiálových systémov bez dlhého učenia pri prvom spustení.
Určenie programu progresívneho razenia: Sedem krokov
Väčšina prekročení nákladov na progresívne programy pochádza zo sekvenovania, nie zo samotnej matrice. Nižšie uvedené poradie odráža, ako sa rozhodnutia o dizajne, nástrojoch a automatizácii skutočne navzájom obmedzujú.
- Najprv opravte rozloženie pásu. Pred výberom počtu staníc nastavte rozstup, šírku pásu a zvitku oproti geometrii polotovaru. Každé neskoršie rozhodnutie zdedí túto geometriu.
- Staniciam priraďte tolerancie. Rozhodnite, ktorá stanica vlastní polohu otvoru, ktorá vlastní uhol ohybu a ktorá vlastní rovinnosť. Vágne tolerancie kresby sa počas PPAP stávajú spormi.
- Veľkosť lisu s okrajom. Vypočítajte maximálnu šmykovú silu, nie priemernú silu, a ponechajte si 20 až 30 percent svetlej výšky pre budúcu modernizáciu materiálu.
- Rozhodnite sa o rozsahu automatizácie včas. Nakladanie zvitkov, rovnačka, podávač, dopravník šrotu a manipulácia s výstupom, všetky menia výšku matrice a načasovanie cyklu, ak dorazia do projektu neskoro.
- Spustite simuláciu kociek. Simulácia tvarovania zachytí pruženie a stenčenie pred rezaním ocele, čo je oveľa lacnejšie ako oprava hotovej tvarovacej stanice.
- Naplánujte cyklus prebrúsenia. Zaznamenajte počet dielov medzi ostreniami od prvého dňa výroby, aby sa životnosť nástroja stala merateľnou nákladovou líniou namiesto predpokladu.
- Overte na výrobných nástrojoch. Zostavte vzorky mimo nástroja a plný PPAP na finálnej matrici, nie na prototypovom nástroji, inak sa tolerančný zásobník pohne, keď príde skutočný pás.
 Zariadenia na automatizáciu lisovania na mieru pre progresívne lisovacie linky Zoznam produktov pre vlastné lisovacie automatizačné zariadenia, ktoré sú relevantné tam, kde progresívne programy vyžadujú koordinovaný návrh matrice, výrobu lisovaných dielov a automatizačnú dodávku. Zobraziť produkt →
Krok štyri je miesto, kde dodávka na kľúč mení matematiku. Keď výrobca matrice a výrobca automatizácie sedia pod jednou zmluvou, výška matrice, prechodová čiara, zdvih podávača a tonáž lisu sa riešia na jedinom výkrese a nie sú predmetom rokovaní medzi dvoma predajcami po tom, čo je nástroj už narezaný. Udržiavanie dizajnu lisovníc, výroby lisovaných dielov a automatizácie lisovania v rámci jednej inžinierskej skupiny odstraňuje rozhrania, pri ktorých progresívne programy zvyčajne strácajú týždne.
Záznamy o údržbe, uchovávaní tolerancií a zhode
Progresívna matrica, ktorá pri spustení vyrábala prijateľné diely, tam nezostane bez udržiavacieho rytmu. Typickou praxou je meranie vzorky pri každom intervale prebrúsenia, sledovanie trendu, nie jednotlivého merania, a výmena vodiacich stĺpikov a puzdier pri pevnom počte a nie pri poruche. Náklady na plánovanú osemhodinovú službu raznice sú zlomkom nákladov na vyradenú cievku a zmeškanú zásielku.
Dokumentácia o zhode pre automobilové lisovanie zvyčajne musí cestovať s dielom: materiálové certifikáty s tepelnými číslami, správy o rozmerovom usporiadaní v PPAP, kontrolné plány identifikujúce kritické stanice a záznamy o údržbe matrice a histórii prebrúsenia. Vysokopevnostné ocele dodávané so špecifikáciou 590 MPa alebo 780 MPa by mali mať vstupné kontrolné údaje zaznamenané oproti zvitku, pretože tvarovacie okno pre tieto druhy je úzke a odchýlka od frézy k fréze sa prejaví ako posun uhla ohybu dlho predtým, než sa prejaví ako viditeľná trhlina.
Mazanie a odpadové hospodárstvo sú dve položky údržby, ktoré najviac ovplyvňujú dlhodobé uchovanie tolerancie. Správny výber maziva pre povlak na prichádzajúcom páse znižuje zadretie na staniciach ťahania a sklz na šrot, ktorý je kontrolovaný podľa pevne stanoveného plánu, zabraňuje poškodeniu lisovnice spôsobenému slimákmi, ktoré nedokáže absorbovať žiadna kapacita lisu. Oboje, ktoré sa považuje skôr za bežnú údržbu než ako dodatočný nápad, predĺži interval medzi prebrúsením a udrží tolerančné pásmo, vďaka ktorému je progresívne razenie tou správnou voľbou.
Predchádzajúci príspevok
Sprievodca ťažkým razením: Tolerancie, tonáž, návrh matrice a výber nástrojov
Ďalší príspevok
Nitovanie v zápustke pre progresívne raziace matrice: princípy a aplikácie
náš Produkty.
Začnite podnikať s výrobcom OEM práve tu!

Poskytnite globálnym zákazníkom kompletné riešenia na kľúč
cez
inovácie!
RÝCHLE ODKAZY
KONTAKTNÉ INFO.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, zóna ekonomického rozvoja Wujiang, Suzhou, Čína
Autorské práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všetky práva vyhradené. Vlastná raznica Výrobcovia kovových razníc
