-
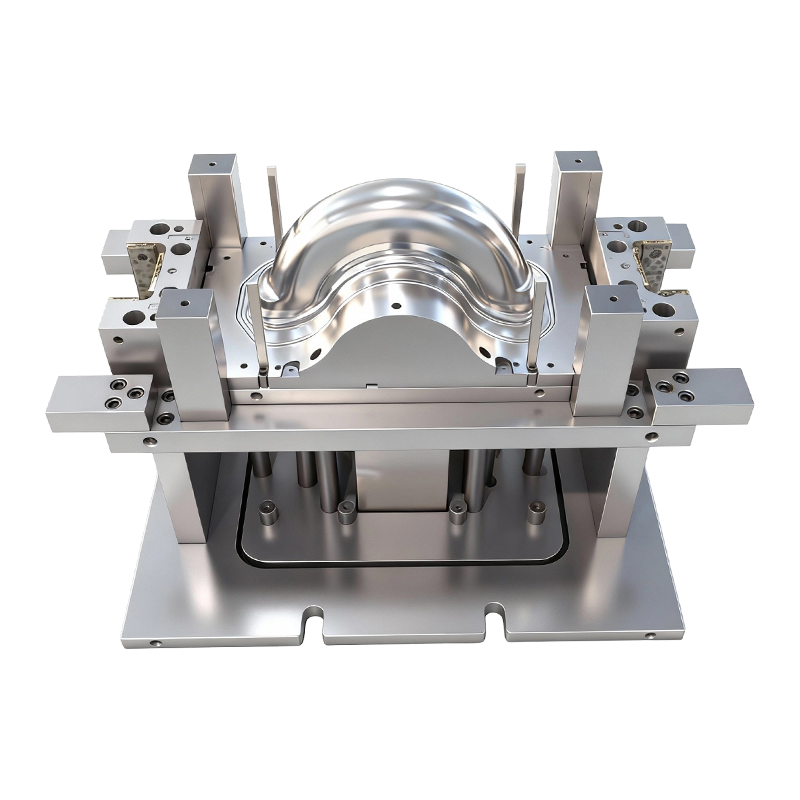
Forma na hlboké ťahanie pre predné a zadné kolesá dvojkolesových elektrických vozidiel
Táto forma na hlboké ťahanie predných a zadných...
-
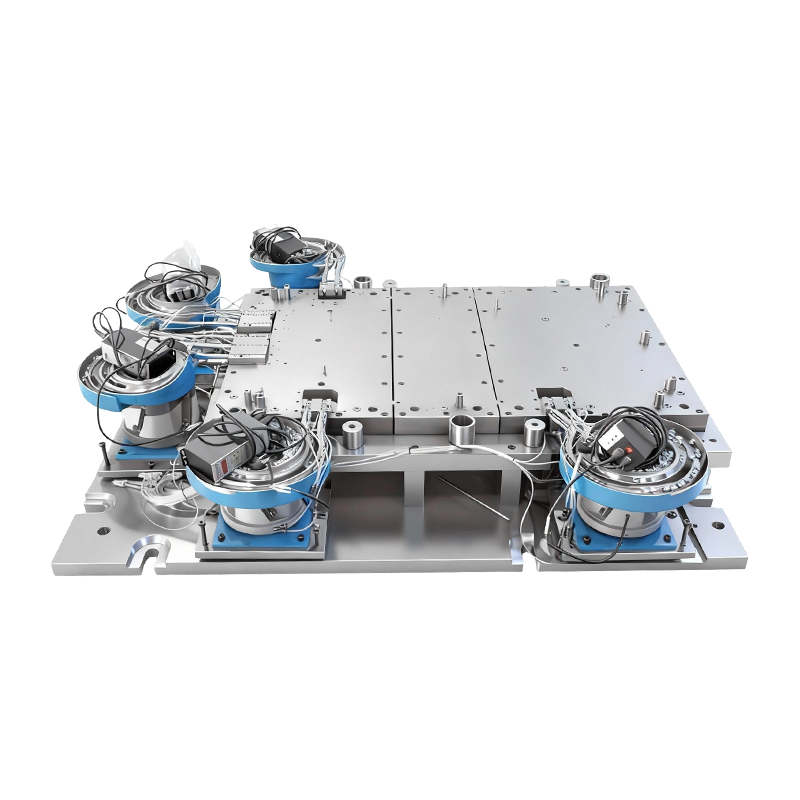
Automatická nitovacia forma pre veľkú základňu počítačového stroja
Táto automatická nitovacia forma pre základňu v...
-
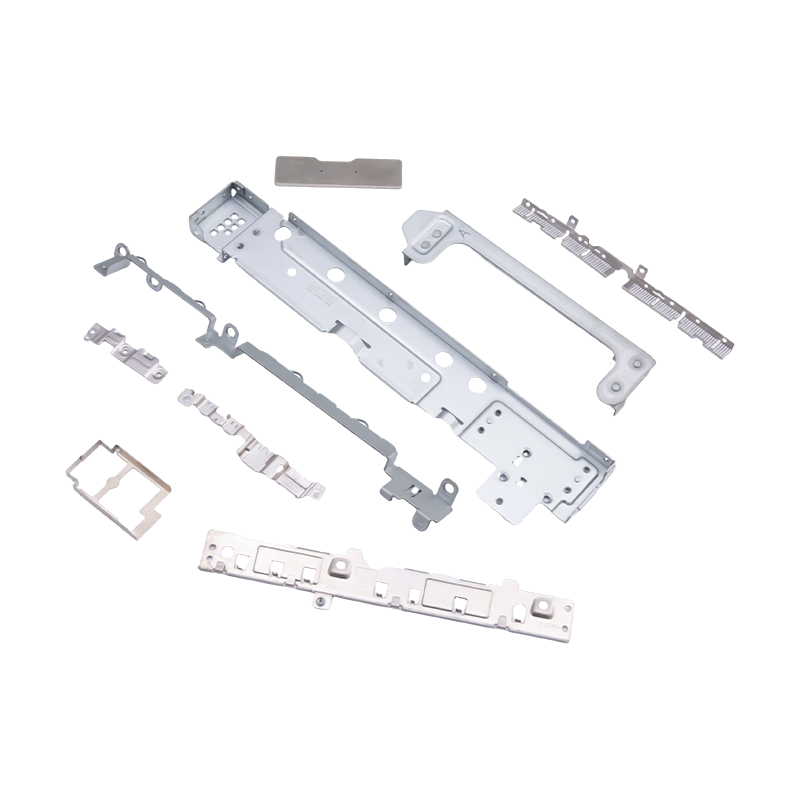
Malé lisované diely pre notebooky a mobilné telefóny
Ako základné interné komponenty pre modernú pre...
-
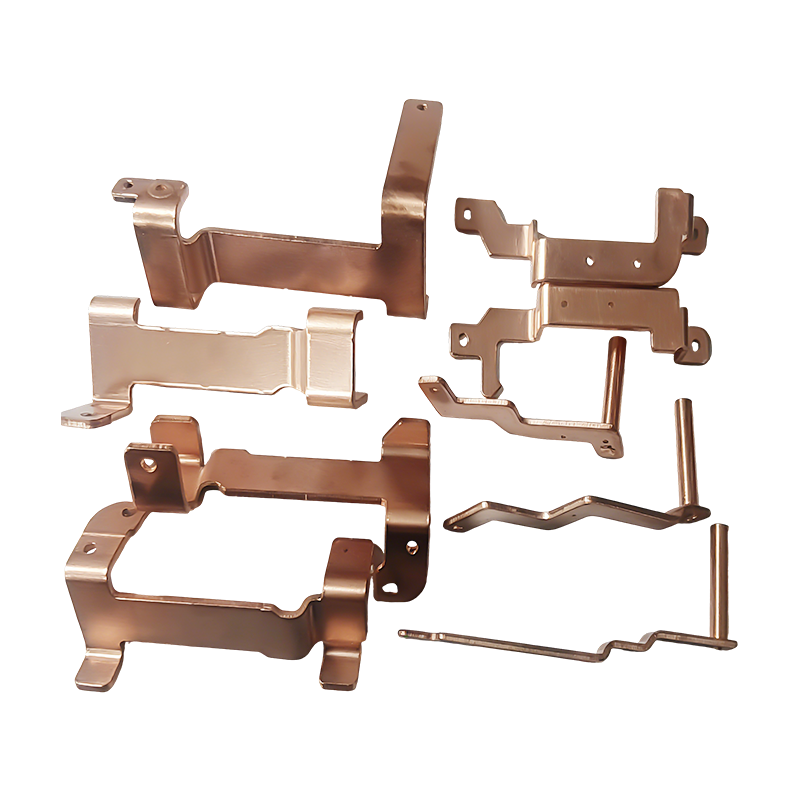
Nové diely na lisovanie medených prípojníc pre energetické vozidlá
Nové medené prípojnicové diely pre energetické ...
-
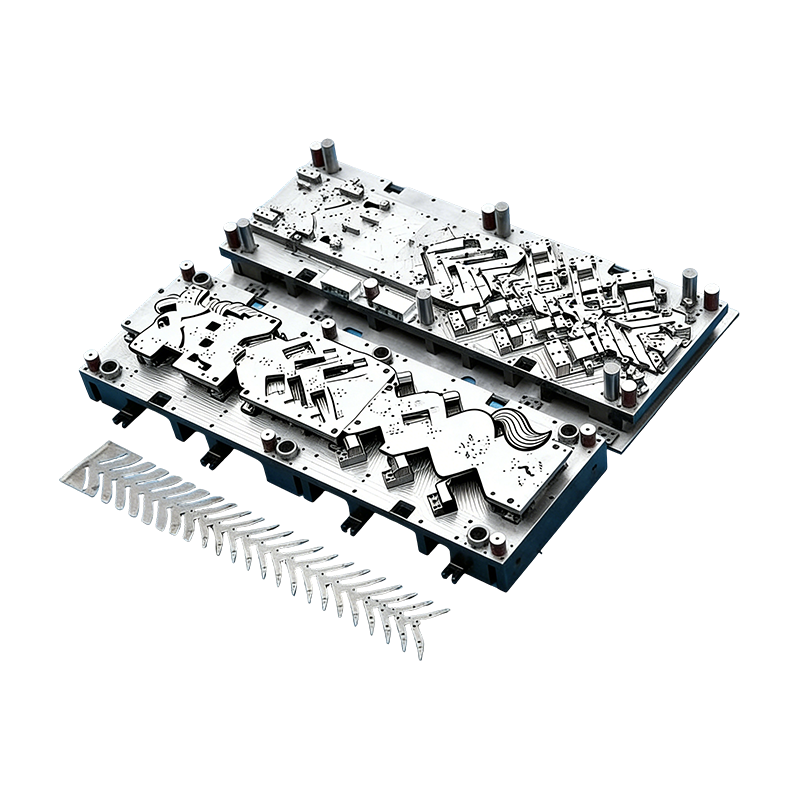
Progresívne formy pre automobilové diely
Táto kontinuálna forma na kryty automobilových ...
-
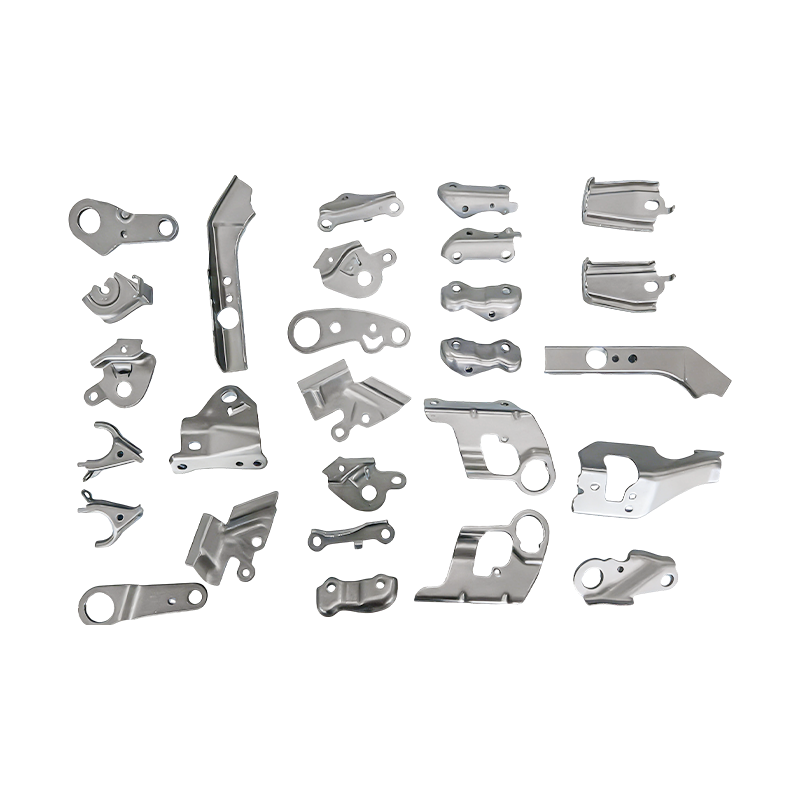
Malé automobilové diely progresívne lisovacie diely
Naše diely na progresívne lisovanie malých auto...

Správy z priemyslu
Domov / Správy / Správy z priemyslu / Sprievodca ťažkým razením: Tolerancie, tonáž, návrh matrice a výber nástrojov
Sprievodca ťažkým razením: Tolerancie, tonáž, návrh matrice a výber nástrojov
2026-10-13
Silné razenie: Keď sú 2 mm už príliš tenké
Nákupný technik sa raz spýtal, prečo je 6 mm konzola ponúkaná za tri rôzne ceny v priebehu 48 hodín. Dôvodom nebola práca ani réžia. Bola to tonáž. Ťažké lisovanie – tvarovanie plechov zvyčajne hrubších ako 4 mm – mení každý výpočet: kapacitu lisu, materiál matrice, mazanie a dokonca aj spôsob, akým kontrolujete hotový diel. Ak zaobchádzate so 6 mm dielom ako s 1,5 mm elektronickým krytom, buď zlomíte matricu alebo zaplatíte za lis, ktorý nepotrebujete.
Rýchly záver: Pri silnom lisovaní sa požiadavka na tonáž mení zhruba so štvorcovou hrúbkou, nie lineárne. 6 mm diel z nízkouhlíkovej ocele môže potrebovať 2,5 až 3-násobok sily ako 3 mm diel s rovnakým obvodom. Pred uvedením cenovej ponuky si vždy overte zdvih lisu, veľkosť lôžka a kapacitu vankúša.
Praktická hranica nie je pevne stanovená. Niektoré obchody nazývajú 3 mm ťažké; ostatné začínajú na 6 mm. Dôležité je, či váš existujúci lis 80T až 400T dokáže udržať potrebnú silu v celom zdvihu bez vychýlenia rámu. Pri silnom lisovaní sa priehyb prejavuje ako nerovnomerná hrúbka, prasknuté polomery a krátka životnosť lisovnice.
Základné princípy: Čo sa zmení, keď sa meradlo zvýši
Ťažké razenie nie je len „väčšou silou“. Ide o iný súbor obmedzení. Nasledujúce štyri faktory rozhodujú o tom, či je diel vyrobený, opakovateľný a ziskový.
Tonáž a zdvih
Lis 400T s 24-palcovým zdvihom nie je to isté ako lis 400T s 10-palcovým zdvihom. Ťažké časti často vyžadujú hlbší ťah ako tenké časti. Ak je zdvih príliš krátky, nemôžete vyčistiť časť alebo nastaviť vankúš. Vždy sa prispôsobte krivke lisu, nielen maximálnej tonáži.
Materiál matrice a vôľa
Pre 6 mm mäkkú oceľ je vôľa v matrici zvyčajne 8 % až 12 % hrúbky na každej strane. Príliš malá vôľa spôsobuje zadretie a zlomenie úderníka; príliš veľa vytvára silné otrepy a nízku kvalitu hrán. D2 a SKD11 zostávajú bežné, ale pre vysokopevnostnú oceľ nad 780 MPa sa ocele práškovej metalurgie alebo karbidové doštičky stávajú cenovo výhodnými.
Spätná kompenzácia
Hrubý kov pruží viac v absolútnom vyjadrení. 6 mm časť s 90-stupňovým ohybom sa môže po uvoľnení vrátiť o 2 až 3 stupne. Raznica musí byť príliš ohnutá alebo proces musí zahŕňať raziacu stanicu. To je dôvod, prečo ťažké raznice často stoja o 20 % až 40 % viac ako tenkorozmerné raznice podobnej veľkosti.
Materiálová konzistencia
Kolísanie hrúbky plus alebo mínus 0,2 mm je zanedbateľné pri 1 mm meradle. Pri 8 mm zmení potrebnú silu o 5 % alebo viac. Bez vstupnej kontroly a konzistentných zdrojov cievok sa váš lis preťažuje náhodne. Ťažké razenie vyžaduje sledovateľnosť materiálu na úrovni šarže.
Posúva sa aj výber medzi progresívnymi a transferovými matricami. Pri ťažkých dieloch často víťazia prenosové matrice, pretože presúvajú diel medzi stanicami bez toho, aby ho ťahali cez pás. Podrobné porovnanie si môžete prečítať v tomto článku na progresívne verzus transferové lisovanie kovov .
Porovnanie tonáže: Prispôsobenie stlačením k dielu
Nižšie uvedená tabuľka používa zjednodušený vzorec v šmyku pre nízkouhlíkovú oceľ (pevnosť v šmyku 300 MPa). Skutočná tonáž závisí od konštrukcie lisovnice, triedy materiálu a nastavenia vankúša. Použite to ako filter prvého prechodu, nie ako konečnú cenovú ponuku.
Všimnite si skok zo 400T na 600T. Mnoho obchodov dokáže spracovať diely s hrúbkou 4 až 8 mm, ale musia zadať externé zdroje nad 8 mm. Táto medzera je miestom, kde sa objavuje riziko dodávky a tečenie nákladov.
Skrytá metrika: Sila dopytu podľa hrúbky
Kupujúci často porovnávajú cenu za kilogram. Lepšou skrytou metrikou je potreba sily na milimeter hrúbky. Tabuľka nižšie zobrazuje relatívnu tonáž pre rovnakú geometriu dielu, keď sa hrúbka zvyšuje z 3 mm na 12 mm. Pruhy sú normalizované na 3 mm = 100.
Pri 12 mm index sily presahuje 1400 % základnej línie 3 mm, pretože šmyková plocha rastie lineárne, zatiaľ čo hrúbka tiež zvyšuje požadovaný tlak na čisté strihanie. To je dôvod, prečo malá zmena rozmerov môže vytlačiť časť z lisu 200T na lis 600T.
Rozdelenie priemyselných aplikácií pre ťažké razenie
Veľký dopyt po razení nie je rovnomerne rozložený. Na základe typických projektových mixov v dielňach na tvárnenie kovov obsluhujúcich zákazníkov strojov a vozidiel sa trh rozdeľuje zhruba takto.
Automobily a nové energetické vozidlá – 45 %
Ťažké nákladné autá a stavebné stroje – 25 %
Spotrebiče a elektronika – 20 %
Priemyselné zariadenia – 10 %
Automobilové diely dominujú, pretože kryty batérií, kryty motorov, rámy sedadiel a medené prípojnice používajú 4 až 10 mm materiál. Výlisky pre ťažké nákladné vozidlá, ako sú rámové konzoly a držiaky zavesenia, vyžadujú ešte vyššiu tonáž a často 12 mm alebo hrubší materiál.
 Diely na lisovanie ťažkých nákladných vozidiel pre aplikácie úžitkových vozidiel Presné komponenty z vysokopevnostnej ocele vrátane rámových konzol a závesných dosiek, navrhnuté pre nosnosť, odolnosť voči vibráciám a dlhú životnosť. Zobraziť produkt →
 Diely na lisovanie krytu batérie pre automobilové a skladovacie systémy Kryty z ocele, hliníka alebo nehrdzavejúcej ocele valcované za studena s úzkymi toleranciami, ktoré pomáhajú chrániť jadrá batérie pred prachom, vlhkosťou a nárazmi. Zobraziť produkt →
V nových energetických vozidlách musia diely na lisovanie krytu batérie vyvážiť hmotnosť, tesnenie a bezpečnosť pri náraze. To zvyčajne znamená vysokopevnostnú oceľ alebo hliníkové zliatiny s úzkou toleranciou rovinnosti. V prípade elektromotorov majú lisovacie časti krytu podobné požiadavky, ale pridávajú magnetické tienenie a požiadavky na sústrednosť.
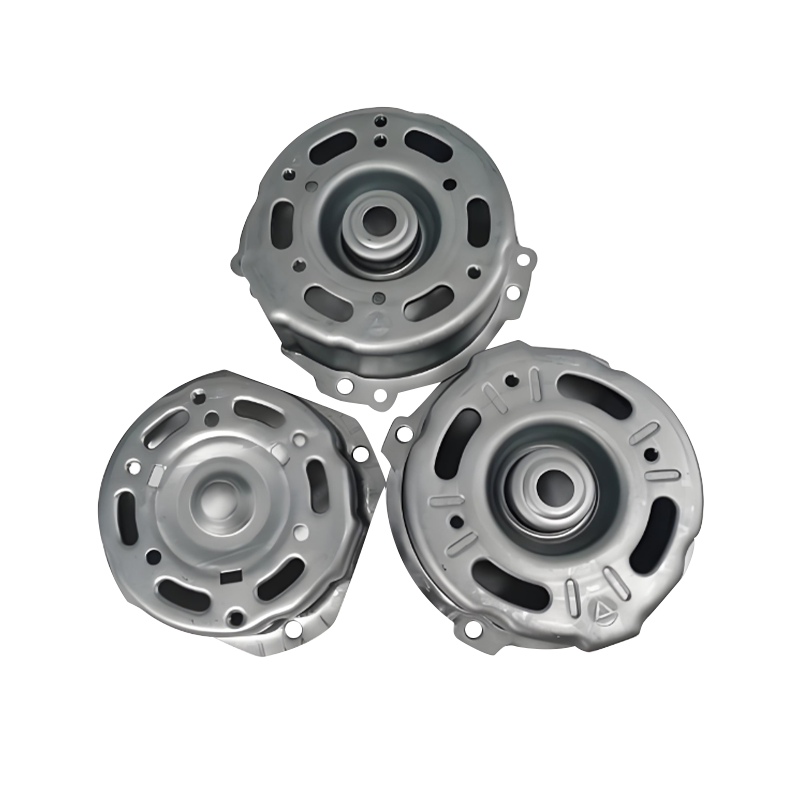 Diely na lisovanie krytu automobilového motora Vysokopevnostné oceľové alebo hliníkové kryty so štruktúrami na odvádzanie tepla a štandardizovanými rozhraniami, podporujúce ochranu motora, efektivitu montáže a odolnosť. Zobraziť produkt →
Sprievodca výberom: Päť krokov predtým, ako sa zaviažete
Použite túto postupnosť na zníženie rizika nákupu nesprávneho lisu, matrice alebo dodávateľa.
Krok 1: Vypočítajte skutočnú tonáž
Použite vzorec v šmyku: obvod × hrúbka × pevnosť v šmyku / 1000. Pridajte 20 % bezpečnosť pre nárazové zaťaženie a 10 % pre návrat vankúša. Nespoliehajte sa len na nominálne hodnotenie tlače.
Krok 2: Overte lôžko a mŕtvicu
Skontrolujte, či matrica pasuje k lôžku a či zdvih vyčistí súčiastku. Lôžko s rozmermi 312 palcov x 84 palcov je bežné na veľkých lisoch, ale vaša matrica môže potrebovať T-drážky na konkrétnych pozíciách.
Krok 3: Potvrďte triedu materiálu
Vysokopevnostná oceľ nad 780 MPa môže vyžadovať o 30 % väčšiu silu ako mäkká oceľ. Pred výrobou si vyžiadajte certifikáty frézy a overte si toleranciu hrúbky.
Krok 4: Audit údržby matrice
Ťažké raznice sa rýchlejšie opotrebúvajú. Požiadajte dodávateľa o interval preventívnej údržby, zásobu náhradných dierovačov a záznam o životnosti matrice pri zdvihoch.
Krok 5: Plán pre automatizáciu
Ťažké časti sa ťažko podávajú ručne. Prenosové systémy, roboty alebo podávače cievok musia byť špecifikované spolu s matricou, aby sa predišlo neskorším prerábkam.
Údržba a súlad pre ťažké razenie
Silné lisovanie zosilňuje opotrebovanie, hluk a bezpečnostné riziko. Plán údržby, ktorý funguje pre tenkorozchodné trate, tu zlyhá.
- Skontrolujte vôle matrice každých 5 000 až 10 000 zdvihov pre 6 mm a viac. Opotrebenie sa zrýchľuje po prvých 20 % životnosti dierok.
- Štvrťročne monitorujte vychýlenie rámu lisu. Prehnutie 0,2 mm cez lôžko môže zdvojnásobiť výšku otrepu hrán.
- Používajte mazanie s prísadami pre extrémne tlaky. Štandardné tenkovrstvové mazivá sa pri vysokom kontaktnom tlaku rozpadajú.
- Dodržiavajte miestne normy ochrany pre vysokotonážne lisy. Samotné svetelné závesy nemusia zastaviť baranidlo 400T v bezpečnej vzdialenosti.
- Uchovávajte záznamy o vysledovateľnosti materiálu najmenej tri roky. Ak má dávka hrubej ocele nekonzistentnú výťažnosť, musíte postihnuté časti rýchlo izolovať.
Schopnosť ponúkať lisovnicu, súčiastky a automatizáciu z jedného zdroja pre dodávateľov znižuje problém odovzdávania údržby. Keď sú výrobca raznice a razník rovnaký tím, úpravy vôle a náhradné diely prichádzajú bez osočovania.
Poznámka k ROI: Tam, kde presakujú rozpočty s ťažkými kolkami
Najväčšou skrytou cenou pri vysokom razení nie je hodinová sadzba lisu. Je to šrot zo skúšok odpruženia a zápustky. 6 mm súčiastka, ktorá neprejde kontrolou rozmerov pri 5 000 zdvihoch, môže stratiť 8 až 12 ton ocele pred korekciou nástroja. Disciplinovaný skúšobný plán so vzorkami s postupnou hrúbkou stojí menej ako jeden týždeň výrobného odpadu.
Keď hodnotíte cenovú ponuku, opýtajte sa na predpokladanú šmykovú pevnosť, vôľu matrice a metódu kompenzácie pruženia. Ak dodávateľ nemôže odpovedať, cena je pravdepodobne založená na nízkych zvyklostiach. To je ten moment, kedy musíte prejsť po parkete a skontrolovať krivku tlače.
Predchádzajúci príspevok
Kovové lisované diely na mieru pre ropný priemysel: Materiály a zdroje
Ďalší príspevok
Progresívne razenie automobilových dielov: matrice, tolerancie, náklady a sprievodca objemom
náš Produkty.
Začnite podnikať s výrobcom OEM práve tu!

Poskytnite globálnym zákazníkom kompletné riešenia na kľúč
cez
inovácie!
RÝCHLE ODKAZY
KONTAKTNÉ INFO.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, zóna ekonomického rozvoja Wujiang, Suzhou, Čína
Autorské práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všetky práva vyhradené. Vlastná raznica Výrobcovia kovových razníc
