-
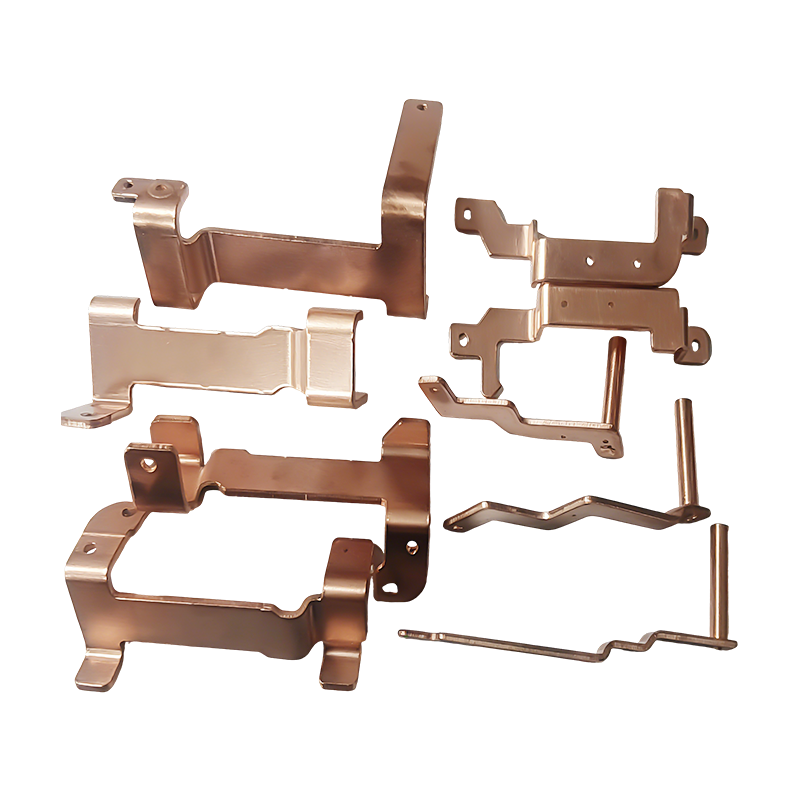
Nové diely na lisovanie medených prípojníc pre energetické vozidlá
Nové medené prípojnicové diely pre energetické ...
-
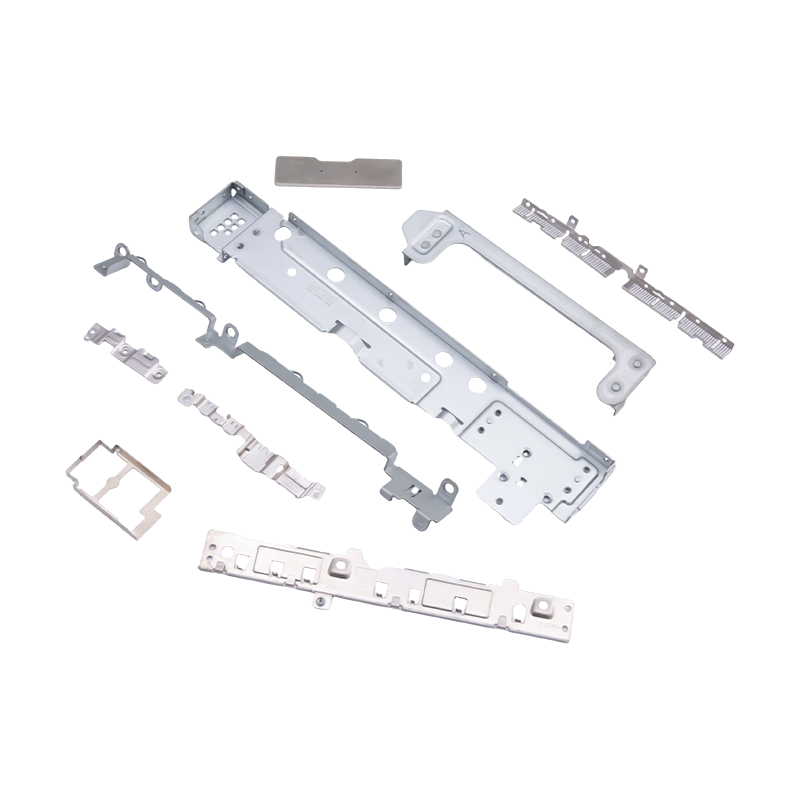
Malé lisované diely pre notebooky a mobilné telefóny
Ako základné interné komponenty pre modernú pre...
-
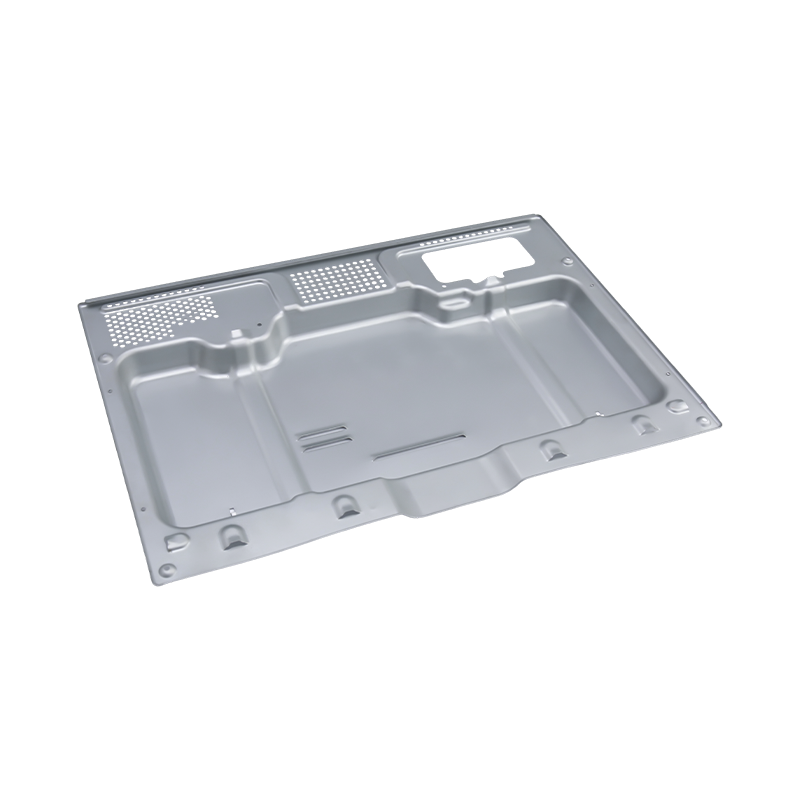
Špičkové diely na lisovanie pecí
Naše špičkové diely na lisovanie pecí sú precíz...
-
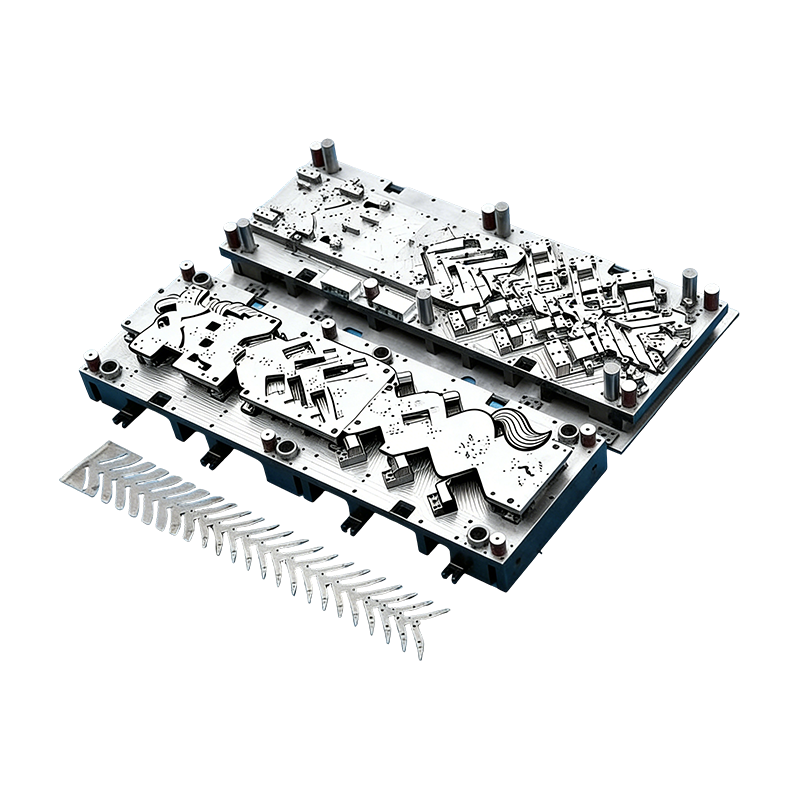
Progresívne formy pre automobilové diely
Táto kontinuálna forma na kryty automobilových ...
-
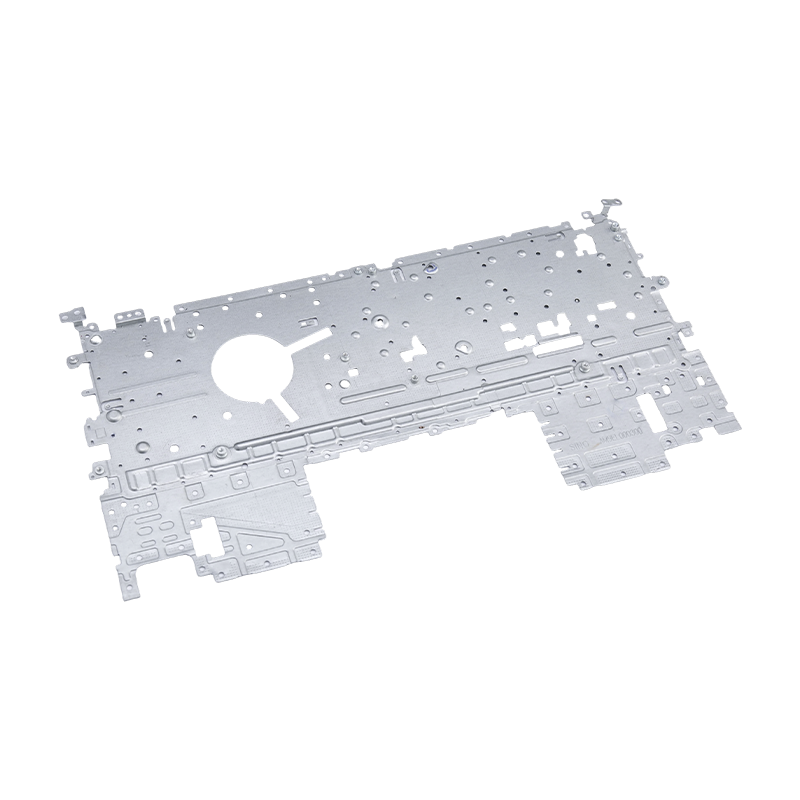
Diely na lisovanie notebookov
Naše lisovacie diely pre notebooky sú precízne ...
-
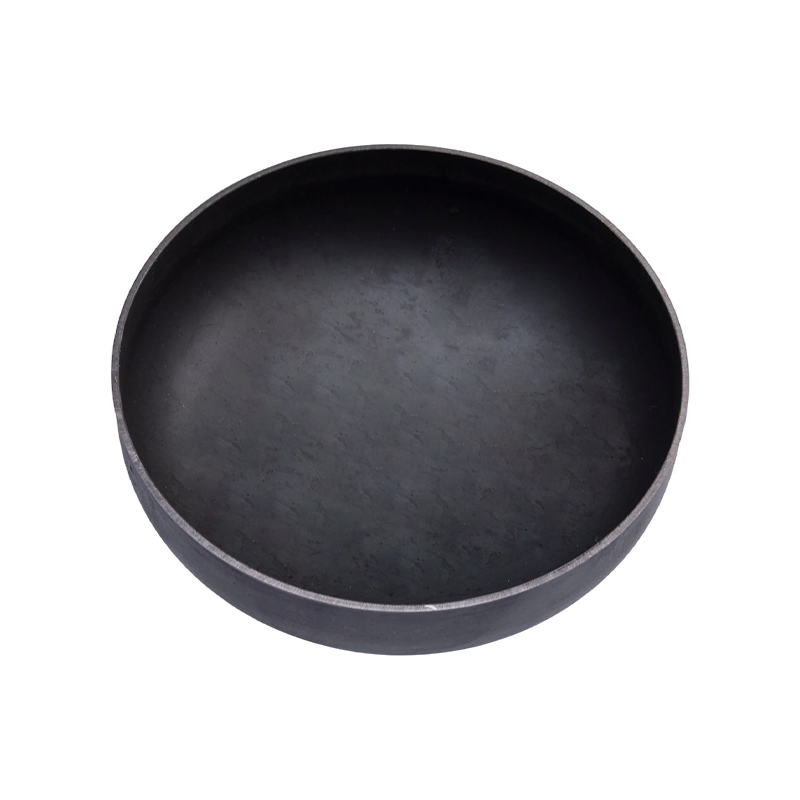
Diely na lisovanie konca plynovej nádrže
Časti na lisovanie koncov plynových nádrží sú h...

Správy z priemyslu
Domov / Správy / Správy z priemyslu / Kovové lisované diely na mieru pre ropný priemysel: Materiály a zdroje
Kovové lisované diely na mieru pre ropný priemysel: Materiály a zdroje
2026-10-20
Koncový uzáver palivovej nádrže, ktorý plače na koncovom potrubí, zriedka zlyhá, pretože lis bežal príliš pomaly. Zlyhá, pretože kresba umožnila 0,2 mm rovinnosť cez 180 mm tesnenie, alebo pretože 304 bola špecifikovaná pre umývaciu zónu bohatú na chloridy. S kovovými lisovanými dielmi na mieru pre ropný priemysel sa rozhodnutie o kúpe efektívne robí na troch miestach tlače: popis materiálu, tolerančný blok a balík certifikátu.
Pravidlo, ktoré šetrí najviac peňazí: vyberte zliatinu z chémie tekutín, potom nechajte tolerančný blok rozhodnúť o procese, nie naopak.
- Plech zvyčajne predstavuje 45 až 60 percent jednotkovej ceny lisovaného ropného komponentu s hrúbkou 1,0 až 2,0 mm.
- Jeden stupeň modernizácie, napríklad uhlíková oceľ na 316L, zhruba zdvojnásobí spotrebu materiálu pred započítaním jedného zdvihu.
- Overenie tvrdosti a úplná sledovateľnosť tepelného čísla pridávajú ďalších 8 až 12 percent, ale sú rozdielom medzi čistou prijímacou kontrolou a odmietnutou sériou.
Medzera medzi držiakom 0,90 dolára a držiakom tesnenia 4,20 dolára takmer nikdy nedosahuje rýchlosť tlače. Nižšie je uvedené, čo v skutočnosti vedie k tomuto šíreniu, ako sa porovnávajú hlavné zliatiny na základe merateľných kritérií a kde sú lisované diely umiestnené vo vnútri pred a po prúde ropných zariadení.
Začnite s kvapalinou, nie s profilom dielu
Dve rovnaké konzoly môžu vyžadovať úplne odlišnú metalurgiu v závislosti od toho, čo sa ich dotýka. Parciálny tlak H2S nad 0,05 psi uvádza aplikáciu do kyslej prevádzky podľa NACE MR0175 / ISO 15156, ktorá obmedzuje tvrdosť na 22 HRC pre uhlíkové a nízkolegované triedy. Pascou pre lisovnice je pracovné kalenie: pás s objemom 316 l vytvorený na malom polomere môže lokálne prekročiť limity tvrdosti, ktoré prichádzajúca cievka pohodlne spĺňala. Zadajte žíhaný pás a minimálny polomer ohybu jednej hrúbky materiálu alebo viac.
Kyslá služba
Tvrdosť obmedzená na 22 HRC. Žíhané 316L alebo kvalifikované nízkolegované triedy, s tvrdosťou kontrolovanou na teplo, a nie na výkres.
Voda bohatá na chloridy
Ekvivalent odolnosti proti pittingu (PREN) je dôležitejší ako názov triedy: 316L je blízko 24 až 26, duplex 2205 blízko 35 až 40. Nad 60 C vo vode vyrábanej s vysokým obsahom chloridov predstavuje 316L riziko.
Tepelné cyklovanie
Od -46 C do 150 C sa tesniace plochy pohybujú skôr, ako sa diel poddá. Kontrola rovinnosti a otrepov prevyšuje pevnosť v ťahu na držiakoch tesnení a podporných doskách.
Horné hmotnostné limity
Pobrežné lyžiny tlačia smerom k 0,8 až 1,2 mm vysokopevnostnej nehrdzavejúcej ocele, čo zvyšuje odpruženie a často potrebuje druhú tvárniacu stanicu.
Komponenty na strane paliva prinášajú opäť iné obmedzenia: kov musí tolerovať kontakt s uhľovodíkmi, poškodenie povlaku na odstrihnutých hranách a zvarový alebo lisovaný spoj, ktorý pri prevádzke nepraská. Typickým príkladom sú uzávery nádrží a nádrží, kde o tesnosti spoja pri prvom prechode rozhoduje konzistencia kalibru a kvalita hrán.
 Diely na lisovanie konca plynovej nádrže pre zostavy palivových nádrží Oceľové alebo hliníkové koncové uzávery valcované za studena na utesnenie palivovej nádrže s rovnomernou hrúbkou a hladkými okrajmi, ktoré pomáhajú predchádzať úniku. Zobraziť produkt →
Štyri stupne v porovnaní s číslami, ktoré kupujúci skutočne požadujú
Väčšina otázok týkajúcich sa razenia ropy sa týka jednej zo štyroch materiálových rodín. Nižšie uvedené porovnanie používa plech s hrúbkou 1,0 až 2,0 mm a základnú líniu uhlíkovej ocele 1,0 pre materiálové náklady, takže ho možno rovno zaradiť do modelu, ktorý by mal stáť.
Orientačné hodnoty pre plech s hrúbkou 1,0 až 2,0 mm: posun hodín v soľnom spreji s povrchovou úpravou, stavom hrán a pasiváciou, preto ich berte skôr ako hodnotenie než záruku.
Ak program potrebuje vyššiu pevnosť pri rovnakom meradle, rozhovor o materiáli zmení aj rozhovor o nástrojoch, ako je uvedené v tejto poznámke o ako vysokopevnostné ocele menia lisovanie . Rovnaká mechanika platí pre konzoly a svorky obsahujúce tlak, ktoré sú určené pre vyššie triedy klzu.
Šesť špecifikačných liniek, ktoré pohybujú jednotku, stojí viac ako rýchlosť lisu
Vezmite vyrazenú zátvorku s indexom 100 a meňte jeden riadok na výkrese naraz. Vzor uvedený nižšie sa opakuje pri väčšine dopytov na ropu, ktoré preverujeme, a vysvetľuje, prečo sa dvaja dodávatelia môžu na podobnom výtlačku líšiť o 40 percent.
220
316L upgrade
135
Rovinnosť 0,05 mm
126
1 000 h soľný sprej
118
0,05 mm ostrap, bez odhrotovania op
112
Tvrdosť NACE na dávku
108
EN 10204 3.1 sledovateľnosť
Index relatívnych nákladov na jeden lisovaný diel, základná línia uhlíkovej ocele nastavená na 100; amortizácia nástrojov je vylúčená, pretože závisí od ročného objemu.
Pre obstarávanie sú dôležité tri veci so sebou. Po prvé, užšia rovinnosť na tesniacej ploche zvyčajne stojí menej ako modernizácia materiálu a odstraňuje únikovú cestu, takže ju špecifikujte zámerne a nie štandardne. Po druhé, požiadavka na 0,05 mm ostrap bez sekundárnej operácie odihlovania núti matricu vykonať prácu: jemné strihanie alebo opätovné vyrezanie v matrici namiesto operácie na stole. Po tretie, dokumentácia je najlacnejší riadok na zozname a najčastejšia príčina zadržania zásielky, takže to nikdy nenechávajte naznačené.
Kde lisované komponenty skutočne sedia v ropnom reťazci
Ventily a regulácia prietoku, 30 percent
Rafinéria a petrochemický priemysel, 24 percent
Náradie na ústie studní a na zvody, 18 percent
Potrubie a zber, 14 percent
Skladové a palivové terminály, 8 percent
LNG a kryogénne, 6 percent
Ventily dominujú, pretože jeden riadiaci ventil dokáže absorbovať 8 až 20 vylisovaných predmetov: podložky membrány, držiaky tesnení, konzoly polohovača, dorazy a podložky. Táto koncentrácia je užitočná pre kupujúcich, pretože jedna rodina progresívnych foriem často pokrýva niekoľko veľkostí ventilov. Zásobník a koncový segment sú medzitým postavené na uzáveroch nádrží, výdajných konzolách a hladinomerných doskách, zatiaľ čo cestné cisterny a nákladné autá s dobrým servisom ťahajú konzoly, tepelné štíty a schodové dosky z programov lisovania ťažkých nákladných vozidiel.
 Lisovacie diely pre ťažké nákladné vozidlá pre zostavy úžitkových vozidiel Vysokopevnostné oceľové rámové konzoly, závesné dosky a držiaky motora, lisované za studena s rovnomernou hrúbkou a kontrolované na rovinnosť a odolnosť proti korózii. Zobraziť produkt →
Čo by mal výtlačok povedať pred zverejnením RFQ
Nejasné výtlačky dostávajú vyplnené úvodzovky, pretože razník musí naceniť najhorší prípad. Toto sú riadky, ktoré odstraňujú nejednoznačnosť bez zvýšenia nákladov:
- Všeobecná tolerancia /-0,10 mm, funkčné vlastnosti pri /-0,05 mm, uvádzané pri každom prvku a nie poznámkou.
- Rovinnosť 0,05 mm na 100 mm na tesnení a tesniacich plochách, merané pred náterom.
- Hranica otrepu maximálne 0,05 mm, pričom na tesniacich plochách a kontaktných plochách O-krúžkov nie je povolený žiadny otrep.
- Minimálny polomer ohybu 1t pre 316L a 0,8t pre uhlíkovú oceľ plus smer zrna pre kritické ohyby.
- Povrchová úprava uvedená ako proces, nie výsledok: pasivácia podľa ASTM A967 alebo zinkové vločky s veľkosťou 8 až 12 mikrometrov.
- Explicitne pomenovaná úroveň certifikátu, napríklad EN 10204 3.1 s tepelnými číslami vyznačenými na kartóne.
Od kreslenia po vydanie: Sedem krokov, približne šestnásť týždňov
Nový program razenia ropy s účelovo vyrobenou matricou zvyčajne trvá približne 16 týždňov od spustenia po sériové vydanie. Stlačenie tohto rozvrhu zvyčajne znamená zaplatiť zaň inde, najčastejšie v skúšobných iteráciách.
1. Prehľad DFM a materiálu, 1. až 2. týždeň
Fluidná chémia, limity tvrdosti a spôsob nanášania sú stanovené pred stanovením šírky pásu.
2. Zmrazenie koncepcie nástroja, 2. až 4. týždeň
Progresívne alebo prenosové, počet staníc a či už opätovné stlačenie alebo jemné zaslepenie zvláda popis otrepov.
3. Stavanie a skúšanie raznice, 4. až 14. týždeň
Dlhá tyč. Náklady na nástroje medzi týmito dvoma konceptmi sa bežne líšia o 30 až 50 percent.
4. Prvý článok a certifikáty, 14. až 15. týždeň
Rozmerový protokol, materiálové atesty, záznamy o tvrdosti a soľnom spreji v jednom balení.
5. Pilotná časť, 15. až 16. týždeň
200 až 500 kusov, so štúdiou schopností o rovinnosti tesniacej plochy a polohe otvoru.
6. Sériové vydanie a SPC
Stabilná výroba s definovaným intervalom údržby lisovnice plus zdokumentovaná cesta kontroly zmien.
Koncepcia nástrojov si zaslúži svoje vlastné hodnotiace stretnutie, pretože rozhoduje o kapitálovej hodnote aj o sadzbe za diel. Ak je výber stále otvorený, toto porovnanie progresívneho a transferového razenia stanovuje, kde sa každý koncept oplatí pri stredných a vysokých objemoch.
Na strane ponuky výrobca s výrobou nástrojov a lisovaním pod jednou strechou skracuje slučku medzi testovaním a korekciou matrice. Suzhou Shuangqisi so sídlom vo Wujiang, Suzhou, prevádzkuje 25 lisov od 80 T do 400 T spolu s vlastnou lisovňou s dovážaným drôtovým EDM, CNC obrábacími centrami a viac ako 10 brúskami, na ktorých pracuje 60 technických zamestnancov. Jej dcérska spoločnosť v roku 2016 buduje automatizačnú časť tej istej linky, na ktorej záleží, keď sa ropná časť musí presunúť z ručného lisu na prepojenú prenosovú linku bez rozhrania druhého dodávateľa.
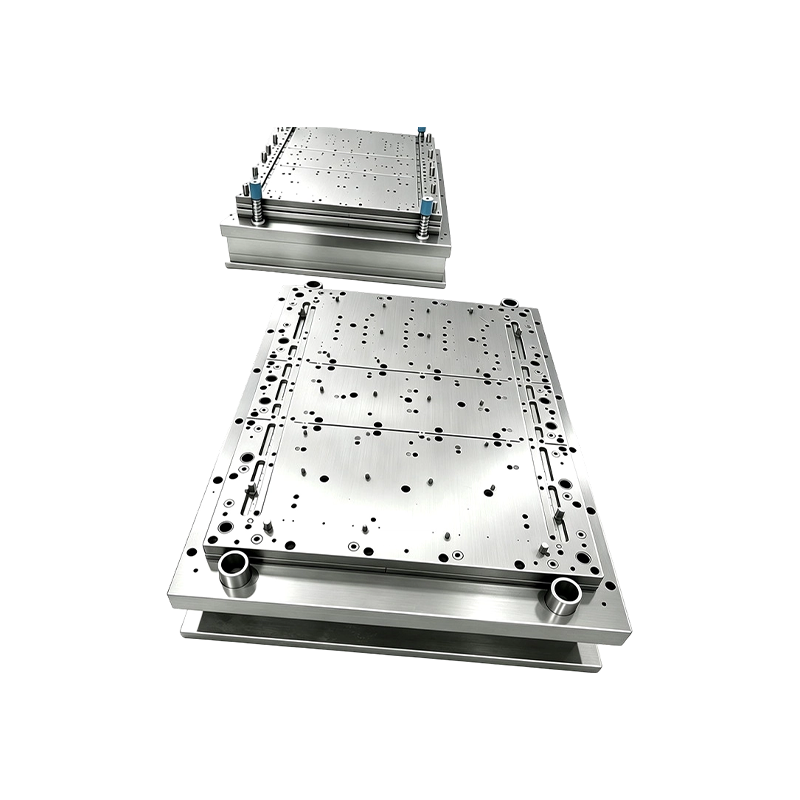 Zariadenia na automatizáciu lisovania na mieru pre linky lisov na kľúč Vlastné automatizačné zariadenia pre projekty lisovacích foriem a lisovacích liniek s podporou integrácie na kľúč a možnosťami investovania do výrobného zariadenia podľa potreby. Zobraziť produkt →
Údržba, súlad a cesta papiera
Súlad v tomto sektore nie je ani tak o certifikátoch na stene, ale skôr o tom, čo cestuje s každým kartónom. Štyri zvyky chránia veľa ľudí pred karanténou.
- Pri príchode overte kvalitu nehrdzavejúcej ocele s pozitívnou identifikáciou materiálu. Zmiešaný prúžok je klasickou hlavnou príčinou neúspešnej reklamácie 316L a vzorkovanie XRF na šaržu stojí minúty.
- Po tvarovaní skontrolujte tvrdosť, a to nielen na prichádzajúcom zvitku, aby sa mechanicky spevnené polomery zachytili skôr, ako sa dostanú do zostavy s kyslou prevádzkou.
- Udržujte záznamy o soľnom postreku a pasivácii viazané na čísla tepla a uveďte použitý testovací štandard, pretože výsledky nie sú medzi metódami porovnateľné.
- V prípade krytov a krytov prístrojov v klasifikovaných oblastiach si overte, či postup montáže podporuje požadovanú certifikáciu pre nebezpečné prostredie, a nie predpokladať, že jej vyhovuje samotné lisovanie.
Intervaly údržby matrice patria do tej istej konverzácie. Nerezová práca vytvrdzuje nástroj aj súčiastku, takže interval ostrenia 30 000 až 60 000 zdvihov je reálny tam, kde uhlíková oceľ môže dosiahnuť 100 000. Zapísanie tohto intervalu do zmluvy o dodávke chráni požiadavku na plochosť počas dvojročného programu oveľa efektívnejšie ako akákoľvek prichádzajúca kontrola.
Poradie rozhodnutí je to, čo oddeľuje hladký program od nákladného. Opravte zliatinu chemikáliou kvapalín, nastavte limity rovinnosti a otrepov tam, kde chránia tesnenie, potom si vyberte medzi progresívnym a prenosovým nástrojom na základe ročného objemu a nie zvyku. Dokumentácia a overenie tvrdosti by mali byť nacenené od prvej cenovej ponuky, nie zjednávať po zamietnutí. Urobte to a vyrazený držiak tesnenia alebo uzáver nádrže prestane byť riadkovou položkou komodít a stane sa súčasťou, ktorá drží svoje čísla počas životnosti poľa.
Predchádzajúci príspevok
Príklady dizajnu pre spracovateľnosť, ktoré menia cenové ponuky lisovania kovov
Ďalší príspevok
Sprievodca ťažkým razením: Tolerancie, tonáž, návrh matrice a výber nástrojov
náš Produkty.
Začnite podnikať s výrobcom OEM práve tu!

Poskytnite globálnym zákazníkom kompletné riešenia na kľúč
cez
inovácie!
RÝCHLE ODKAZY
KONTAKTNÉ INFO.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, zóna ekonomického rozvoja Wujiang, Suzhou, Čína
Autorské práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všetky práva vyhradené. Vlastná raznica Výrobcovia kovových razníc
